Habari

Pipa ya Parafujo Pacha ya Conical: Mwongozo Kamili wa Vipimo, Programu na Uteuzi

2026-08-05 0 Niachie ujumbe


Jibu la haraka

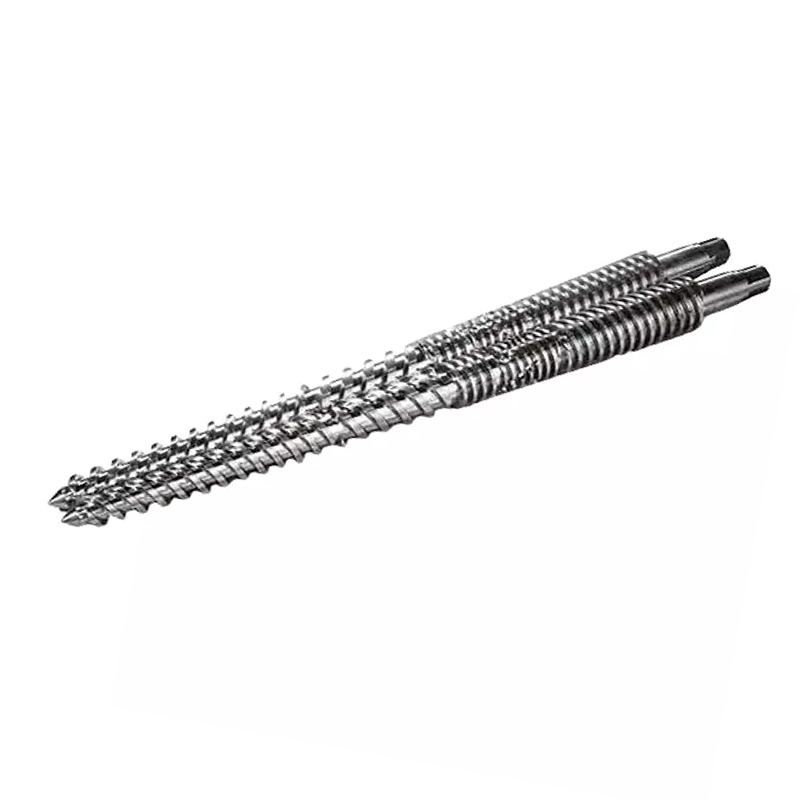
Pipa la skrubu lenye umbo la conical ni sehemu ya tundu la tundu la kurutubisha, yenye kuzaa pacha ambayo skrubu mbili za koni huzunguka ndani ya pipa la koni inayolingana. Jiometri ya tapered hutoa kulisha kwa nguvu na ukandamizaji wa juu kwa urefu mfupi, ndiyo sababuconical pacha screw na pipani chaguo la kawaida kwa bomba la PVC, wasifu, karatasi na extrusion ya WPC.

Ikiwa unaendesha PVC au mstari wa kuni-plastiki, thepacha conical screw pipani mojawapo ya sehemu ambazo huamua moja kwa moja pato lako, kuyeyusha ubora na gharama ya uendeshaji. Chagua saizi mbaya, nyenzo au kibali na unalipia kwa kuvaa, chakavu na wakati wa kupumzika. Mwongozo huu unashughulikia jinsi pipa la screw ya conical inavyofanya kazi, vipimo ambavyo ni muhimu wakati unanunua, jinsi inavyotofautiana napacha sambamba screw pipa, na jinsi ya kuchagua, kusakinisha na kudumisha moja - iliyoandikwa kutoka kwa mtazamo wa kiwanda ambacho hutengeneza sehemu hizi kila siku.

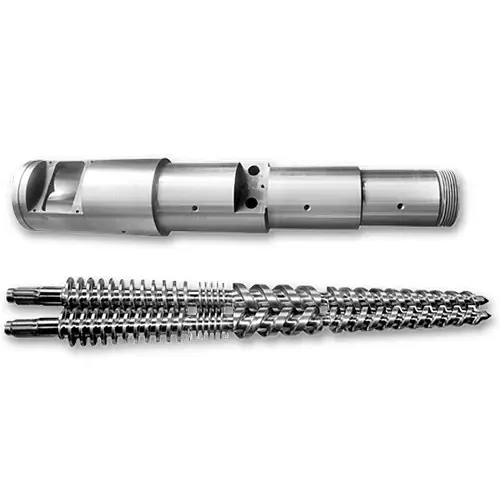
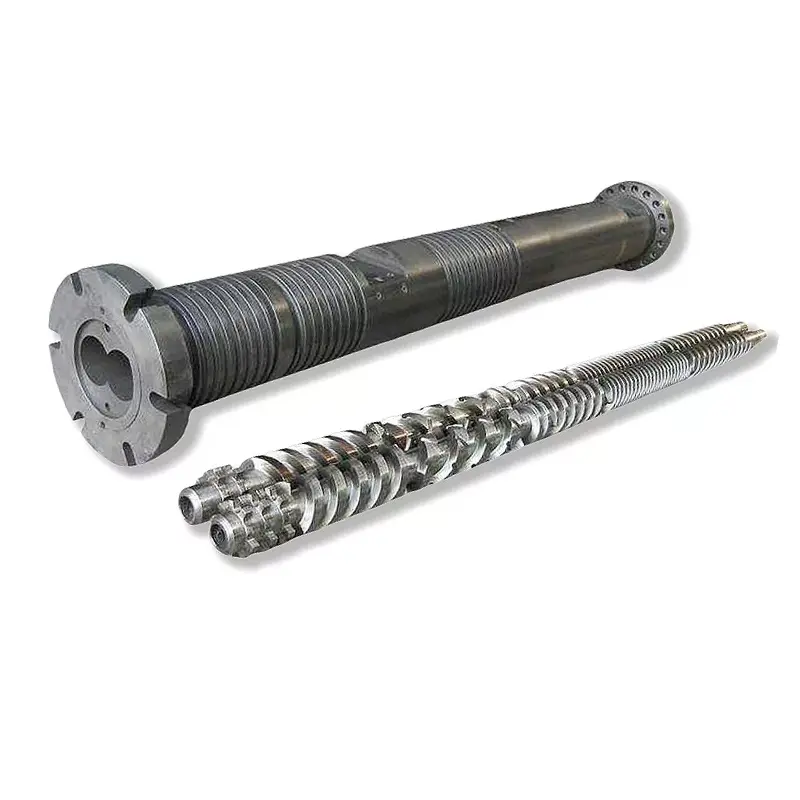
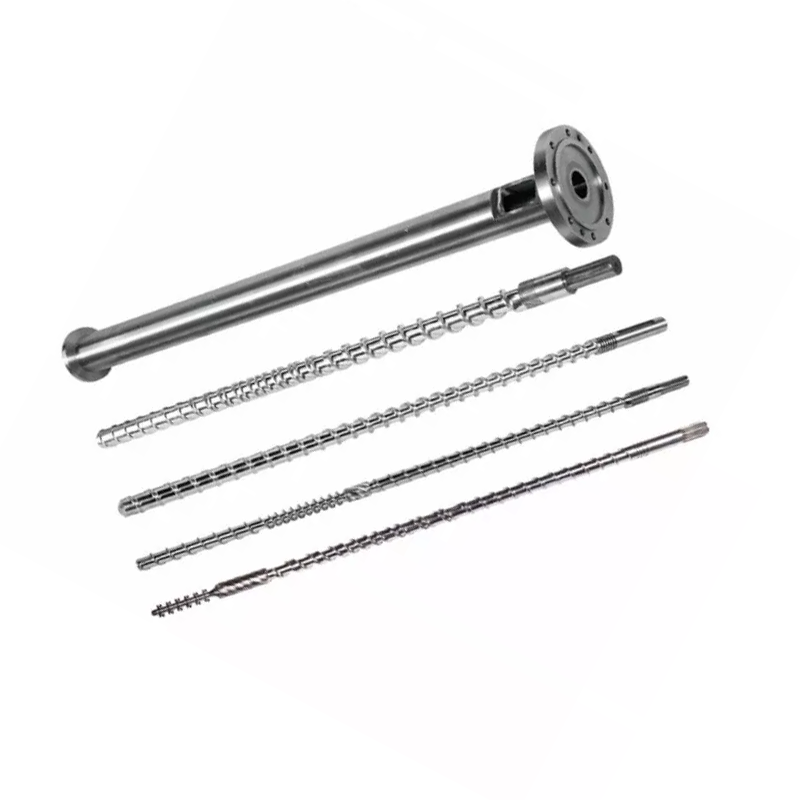
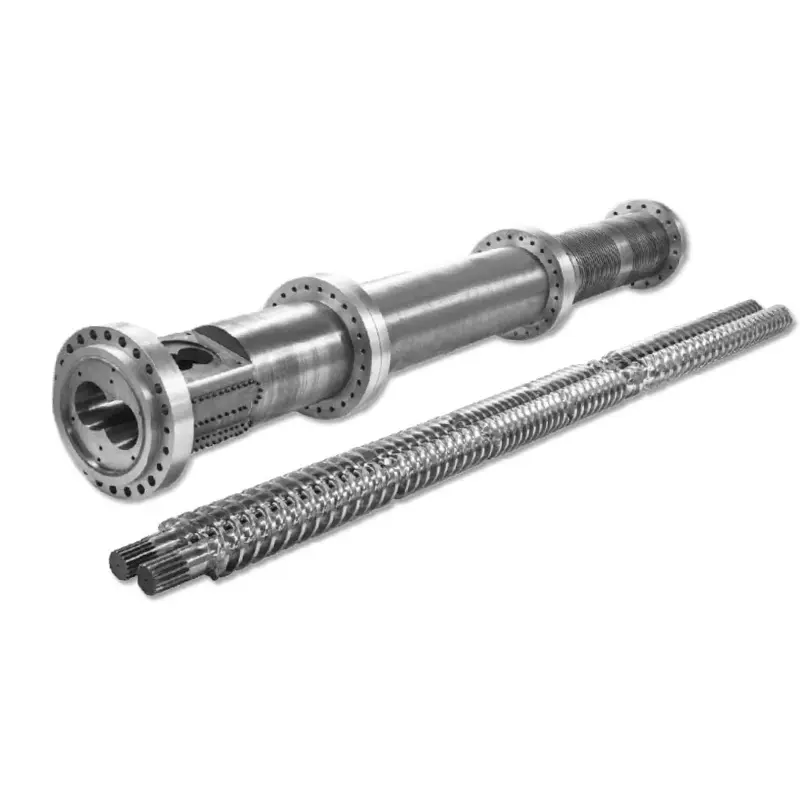
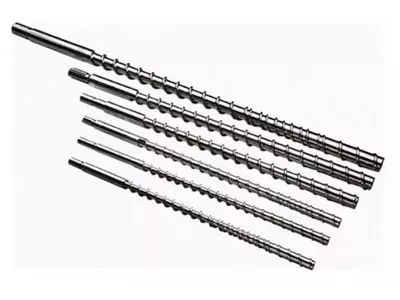
Conical twin screw barrel manufactured by Nanhaiya
skrubu pacha na seti ya pipa - vijichimbua vilivyofupishwa hutoa mgandamizo wa urefu mfupi kwa PVC inayohimili joto.

Jinsi pipa ya skrubu ya conical inavyofanya kazi

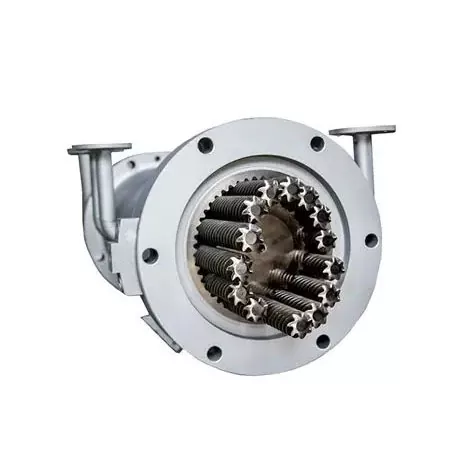
Katika aconical pacha screw extruder, skrubu mbili hukaa kando kwa pembeni kidogo, pana kwenye mwisho wa malisho na nyembamba kwenye mwisho wa kufa. Pipa hutoboa taper ili kuendana. Malighafi inaposogezwa kutoka eneo la malisho lenye kipenyo kikubwa hadi eneo la kuwekea mita lenye kipenyo kidogo, kiasi kinachopungua huibana na kuifanya kuwa plastiki huku safari za ndege zinazoingiliana zikiwasilisha na kuchanganya. Kwa sababu skrubu hizo mbili zinazunguka-zunguka na kuingiliana kikamilifu, skrubu pacha na pipa hufanya kazi kama pampu chanya ya kuhamishwa - hutoa uthabiti kwa mkataji mdogo, ambao hulinda polima zinazohimili joto kama vile PVC.

Mchakato umegawanywa katika hatua tatu:

  1. Kulisha & kuwasilisha— kipenyo kikubwa cha mwisho wa malisho hutoa kiasi kikubwa cha ulaji, kwa hivyo michanganyiko ya poda na nyenzo zenye msongamano wa chini (kama vile mchanganyiko-kavu wa PVC) huvutwa ndani kwa uhakika bila kuziba.
  2. Ukandamizaji na plastiki- taper hupunguza kiasi cha channel kwa urefu, kuunganisha nyenzo, kuendesha hewa na kuyeyuka kupitia joto la pamoja na kazi ya mitambo.
  3. Kupima na kutokwa- eneo la metering nyembamba hujenga shinikizo imara na kusukuma sare, kuyeyuka kwa homogeneous kwa njia ya kufa kwa kiwango cha kudhibitiwa.

Pipa hufanya zaidi ya kuweka screws. Inabeba heater na kanda za kupoeza ambazo hushikilia kila hatua kwa joto linalofaa. Mapipa ya Nanhaiya hutumia muundo wa kanda nyingi wa kuongeza joto na kupoeza - kwa kawaida maeneo ya malisho, mbano na homogenization - yenye uingizaji hewa wa hiari ili kuvuta unyevu na tete kutoka kwenye kuyeyuka, ambayo ni muhimu kwa misombo iliyojaa na ya RISHAI.

Vigezo muhimu vya kuangalia kabla ya kununua

Mapipa mawili ya conical yanaweza kuonekana sawa na kufanya kazi tofauti sana. Hizi ndizo vipimo vinavyoamua kufaa, uzalishaji na maisha ya kuvaa - nambari ambazo unapaswa kuthibitisha kwenye nukuu yoyote.

Kipengee maalum Nini maana yake Kwa nini ni muhimu
Uwiano wa kipenyo Kipenyo cha mwisho-mwisho/mwisho, k.m. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Huweka aina ya mashine na mkanda wa pato - lazima ilingane na muundo wako wa extruder haswa
Uwiano wa L/D Urefu wa usindikaji unaofaa dhidi ya kipenyo Urefu wa ufanisi zaidi = muda zaidi wa makazi kwa fusion kamili na degassing
Daraja la nyenzo 38CrMoAlA chuma cha nitridi, W6Mo5Cr4V2, chuma cha unga cha HIP, au bimetallic Huendesha moja kwa moja maisha ya kuvaa na upinzani wa kutu dhidi ya misombo iliyojazwa/PVC
Matibabu ya uso na ugumu Nitriding, chrome plating, aloi ya bimetallic au tungsten-carbide dawa Nanhaiya hunyunyizia safu ya aloi iliyoongezwa na tungsten kufikia62 HRCndani ya pipa dhidi ya 58 HRC ya kawaida
Kina cha safu ya aloi Unene wa safu ya ndani inayostahimili kuvaa Safu ya bimetali ya Nanhaiya ni 2.5–3 mm — safu ya kina zaidi inamaanisha dirisha refu zaidi la huduma.
Kibali cha screw/pipa Pengo kati ya ncha ya ndege na ukuta wa shimo Kubwa sana = kupoteza shinikizo na pato la chini; pengo tight, sahihi huweka ufanisi juu
Uvumilivu / unyoofu Usahihi wa usindikaji wa sehemu ya kumaliza Nanhaiya hushikilia mapipa mapacha hadi ±0.0005 mm kwa kutoshea thabiti na kurudia.
Uwezo wa pato (kg/h) Imekadiriwa matokeo kwa saizi Nambari ya msingi ya mnunuzi - ilinganishe na kasi ya laini yako na bidhaa
Muhtasari wa tasnia ya jumla:alama za saizi tambarare kama vile 45/90 au 65/132 (kipenyo cha malisho/kufa katika mm) ni kawaida katika mashine za koni za aina ya SJZ, kwa hivyo pipa lililobainishwa kwa njia hii mara nyingi linaweza kulinganishwa na tundu lililopo. Daima thibitisha dhidi ya mchoro au sampuli kabla ya kuagiza. Unaweza kuona saizi za kawaida kwenye yetupacha conical screw pipaukurasa.

Conical dhidi ya sambamba twin screw pipa

Swali la kawaida ambalo wanunuzi huuliza ni ikiwa wanahitaji conical au apacha sambamba screw pipa. Zote ni screw-pacha, zote mbili intermesh - lakini jiometri inafaa kazi tofauti. Kwa kifupi: conical inazidi kwa moja kwa moja PVC / WPC extrusion ya bomba, profile na bodi; sambamba ni nguvu zaidi kwa kuchanganya, masterbatch na uundaji wa vijazo vya juu sana.

Sababu Conical twin screw pipa Pipa ya skrubu pacha inayofanana
Tabia ya kulisha Ufunguzi mkubwa wa malisho - ulaji bora kwa poda ya chini-wingi Kulisha sare zaidi kwa mchanganyiko na malisho ya pellet
Mfinyazo Ukandamizaji wa juu uliojengwa kwenye jiometri ya tapered Ukandamizaji zaidi wa mara kwa mara pamoja na kipenyo kilichowekwa
Joto / shear Usindikaji wa upole, unaodhibitiwa - mzuri kwa PVC inayohimili joto Shear ya juu - bora kwa kuchanganya kwa kina na kutawanyika
Matumizi ya kawaida Bomba la PVC, wasifu, karatasi, WPC, tile ya resin Masterbatch, kuchanganya, high-CaCO₃ na kazi iliyojaa glasi
Matengenezo Kuvaa na kibali kunahitaji ufuatiliaji wa karibu kwenye taper Mara nyingi ni rahisi kusanifisha jiometri na uingizwaji wa vitu

Sheria muhimu ya kidole gumba: ikiwa bidhaa yako ya mwishoniextrudate (bomba au ubao moja kwa moja kutoka kwenye kufa), pipa ya screw conical ni kawaida chombo sahihi. Iwapo unatengeneza pellets au unatawanya kifurushi cha nyongeza kinachohitajika, angalia tundu la skrubu pacha sambamba - hasa aina ya kuzunguka kwa kaboni kwa upakiaji wa juu sana wa kaboni. Je, huna uhakika ni ipi inayofaa mstari wako? Yetuscrew moja, safu za conical na sambamba zote zinaonyeshwa kwenyeukurasa wa bidhaa.

Maombi ya kawaida

Kwa sababu inachanganya kulisha kwa nguvu, mgandamizo wa hali ya juu na kukata manyoya kwa upole, skrubu ya mapacha na pipa ndio nguzo kuu ya PVC ngumu na extrusion ya kuni-plastiki. Inafanya kazi bora kwa:

  • Bomba la PVC- usambazaji wa maji, mifereji ya maji na bomba la mfereji kutoka kwa PVC ya mchanganyiko kavu.
  • Profaili ya PVC- wasifu wa dirisha na mlango, ukanda wa kingo na upunguzaji.
  • Karatasi na bodi ya PVC- ubao wa povu, karatasi ya sura ya marumaru na ubao wa povu lisilolipishwa (tazama yetuPVC bodi conical screw pipa)
  • WPC (muundo wa mbao-plastiki)- kupamba, paneli za ukuta na wasifu kutoka kwa misombo iliyojaa nyuzi za kuni.
  • Bidhaa za PE-msingi na resin-tile- ikijumuisha vigae vya kuezekea vya bati na wasifu uliojaa PE.
  • PVC pelletizing— kugeuza mchanganyiko-kavu wa PVC kuwa CHEMBE kwa matumizi ya chini ya mkondo.
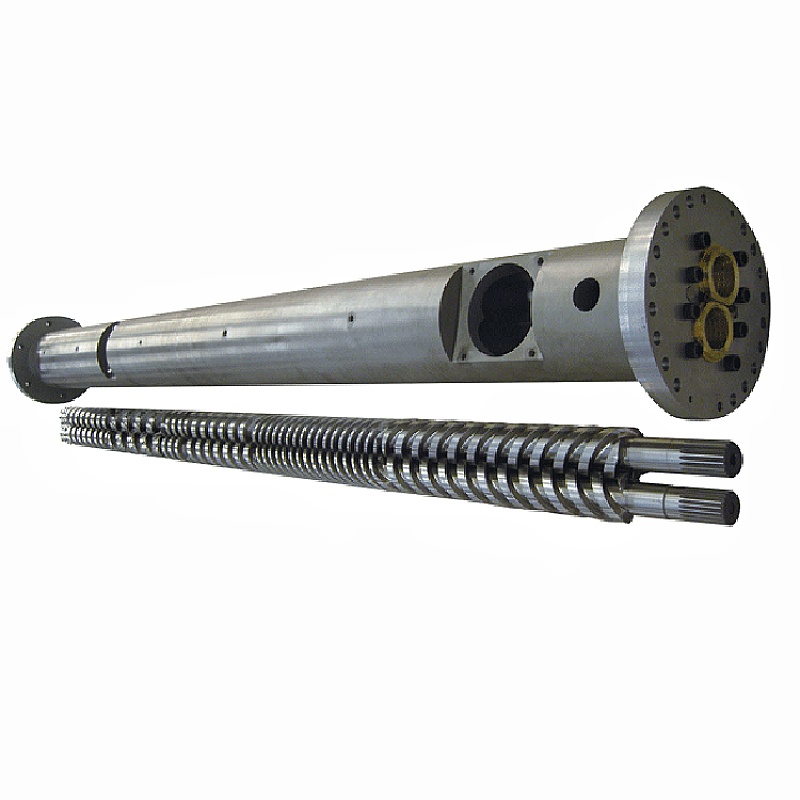
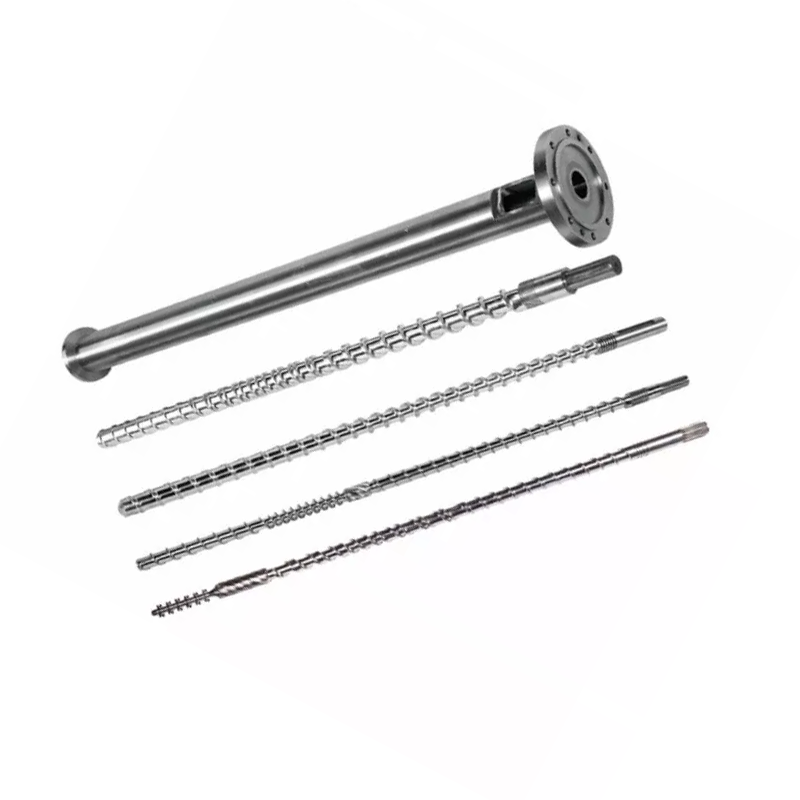
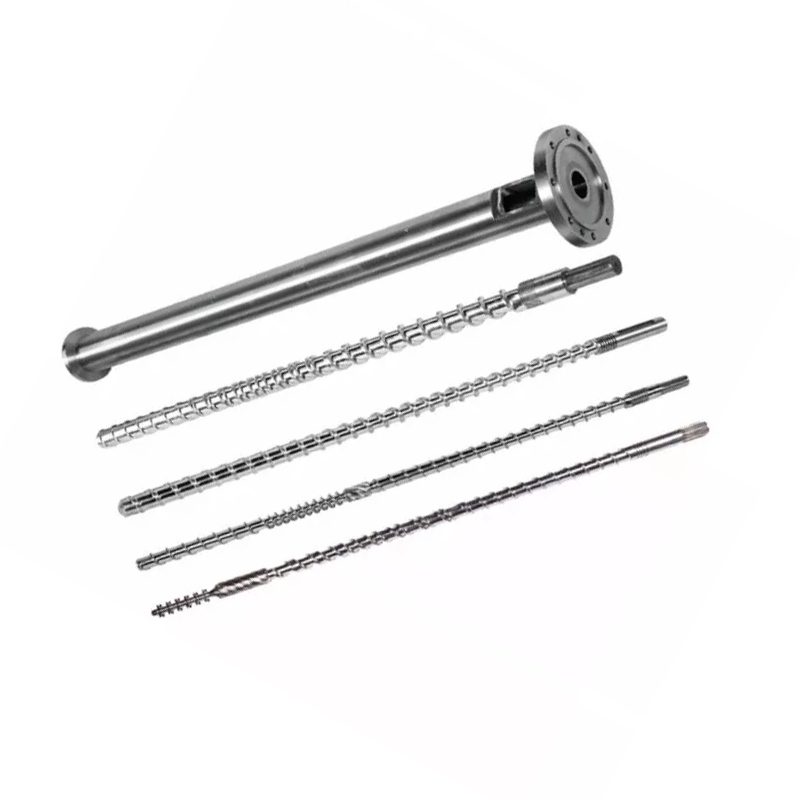
PVC board conical twin screw barrel for foam and marble sheet extrusion
Pipa ya skrubu ya conical iliyosanidiwa kwa bodi ya PVC na upanuzi wa karatasi ya povu.

Jinsi ya kuchagua pipa ya screw ya conical sahihi

Uteuzi unakuja kwa maswali matatu: ni nyenzo gani unayoendesha, unahitaji pato gani, na uundaji wako ni chungu kiasi gani? Tumia matrix iliyo hapa chini kama sehemu ya kuanzia, kisha uthibitishe saizi kamili dhidi ya mashine yako.

Nyenzo / hitaji lako Usanidi uliopendekezwa Chaguo la uso / nyenzo
Bomba kali la PVC na wasifu Jiometri ya kawaida ya koni iliyo na ukubwa wa kifaa chako cha nje (k.m. 55/110, 65/132) Nitrided 38CrMoAlA kwa PVC safi, isiyojaza kidogo
PVC + kichujio cha juu cha CaCO₃ Conical na eneo la uvaaji lililoimarishwa, au piga hatua hadi sambamba ya kuzungusha kukabiliana Safu ya bimetali/tungsten-carbide (62 HRC) ya mkwaruzo
WPC / misombo ya nyuzi za kuni Conical na uingizaji hewa mkali na ulinzi wa kuvaa Bimetallic - fiber kuni + fillers ni abrasive sana
Bodi ya povu ya PVC / karatasi Conical iliyopangwa kwa halijoto ya kuyeyuka iliyodhibitiwa na shinikizo thabiti Nitrided au bimetallic kulingana na kiwango cha kujaza
Pato la juu kwenye alama sawa Uwiano mkubwa wa kipenyo na/au urefu wa ufanisi zaidi Linganisha ugumu wa kukimbia masaa na mzigo wa kichungi

Chochote jibu, hatua moja muhimu zaidi ni kulinganisha pipa na mashine yako iliyopo. Sehemu za koni huwekwa maalum kwa kifaa cha kutolea nje kinachotumika ndani, kwa hivyo mchoro - au sampuli iliyo na vipimo muhimu (kipenyo cha malisho, umbali wa katikati, urefu wa jumla na maelezo ya flange) - huturuhusu kunukuu uingizwaji unaofaa badala ya sehemu ya "karibu vya kutosha". Ikiwa unahitaji mstari mzima badala ya sehemu, tunaunda piamashine kamili za extruder.

Msingi wa ufungaji na wiring

Pipa la usahihi hufanya tu ikiwa imewekwa mraba, safi na inapokanzwa kwa usahihi. Hatua zilizo hapa chini ni muhtasari wa jumla - kila wakati fuata mwongozo wa kijenzi cha mashine yako na taratibu za kufunga.

  1. Zima na ufunge nje.Tenga gari na hita zote kabla ya kuondoa pipa ya zamani. Thibitisha nishati sufuri kabla ya kuanza.
  2. Safisha nyuso za kupandisha.Ondoa sealant ya zamani, kaboni na burrs kutoka kwa flanges na kutafuta nyuso ili viti vya pipa vipya bila kuvuruga.
  3. Panda na upange.Weka pipa ndogo kwenye kisanduku cha gia/makazi ya malisho, angalia umakini na kwamba skrubu hugeuka kwa uhuru kwa mkono kabla nguvu haijawekwa.
  4. Waya maeneo ya heater.Unganisha upya hita za bendi na ubaridi kwa kila eneo (milisho → mbano → kupima), na unganisha kila kidhibiti cha joto kwenye chaneli sahihi ya kidhibiti ili ukanda usiwe na waya.
  5. Weka wasifu wa loweka.Lilete pipa kwenye halijoto polepole na liruhusu liloweke ili chuma na iyeyuke kusawazisha kabla ya kuwasha skrubu - kuanza kwa baridi kunaweza kuhatarisha uharibifu wa torati.
Kidokezo cha eneo la heater:weka eneo la malisho likiwa na ubaridi zaidi na uongeze halijoto kuelekea hali ya joto. Kanda zisizo sawa au zilizopangwa vibaya ni mojawapo ya sababu za kawaida za kuongezeka na michirizi nyeusi - inafaa kukaguliwa mara mbili baada ya mabadiliko yoyote ya pipa.

Kutatua matatizo na kuvaa

Shida nyingi za pipa za conical hujitangaza kama pato lisilo na msimamo, joto kupita kiasi au bidhaa iliyoharibika. Tumia jedwali hili kuondoka haraka kutoka kwa dalili hadi sababu inayowezekana ya kurekebisha.

Dalili Uwezekano wa sababu Rekebisha
Pato hubadilika-badilika / kuongezeka Utofauti wa malisho, safari za ndege zilizochakaa, au kushuka kwa halijoto Angalia mipasho, thibitisha halijoto ya eneo, pima uondoaji wa skrubu/pipa
Kuzidisha joto Usawa wa hita, msuguano wa ziada, au upoaji uliozuiwa Kagua kila eneo na mzunguko wa baridi; panga upya thermocouples
Plastiki mbaya Usanidi usio sahihi wa skrubu au shimo la pipa lililochakaa Thibitisha usanidi; angalia kibali kilichopanuliwa kutoka kwa kuvaa
Mistari nyeusi / michirizi Sehemu zilizokufa zimeshikilia nyenzo iliyoharibika, au bore iliyopigwa Osha na kusafisha kabisa; kukagua bore na screw uso
Kuvaa kupita kiasi / haraka Kichujio cha abrasive, matengenezo duni, au ugumu wa chini ya maalum Boresha kwa pipa ya bimetallic / tungsten-carbide; kaza utunzaji

Kuvaa ni kawaida - lengo ni kuifanya polepole na kutabirika. Vichungi vya abrasive (CaCO₃, nyuzinyuzi za mbao, glasi) hushambulia kibofu na kukimbia haraka sana, ndiyo maana safu ya ndani zaidi na ngumu hujilipia yenyewe. Sehemu ya 62 HRC iliyoongezwa tungsten hudumu kwa muda mrefu dhidi ya misombo hiyo kuliko umaliziaji wa kawaida wa 58 HRC, kunyoosha muda kati ya ujenzi upya.

Orodha ya ukaguzi wa matengenezo

Ukaguzi mfupi, wa mara kwa mara huzuia kushindwa kwa gharama kubwa. Jenga haya katika utaratibu wako:

Muda Angalia Kitendo
Kila kuhama Halijoto za eneo na ampea Usomaji wa kumbukumbu; kuchunguza mchepuko wowote kutoka kwa msingi
Kila wiki Kuyeyusha ubora na kumaliza uso Tazama mifululizo mipya, jeli au mabadiliko ya matokeo
Kila mwezi Safisha & kuangalia bore / screw Safisha sehemu zilizokufa; kuangalia kwa bao au kubadilika rangi
Kila robo Kibali cha screw/pipa Pima pengo; kulinganisha na spec ili kufuatilia kiwango cha kuvaa
Kama inahitajika Uadilifu wa hita na thermocouple Badilisha bendi/vihisi vilivyoshindwa kabla ya kusababisha bidhaa mbaya

Maswali yanayoulizwa mara kwa mara

Pipa ya skrubu ya conical ni nini?

Ni sehemu ya extrusion ya kuzaa pacha ambayo skrubu mbili za koni huzunguka ndani ya pipa la conical linalolingana. Taper inabana na kuweka plastiki kwenye nyenzo kwa urefu mfupi, na kufanya pipa la skrubu la conical kuwa bora kwa bomba la PVC, wasifu, karatasi na utoboaji wa WPC.

Ni nyenzo gani zinazotumiwa vizuri zaidi?

PVC thabiti (bomba, wasifu, ubao na karatasi), mchanganyiko wa mbao-plastiki, wasifu wa msingi wa PE na vigae vya resin, pamoja na uwekaji wa PVC. Inashughulikia poda zenye mchanganyiko kavu zenye wingi wa chini-wingi hasa kutokana na ulaji wake mkubwa wa mwisho wa malisho.

Je, ni tofauti gani na pipa la skrubu la pacha sambamba?

Pipa ndogo hubana na hutengeneza mgandamizo wa juu kwa kukata laini, inayolingana na upanuzi wa moja kwa moja wa PVC/WPC. Apacha sambamba screw pipahuhifadhi kipenyo kisichobadilika na cha juu zaidi, ambacho kinafaa uundaji wa mchanganyiko, masterbatch na vijazo vya juu sana.

Ni kibali gani cha kawaida kati ya screw na pipa?

Uwazi ni pengo ndogo kati ya ncha ya kukimbia na ukuta wa bore. Imewekwa ngumu na sahihi kwenye sehemu mpya; inapofungua kutoka kwa kuvaa, pato na kushuka kwa shinikizo. Kupima mara kwa mara ndiyo njia ya wazi zaidi ya kufuatilia kuvaa kwa pipa.

Ninawezaje kusakinisha pipa la skrubu la conical?

Zima na ufunge nje, safisha nyuso za kupandisha, pandisha na utengeneze skrubu kwa urahisi, unganisha kila eneo la heater na thermocouple kwa usahihi, kisha ulete pipa kwenye joto polepole na liloweke kabla ya kuanza skrubu.

Ni nini husababisha kuvaa kwa mapipa ya screw pacha?

Vijazaji hasa vya abrasive kama vile kalsiamu kabonati, nyuzinyuzi za mbao na glasi, zilizofanywa kuwa mbaya zaidi kwa kutu kutokana na usindikaji wa PVC, matengenezo duni na ugumu usiobainishwa. Safu ya kina ya bimetallic au tungsten-carbide inapinga zote tatu bora zaidi.

Ni mara ngapi pipa linapaswa kukaguliwa au kubadilishwa?

Fanya ukaguzi wa kuona na kusafisha kila mwezi na upime kibali kila baada ya miezi mitatu. Muda wa kubadilisha kichujio hutegemea upakiaji wa vichujio na saa za uendeshaji - fuatilia mtindo wa uvaaji badala ya kungojea kutofaulu, na uunde upya au ubadilishe mara tu kibali kinapopita maalum.

Je, ninachaguaje saizi inayofaa kwa laini yangu ya extrusion?

Linganisha uwiano wa kipenyo na urefu na muundo wako wa extruder na matokeo lengwa, kisha uchague matibabu ya uso kulingana na jinsi uundaji wako ulivyo na ukali. Tuma mchoro au sampuli iliyo na vipimo muhimu ili pipa lisake sawasawa, si kukadiria.

Je, unahitaji pipa la skrubu pacha linalolingana na mashine yako?

Tutumie mchoro wako - au sampuli iliyo na vipimo muhimu - na wahandisi wetu watataja skrubu na pipa lenye ugumu unaofaa kwa nyenzo yako. Kwa usindikaji wa ndani wa nitriding, bimetallic na tungsten-carbide, tunaunda sehemu zinazofikia 62 HRC ndani ya bomba kwa muda mrefu wa huduma.

Pata nukuu ndani ya saa 12 →
Mashine za Plastiki za Nanhaiya (Zhoushan) · Wateja 500+ wa kimataifa ·single, pacha conical & pacha sambambascrew mapipa
Habari Zinazohusiana
Niachie ujumbe
X
Tunatumia vidakuzi kukupa matumizi bora ya kuvinjari, kuchanganua trafiki ya tovuti na kubinafsisha maudhui. Kwa kutumia tovuti hii, unakubali matumizi yetu ya vidakuzi. Sera ya Faragha
KataaKubali