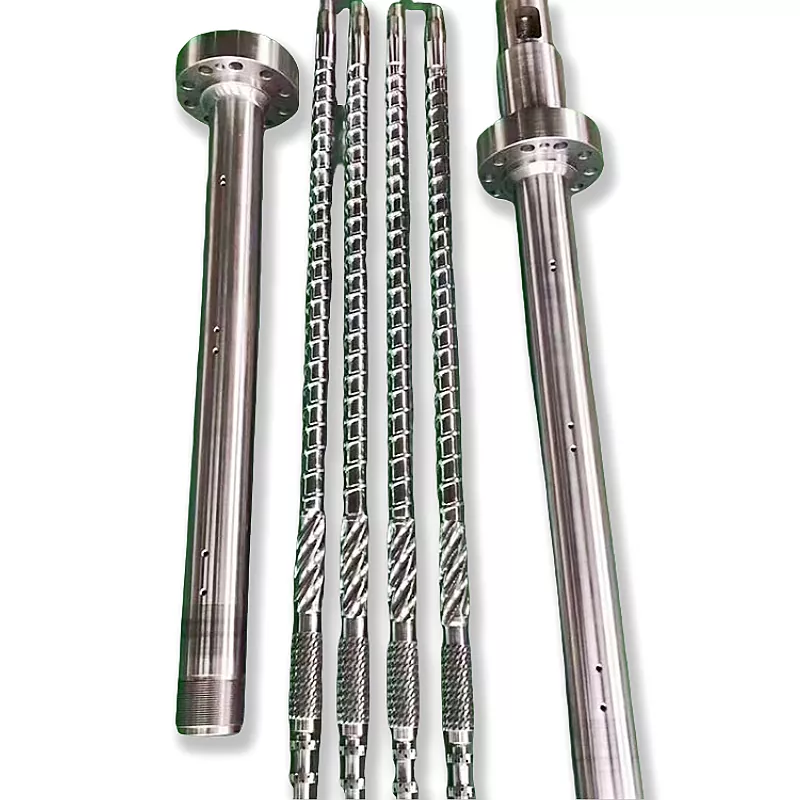
Flange ya pipa inaonekana rahisi mpaka sehemu mpya kufikia mashine. Kisha kosa ndogo katika rejista, mduara wa bolt, uso wa kuziba au kifungu cha kuyeyuka kinaweza kuacha ufungaji. Mwongozo huu unaonyesha timu za ununuzi na matengenezo jinsi ya kubadilisha sampuli ya zamani, kiolesura cha mashine na wajibu wa uendeshaji kuwa vipimo vya flange vinavyodhibitiwa.



Jibu la haraka
Ili kununuaextruder pipa flange, tuma mchoro unaodhibitiwa unaotambua kibofu, kipenyo cha nje, unene, rejista ya mahali, muundo wa bolt, uso wa kuziba, nyenzo, matibabu ya uso na sehemu za kupandisha. Ongeza msingi halisi wa halijoto na shinikizo, modeli ya extruder au die-head, wingi na mahitaji ya ukaguzi.
Usiagize bango maalum la mashine kutoka kwa maneno "ANSI," "DIN," "JIS" au "PN16" pekee. Marejeleo hayo yanaweza kufafanua flange ya kawaida ya bomba tu wakati uteuzi kamili wa kiwango na msingi wa huduma umeelezwa. Muunganisho wa extruder kawaida huhitaji kuchora kiolesura chake, hata wakati upande mmoja unafuata muundo wa flange unaotambulika.
Kwanza tambua ni aina gani ya flange unayonunua
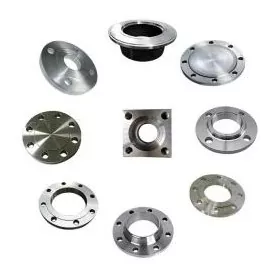
Makosa ya ununuzi mara nyingi huanza wakati sehemu tatu tofauti zote zinaitwa flange. Flange ya kawaida ya bomba, flange ya pipa maalum ya extruder na adapta ya mpito inaweza kuonekana sawa katika picha. Hazijabainishwa kwa njia ile ile.
| Sehemu | Ni nini kinafafanua | Hatari kuu ya ununuzi |
|---|---|---|
| Flange ya kawaida ya bomba | Kiwango kamili, toleo, saizi ya kawaida, darasa au PN, inayowakabili, nyenzo, bore na aina ya muunganisho | Lebo fupi kama vile "DIN flange" inaweza kurejelea zaidi ya mfumo mmoja wa vipimo na ukadiriaji |
| Flange maalum ya pipa ya extruder | Mchoro wa mashine inayodhibitiwa, pipa au adapta ya kupandisha, rejesta, muundo wa bolt, bomba la kuyeyusha, kipengele cha kuziba na wajibu wa huduma. | Kutumia jedwali la bomba-flange kwa kiolesura cha mashine ambacho kina sifa maalum za kupata mahali na mtiririko |
| Kufa-kichwa ADAPTER flange | Miingiliano miwili pamoja na mabadiliko ya ndani ya kuyeyuka, mwelekeo, usaidizi na mahitaji ya kihisi au pakiti ya skrini | Ncha zote mbili zinafaa kando, lakini njia ya mtiririko iliyokusanyika, uelekeo wa mstari wa katikati au bolt haufai |
Kiwango cha sasa cha Nanhaiyasafu ya flange ya pipainashughulikia flanges za chuma za pande zote na miunganisho ya flanged na ukubwa wa bandari unaoweza kubinafsishwa. Miundo ya ANSI, DIN na JIS zinapatikana, pamoja na vipimo vilivyobinafsishwa kikamilifu vya plastiki, kemikali, chembechembe na matumizi ya mashine.
Mtazamo wetu wa kiwanda:jina la kawaida huanza mazungumzo ya kiufundi; haina kumaliza kuchora. Kwanza tunauliza sehemu hiyo inakaa wapi, ni nini kinachoiweka, ni nini kinachoifungia na kinachopita ndani yake. Mara tu kazi hizo zinapokuwa wazi, vipimo sahihi huwa rahisi kudhibiti.


Vipimo vinavyoamua ikiwa flange inafaa
Mchoro muhimu hutenganisha ukubwa na chaguo za kukokotoa. Mashimo ya boli yanaunda nguvu ya kubana, rejista hutafuta sehemu, uso hubeba muhuri na shimo hubeba chombo cha kuyeyuka au kusindika. Kuuliza kipengele kimoja kufidia kingine hutengeneza mkusanyiko mgumu na kuziba bila uhakika.
| Kipengele cha kuchora | Kwa nini ni muhimu | Nini mnunuzi anapaswa kusema |
|---|---|---|
| Kipenyo cha nje | Hudhibiti bahasha, ufikiaji wa zana na kibali karibu na hita, walinzi au viunga | Ukubwa wa jina, uvumilivu na sekta yoyote iliyozuiliwa |
| Kifungu cha kati cha shimo au kuyeyuka | Hudhibiti mwendelezo wa mtiririko na hatua ya ndani kwenye kiungo | Kipenyo, uvumilivu, sura ya mpito, mwelekeo na mahitaji ya uso |
| Unene wa jumla na wa ndani | Huathiri ushiriki wa bolt, ugumu, upatanishi na urefu uliokusanyika | Nyuso za Datum, unene, viunzi na urefu wa kitovu |
| Inatafuta rejista au spigot | Huanzisha mkusanyiko makini badala ya kutegemea kibali cha shimo la bolt | Kipengele cha kiume au cha kike, kipenyo, kina, kifafa na risasi ndani |
| Mfano wa bolt | Hutoa muunganisho wa kubana na kurekebisha uelekeo wa angular | Kiasi, kipenyo cha mduara wa lami, ukubwa wa shimo, uzi, kina na hifadhidata ya angular |
| Kufunga uso | Huunda mguso unaokusudiwa na uso wa gasket, pete, groove au chuma | Inakabiliwa na aina, vipimo, kumaliza, vipimo vya muhuri na uharibifu unaoruhusiwa |
| Vidhibiti vya kijiometri | Weka kibofu, rejista na uso wa kuziba kuhusiana kwa usahihi | Damu pamoja na ulafi unaohitajika, upenyo, msimamo, ushikamano au kukimbia |
| Vipengele vya mwelekeo | Pangilia hita, milango ya vitambuzi, njia kuu, walinzi au sehemu za kupandisha zisizolingana | Pembe ya saa kutoka kwenye hifadhidata moja isiyo na utata |
ISO 286-1 hutoa mfumo wa kimataifa wa ustahimilivu na utoshelevu wa saizi ya mstari, ikijumuisha vipengele vya silinda na dhana ya msingi ya shimo na shimoni. ISO 1101 hutoa lugha ya ishara kwa fomu, mwelekeo, eneo na vidhibiti vya kukimbia. Viwango hivi husaidia kueleza mahitaji, lakini mbuni lazima bado achague data za utendaji kazi na maadili yanayoruhusiwa.
Kibali cha shimo la bolt sio mfumo wa kutafuta.Ikiwa kichwa cha kufa kilichounganishwa au adapta lazima iwe makini na bomba la pipa, fafanua rejista au kipengele kingine cha kutafuta kinachodhibitiwa. Kuimarisha bolts huku kulazimisha vibomba viwili vilivyowekwa vibaya pamoja kunaweza kuharibu uso, kuziba au kufunga na kuacha hatua mbaya ya ndani.

ANSI, DIN, JIS na PN si maelezo kamili ya ununuzi
Nanhaiya inatoa chaguzi za ANSI, DIN na JIS au kiwango maalum. Masafa hayo yanafaa wakati flange inapojiunga na bomba la mimea au lazima ilingane na muundo uliopo wa eneo. Nukuu bado inahitaji hati halisi, toleo, ukubwa wa kawaida, ukadiriaji, uso, nyenzo na urekebishaji wowote wa mradi.
ASME B16.5, kwa mfano, ina jina la mikunjo ya bomba na viambatisho vyenye mikunjo kutoka kwa NPS 1/2 hadi NPS 24. Upeo wake unashughulikia ukadiriaji wa shinikizo-joto, nyenzo, vipimo, ustahimilivu, kuashiria na kupima. Huu ni mfumo dhabiti wa vipengee ndani ya upeo wake, lakini kichwa chake hakigeuzi kila muunganisho wa extruder kuwa flange B16.5.
Tofauti ya vitendo:ikiwa flange ni sehemu ya mpaka wa bomba-shinikizo, tumia sheria zinazotumika za bomba na ukaguzi wa uhandisi uliohitimu. Ikiwa ni kiolesura maalum cha mashine, idhibiti kwa kuchora kifaa kilichoidhinishwa na wajibu wa uendeshaji. Iwapo itatekeleza majukumu yote mawili, kifurushi cha ununuzi lazima kikidhi seti zote mbili za mahitaji.
Muundo wa kawaida
Taja nambari ya kawaida, mwaka au toleo, saizi, darasa au PN, inayowakabili, kikundi cha nyenzo na sehemu ya kupandisha. Orodhesha mkengeuko wowote kwa uwazi.
Mchoro maalum
Fanya mchoro uliosainiwa kuwa mamlaka. Rejeleo la kiwango bado linaweza kufafanua nyuzi, inafaa, alama au mbinu za majaribio zilizochaguliwa.
Kiolesura cha mchanganyiko
Onyesha ni uso upi unaofuata kiwango na ni uso gani umebinafsishwa. Fafanua mpito wa ndani na uhusiano wa angular kati ya ncha zote mbili.
Mtazamo wetu wa kiwanda:"sawa na flange ya zamani" ni muktadha muhimu, lakini sio hitaji la kukaguliwa. Tunaweka interface halisi kwenye kuchora na kumwomba mnunuzi aidhinishe. Hii inazipa timu za uzalishaji, ukaguzi na usakinishaji jibu sawa wakati kipimo kinapoulizwa.
Darasa la shinikizo haliwezi kutenganishwa na joto na nyenzo
Ukurasa wa pipa flange wa Nanhaiya unaorodhesha chaguzi za PN6, PN10, PN16, PN25, PN40 na PN63. Zichukulie hizi kama kategoria za vipimo vinavyopatikana, si kama taarifa moja ya jumla ya shinikizo la kufanya kazi. Ukadiriaji unaoweza kutumika unategemea kiwango kinachotawala, nyenzo, halijoto, jiometri, bolting, muhuri na muundo wa mfumo.
Usindikaji wa polima huongeza masharti ambayo lebo fupi ya flange haiwezi kuelezea. Muunganisho unaweza kuona kuyeyuka kwa moto, mizunguko ya joto na kupoeza, mtetemo wa mashine, uzito wa kichwa, mizigo ya kusanyiko na kusafisha. Taja hali za kawaida na za juu zaidi, lakini weka hali ya muundo tofauti na mipangilio ya mchakato wa kawaida.
| Ingizo la wajibu | Kwa nini mtengenezaji anahitaji | Ushahidi wa kuambatanisha |
|---|---|---|
| Joto la kawaida na la juu | Huathiri tabia ya nyenzo, uteuzi wa mihuri, harakati za joto na msingi wa ukadiriaji | Laha ya kuchakata, mipangilio ya hita na anuwai ya uendeshaji iliyopimwa |
| Shinikizo la kawaida na la juu | Inafafanua wajibu wa mitambo na kuziba chini ya mbinu ya kubuni inayotumika | Ala mbalimbali, rekodi za uendeshaji na mahitaji ya muundo |
| Shinikizo la kati | Polima iliyoyeyushwa, gesi, kioevu au mabomba ya mimea yanaweza kuhitaji muundo tofauti na udhibiti wa kusafisha | Jina la nyenzo, fomula, data ya usalama na mchoro wa mchakato |
| Mzigo wa nje | Kichwa kizito cha kufa au bomba lisilotumika linaweza kuongeza mzigo wa kuinama kwenye flange | Uzito wa mkutano, kituo cha mvuto, inasaidia na kuchora ufungaji |
| Mizunguko ya joto | Upanuzi unaorudiwa na mnyweo unaweza kuathiri upakiaji mapema, upangaji na kuziba | Anza na usimamishe masafa pamoja na mlolongo wa kupasha joto na kupoeza |
| Msimbo unaotumika au sheria ya mteja | Huamua mahesabu, rekodi za nyenzo, kuweka alama, kupima na kuidhinisha wajibu | Hati kamili, toleo na maelezo ya mradi |
Usichague nambari ya juu zaidi ya PN kama tiba ya pekee ya kuvuja.Uvujaji unaweza kutoka kwa uharibifu wa uso, muhuri usio sahihi, upotoshaji, uchafuzi, mpangilio mbaya, bolting isiyofaa au harakati za joto. Tafuta utaratibu wa kutofaulu kabla ya kubadilisha darasa au njia ya kukaza.


Chagua nyenzo na matibabu ya uso kwa mazingira halisi
Nanhaiya hutengeneza flange za mapipa kutoka kwa chuma cha kaboni, chuma cha pua na aloi ya chuma. Matibabu yanayopatikana ya usoni ni pamoja na ulipuaji mchanga, mabati na uwekaji wa nikeli, na matibabu mengine yanapatikana kwa mahitaji ya wateja. Mchoro ulioidhinishwa unapaswa kutaja daraja halisi na upeo wa matibabu, sio tu familia ya nyenzo pana.
| Chaguo | Kwa nini mnunuzi anaweza kuzingatia | Maswali ya kutatua kabla ya kuidhinishwa |
|---|---|---|
| Chuma cha kaboni | Nguvu ya jumla ya mashine na utengenezaji wa kiuchumi ambapo mazingira yanadhibitiwa | Kiwango kamili, ulinzi wa kutu, weldability, msingi wa joto na nyuso wazi |
| Chuma cha pua | Upinzani wa kutu au uso safi ulio wazi kwa mazingira maalum ya mchakato | Kiwango kamili, mfiduo wa kemikali, hatari ya kuoza, nyenzo za kupandisha na njia ya uundaji |
| Aloi ya chuma | Wajibu wa mitambo au mafuta ambao unahitaji aloi maalum na njia ya matibabu | Daraja, matibabu ya joto, ugumu, ushupavu, machinability na rekodi za ukaguzi |
| Uso wa mchanga | Maandalizi ya uso au kumaliza maalum ya nje | Ni nyuso zipi zimetibiwa na ni nyuso zipi za usahihi au za kuziba lazima zilindwe |
| Uso wa mabati au nikeli-plated | Ulinzi wa ziada wa uso kwa mazingira yaliyokubaliwa | Nyenzo za mipako, kigezo cha unene, maeneo yaliyofunikwa, posho ya dimensional na njia ya ukarabati |
Mipako haina kurekebisha nyenzo zisizofaa za msingi, jiometri dhaifu au uso ulioharibiwa wa kuziba. Inaweza pia kubadilisha rejista ya karibu ikiwa mchoro haufafanui nyuso zilizofunikwa na vipimo vya mwisho. Amua ikiwa uvumilivu unatumika kabla ya matibabu au kwa sehemu iliyomalizika tayari kwa mkusanyiko.
Mtazamo wetu wa kiwanda:tunatenganisha nyuso za kazi kutoka kwa nyuso za nje zilizolindwa. Ardhi ya muhuri, kipenyo cha kupata au shimo kali haipaswi kupokea mipako kwa bahati mbaya. Kuashiria mipaka ya matibabu kwenye kuchora ni salama zaidi kuliko kutatua baada ya sehemu za kumaliza kufika.



Jinsi ya kupima flange ya pipa badala
Sehemu ya zamani hutoa ushahidi muhimu wa kimwili, lakini inaweza isiwakilishi tena jiometri iliyokusudiwa. Daftari inaweza kuvaa, uso unaweza skimmed wakati wa kutengeneza na joto linaweza kupotosha sahani. Mashine ya asili au mchoro wa mkusanyiko unabaki kuwa mamlaka bora ya kuanzia wakati inapatikana.
- Piga picha ya mkusanyiko uliowekwa.Rekodi mwelekeo wa mtiririko, mpangilio wa sehemu, mstari wa katikati, viunga, vihita, vitambuzi na ufikiaji kabla ya disassembly.
- Tambua vipengele vyote viwili vya kupandisha.Kumbuka pipa, adapta, kibadilisha skrini, msingi wa muunganisho, muundo wa upande wa kisanduku cha gia au kichwa cha kufa kilichounganishwa kwa kila uso.
- Safi bila kubadilisha ushahidi.Ondoa polima na uchafuzi usio na kingo za mviringo au kung'arisha alama za kuvaa zinazoelezea kutofaulu.
- Weka kumbukumbu.Chagua uso msingi wa kuziba au kupachika, mhimili wa shimo au rejista na kipengele kimoja cha angular kabla ya kurekodi vipimo.
- Pima kila kiolesura.Rekodi bore, kipenyo cha nje, unene, kila hatua na kina, muundo wa bolt, nyuzi, viunzi, vipengele vya uso na mwelekeo.
- Pima sehemu za kupandisha.Flange iliyovaliwa iliyonakiliwa inaweza kuzaliana kosa la zamani. Thibitisha rejista halisi za wanaume na wanawake, ushiriki unaopatikana wa bolt na eneo la muhuri.
- Suluhisha mizozo kwenye mchoro mpya.Linganisha sampuli, mchoro asilia na vipimo vya kupandisha, kisha uidhinishe kipimo kinachorejesha utendakazi uliokusudiwa.
Seti ya chini ya picha:muhtasari mmoja uliosakinishwa, nyuso zote mbili za flange, mtazamo wa upande, pipa au sahani ya kichwa, kila alama au nambari ya sehemu, muhuri, na maoni ya karibu ya uharibifu. Weka mizani kando ya sehemu ya mwelekeo, lakini usiwahi kukokotoa vipimo muhimu kutoka kwa mtazamo wa picha.
Kwa miradi ya screw-pacha au sehemu nyingi, angalia mwelekeo wa angular kwa uangalifu. Mchoro wa bolt unaweza kuwa wa ulinganifu ilhali mwanya wa kuyeyuka, kibadilishaji cha heta, mlango wa vitambuzi au usaidizi sivyo. Mkusanyiko unaweza kuunganishwa na bado kuzungushwa katika nafasi isiyoweza kutumika.
Shiriki familia ya bidhaa husika ili mtoa huduma aelewe mfumo. Nanhaiya inasaidiascrew moja, parallel twin screwnaconical twin screw pipamaombi, pamoja nacores za kuunganishwa kwa extruderna violesura vya kufa vilivyobinafsishwa.
Uwezo wa machining unaunga mkono mchoro, lakini hauibadilisha
ya Nanhaiyavifaa vya uzalishajiorodha za kurasa usahihi wa uwekaji wa CNC wa kuchimba visima na usagishaji wa 0.02 mm. Pia hutambua uchakataji wa mhimili mitano kwa ndege zisizo za kawaida za screw na miundo maalum ya flange. Uwezo huu ni muhimu kwa mifumo ngumu ya shimo na sifa za flange.
Uwezo wa uwekaji uliochapishwa wa mashine sio ustahimilivu wa kila flange iliyokamilika kiotomatiki. Kukubalika halisi kunatokana na mchoro, njia ya kuchakata, kurekebisha, hali ya nyenzo, matibabu ya joto au mlolongo wa kupaka na mbinu ya ukaguzi iliyokubaliwa.
| Hatua ya utengenezaji | Swali la kudhibiti | Rekodi ya mnunuzi muhimu |
|---|---|---|
| Risiti ya nyenzo | Je, nyenzo inalingana na daraja na fomu iliyotajwa kwenye agizo? | Cheti cha nyenzo wakati imeainishwa katika mkataba |
| Uchimbaji wa datum | Ni uso na mhimili gani utakaodhibiti vipengele vya baadaye? | Mchoro ulioidhinishwa na mpango wazi wa data |
| Kuchosha na kusajili machining | Je, kipenyo cha kupandisha, kina na inafaa huzalishwa katika mlolongo sahihi? | Ripoti ya dimensional kwa vipengele muhimu vya kiolesura |
| Uzalishaji wa shimo | Je, mduara wa lami, mwelekeo wa angular, uzi na kina vinarejelewa kwa usahihi? | Matokeo ya ukaguzi wa muundo na uthibitishaji wa nyuzi |
| Kumaliza uso | Je, mahitaji ya jiometri ya muhuri, kujaa na uso yanalindwa? | Ukaguzi wa uso ulioainishwa na rekodi ya uso |
| Matibabu ya joto au uso | Je, matibabu yatabadilisha ukubwa, kujaa, ugumu au maeneo yaliyohifadhiwa? | Cheti cha matibabu na ukaguzi wa mwisho wa mwelekeo kama inavyohitajika |
| Kuashiria mwisho na kufunga | Je, mmea unaweza kutambua marekebisho, mwelekeo na mkusanyiko wa kupandisha? | Kuashiria sehemu, kutolewa kwa ukaguzi na ufungaji unaolindwa |



Mtazamo wetu wa kiwanda:uvumilivu unapaswa kuwa na sababu na njia ya ukaguzi. Tunaimarisha vipengele vya kupata, kuziba na kupanga mahali ambapo mkusanyiko unahitaji udhibiti. Utumiaji wa uvumilivu mdogo zaidi kwa kila kipimo huongeza gharama tu na kunaweza kuvuruga kutoka kwa vipengele ambavyo huamua kufaa.
Ni shida gani za kawaida za flange zinakuambia
Tatizo la muunganisho halitambuliki kwa picha moja. Rekodi wakati dalili inaonekana, ikiwa inabadilika na joto au shinikizo, na hasa mahali ambapo uvujaji, harakati au uharibifu huanza. Badilisha kigezo kimoja kinachodhibitiwa kwa wakati mmoja.
| Tatizo lililozingatiwa | Sababu zinazowezekana za uchunguzi | Somo la ununuzi |
|---|---|---|
| Flange mpya haitaingia kwenye rejista | Kipenyo au kutoshea vibaya, kupaka kwenye uso unaoangazia, burr, uchafu, hali ya joto au upotoshaji wa sehemu ya kupandisha. | Taja vipimo vya mwisho vilivyotibiwa, kufaa, kuingia ndani na halijoto ya ukaguzi |
| Mashimo ya bolt hayalingani | Mduara wa lami usio sahihi, hesabu ya shimo, hifadhidata ya angular, mikono, nyuzi au marekebisho ya mchoro | Pima mchoro kamili kutoka kwa kipengele cha mwelekeo kinachoonekana |
| Uvujaji huonekana wakati wa joto | Mwendo wa joto, muhuri usiofaa, kupotosha kwa uso, kupoteza upakiaji mapema au halijoto nje ya msingi ulioidhinishwa | Jumuisha mzunguko wa joto, vipimo vya muhuri na njia ya bolting katika ukaguzi wa mfumo |
| Uvujaji unaendelea katika sekta moja | Uharibifu wa uso wa eneo, uchafuzi, usawa wa kujaa, usawazishaji mbaya au mzigo wa nje wa kupinda | Bainisha vidhibiti vya uso na usaidie mkusanyiko ulioambatishwa |
| Polima huharibika kwenye kiungo | Hatua ya ndani, mfuko uliokufa, uharibifu mbaya, njia ya uvujaji au makazi mengi karibu na kiolesura | Dhibiti kifungu cha kuyeyuka kilichokusanyika, sio tu vipimo vya nje vya flange |
| Fasteners kurudia kulegeza au kushindwa | Uainishaji usio sahihi wa kifunga, unganisho usio sawa, baiskeli ya joto, mtetemo, upakiaji mwingi au nyuso zilizopotoshwa. | Mwambie mhandisi anayehusika afafanue kufunga na kukaza kwa kiungo kamili |
| Kutu huanza kwenye unganisho | Nyenzo zisizofaa, mipako iliyoharibiwa, uchafuzi ulionaswa, mazingira yasiyokubaliana au hali ya galvanic | Eleza mazingira halisi ya kemikali na kusafisha kabla ya kuchagua nyenzo na matibabu |
Torque zaidi sio utambuzi.Kukaza kupita kiasi kunaweza kuharibu nyuzi, bolts, nyuso, mihuri au vifaa vilivyounganishwa. Tenga na ufanye mashine kuwa salama, kisha uwe na wafanyikazi waliohitimu kukagua kiungo kamili na kufuata utaratibu ulioidhinishwa wa kusanyiko.
Ikiwa flange inaunganishwa na abomba extrusion kufa kichwa, angalia usaidizi na mstari wa katikati pamoja na kiungo. Ikiwa inaunganisha karibu na asanduku la gia la plastiki la extruderau usaidizi wa pipa, thibitisha kuwa muundo wa mashine haulazimishi kiolesura kutoka kwa mpangilio.
Orodha ya ukaguzi ya RFQ ya pipa la extruder
RFQ kamili huruhusu mtoa huduma kunukuu sehemu ile ile ambayo mnunuzi anatarajia kusakinisha. Ambatisha mchoro unaodhibitiwa na masahihisho kila inapowezekana na uweke alama kwa kila kipengee ambacho bado kinahitaji uthibitisho wa kihandisi.
- Kazi ya flange na nafasi halisi ya ufungaji
- Mtengenezaji wa mashine, muundo na muktadha wa serial
- Michoro ya sehemu ya kupandisha au nambari za sehemu
- Kipenyo cha nje na mipaka yote ya bahasha ya ndani
- Bore ya kati na jiometri ya mpito wa ndani
- Unene wa jumla, vitovu, hatua na mapumziko
- Sajili kipenyo, kina, inafaa na risasi-ins
- Kiasi cha bolt, duara la lami na hifadhidata ya angular
- Kusafisha-shimo, counterbore au maelezo ya thread
- Kufunga uso, groove, gasket au vipimo vya muhuri
- Fomu inayohitajika, mwelekeo na vidhibiti vya nafasi
- Kiwango halisi cha nyenzo na matibabu ya joto
- Matibabu ya uso, masking na vipimo vya mwisho
- Maelezo ya joto ya kawaida na ya kubuni
- Maelezo ya shinikizo ya kawaida na ya kubuni
- Fomula ya kati, ya polima na mfiduo wa kusafisha
- Mizigo ya nje, msaada na mzunguko wa joto
- Kiwango kinachotumika, toleo na sheria za mradi
- Kiasi, mkakati wa sehemu ya vipuri na uwekaji alama
- Nyenzo, matibabu na nyaraka za ukaguzi
- Ukaguzi unaohitajika au jaribio la mfumo lililokubaliwa
- Picha na ripoti ya hali kwa uingizwaji
Mtazamo wetu wa kiwanda:picha hutuambia mahali pa kuangalia, sampuli hutuambia kilichopo sasa na michoro hutuambia tutengeneze nini. Agizo dhabiti la uingizwaji hutumia zote tatu linapopatikana. Ikiwa hawakubaliani, tunaacha kuchora idhini badala ya kuchagua kipimo kinachofaa zaidi.
Jenga kukubalika karibu na kiolesura cha kupandisha
Ukaguzi unapaswa kufuata hatari zilizotambuliwa wakati wa ukaguzi wa kuchora. Flange rahisi inaweza kuhitaji ripoti fupi ya mwelekeo. Sehemu ya mipaka ya shinikizo, adapta maalum au uingizwaji wa karibu unaweza kuhitaji rekodi zaidi, ukaguzi ulioshuhudiwa au upimaji wa mfumo chini ya utaratibu wa uhandisi unaowajibika.
| Lango la kukubalika | Ushahidi | Toa swali |
|---|---|---|
| Kuchora idhini | Marekebisho yaliyosainiwa na data, vipimo, uvumilivu, nyenzo, matibabu na vidokezo | Je, mchoro unaelezea mkusanyiko uliokusudiwa wa kupandisha bila kutegemea mawazo? |
| Nyenzo na matibabu | Vyeti vinavyohitajika vilivyounganishwa na sehemu au sehemu ya uzalishaji | Je, rekodi zinalingana na daraja na matibabu yaliyotajwa kwenye agizo? |
| Ukaguzi wa dimensional | Matokeo ya bore, rejista, unene, muundo wa bolt, jiometri ya muhuri na vidhibiti maalum vya kijiometri | Je, vipengele vya utendaji viko ndani ya mipaka iliyoidhinishwa baada ya kuchakatwa? |
| Hali ya kuona | Picha na ukaguzi wa nyuso, nyuzi, mipako, kingo na kuashiria | Je, kuziba na kutafuta nyuso ni safi, kulindwa na hakuna uharibifu usiokubalika? |
| Ukaguzi wa kujamiiana | Inafaa kwa sehemu za kupandisha zinazotolewa na mnunuzi, geji au muundo uliokubaliwa wa ukaguzi | Je, mkusanyiko hupata, kuelekeza na kufunga inavyokusudiwa bila kulazimisha? |
| Mtihani wa mfumo au shinikizo | Utaratibu uliokubaliwa, idhini inayowajibika na matokeo yaliyorekodiwa inapohitajika | Je, jaribio sahihi lilifanywa kwa upeo halisi wa flange na sheria za uongozi? |
| Kutolewa kwa usafirishaji | Kitambulisho cha sehemu, ulinzi, orodha ya upakiaji na pakiti ya hati | Je, kiwanda kinachopokea kinaweza kutambua, kuhifadhi na kusakinisha marekebisho sahihi? |
Kwa usaidizi wa usakinishaji au upangaji wa matengenezo, kagua Nanhaiya'shuduma ya kiufundi. Uchaguzi wa muuzaji unaweza pia kujumuishawasifu wa kampuni, vifaa vya uzalishajina ya sasavyeti.
Maswali yanayoulizwa mara kwa mara
Ni habari gani inahitajika ili kunukuu flange ya pipa ya extruder?
Tuma mchoro unaodhibitiwa au vipimo vilivyo wazi kwa kipenyo cha nje, bobo, unene, rejista ya mahali, wingi wa bolt, tundu la bolt au saizi ya uzi, kipenyo cha duara la lami, mwelekeo wa shimo, uso wa kuziba na sehemu ya kupandisha. Ongeza mfano wa extruder, nyenzo, joto la uendeshaji na msingi wa shinikizo, matibabu ya uso, kiasi na nyaraka za ukaguzi zinazohitajika.
Je, ANSI, DIN au JIS inatosha kubainisha flange ya pipa?
Hapana. Nambari kamili ya kiwango, toleo, saizi, ukadiriaji, inakabiliwa, nyenzo na sehemu ya kupandisha inahitajika kwa flange ya kawaida ya bomba. Extruder maalum au taa-head flange inaweza pia kuhitaji mchoro wa mashine inayodhibitiwa kwa sababu rejista yake, sehemu ya kuyeyuka, mwelekeo wa bolt na jiometri ya jumla inaweza kuwa nje ya kiwango cha bomba-flange.
PN6, PN10, PN16, PN25, PN40 na PN63 inamaanisha nini kwenye ukurasa wa Nanhaiya flange?
Ni chaguo za kiwango cha shinikizo zilizoorodheshwa kwa mikunjo ya mapipa ya Nanhaiya. Sio dhamana ya shinikizo la kufanya kazi kwa kila nyenzo na joto. Vipimo vya ununuzi lazima viunganishe darasa la PN lililochaguliwa kwa kiwango kamili, vipimo, nyenzo, msingi wa halijoto, bolting, muhuri na sheria zinazotumika za muundo wa mfumo.
Ni nyenzo gani ninapaswa kuchagua kwa flange ya pipa?
Nanhaiya inatoa chaguzi za chuma cha kaboni, chuma cha pua na aloi. Uteuzi unapaswa kuzingatia mzigo, joto, mfiduo wa kutu, kuwasiliana na polima au viungio, mahitaji ya kulehemu, nyenzo za sehemu ya kupandisha, matibabu ya uso na sheria zinazoongoza za muundo. Taja gredi kamili kwenye mchoro ulioidhinishwa badala ya kuagiza tu kulingana na familia.
Ninawezaje kupima flange badala ya extruder?
Pima kipenyo, kipenyo cha nje, unene wa jumla, kipenyo na kina cha rejista, wingi wa bolt, ukubwa wa shimo au uzi, kipenyo cha duara la lami, mwelekeo wa angular na vipengele vya kuziba. Rekodi sehemu ya kupandisha, mwelekeo wa mtiririko na msimamo wa kusanyiko. Linganisha vipimo na mchoro wa awali wa mashine kwa sababu sehemu iliyoondolewa inaweza kuchakaa, kupotoshwa au kurekebishwa hapo awali.
Kwa nini flange ya extruder inavuja baada ya ufungaji?
Sababu zinazowezekana ni pamoja na uso ulioharibika au usiofaa wa kuziba, gasket au muhuri usio sahihi, uharibifu wa uso wa flange, upangaji mbaya wa rejista, uchafuzi, bolting zisizo sawa, vifungo visivyofaa, harakati za joto au shinikizo na hali ya joto nje ya muundo ulioidhinishwa. Tafuta sababu kabla ya kutumia nguvu ya kukaza zaidi.
Je, muuzaji anaweza kunakili flange ya pipa iliyochakaa kutoka kwa sampuli?
Sampuli ya kimwili ni muhimu, lakini haipaswi kuwa mamlaka pekee. Kuvaa, kutu, kutengeneza tena, kutengeneza na upotoshaji wa joto kunaweza kubadilisha vipimo muhimu. Tumia mchoro wa asili unapopatikana, pima vipengee vya kupandisha na ukubali ni vipimo vipi vitarejeshwa kabla ya mchoro mwingine kuidhinishwa.
Je! flange ya pipa maalum inapaswa kukubaliwaje?
Idhinisha mchoro kwanza, kisha uthibitishe rekodi za nyenzo na matibabu zinazohitajika na agizo. Kagua shimo, rejista, unene, muundo wa bolt, jiometri ya kuziba na vidhibiti maalum vya fomu au nafasi dhidi ya mchoro. Thibitisha kufaa kwa sehemu za kupandisha inapowezekana, na ufanye tu mfumo uliokubaliwa au mtihani wa shinikizo chini ya utaratibu unaotumika wa kihandisi.
Marejeleo ya kiufundi
- Nanhaiya Pipa Flange: nyenzo za mtu wa kwanza, viwango, matibabu ya uso, chaguzi za PN, programu na picha za bidhaa.
- Vifaa vya Uzalishaji wa Nanhaiya: uwezo wa mtu wa kwanza wa kutengeneza mashine na data iliyochapishwa ya kuweka vifaa.
- Muhtasari wa ASME B16.5-2020: upeo rasmi wa ASME na yaliyomo kwa flanges ya bomba na vifaa vya kuweka flanged.
- ISO 286-1:2010: Maelezo rasmi ya ISO ya mfumo wa msimbo wa uvumilivu kwenye saizi za mstari na inafaa.
- ISO 1101:2017: Maelezo rasmi ya ISO ya lugha ya kustahimili kijiometri kwa umbo, mwelekeo, eneo na kukimbia.
Viwango lazima vinunuliwe au kufikiwa kupitia wachapishaji wao walioidhinishwa wakati mahitaji yao kamili yanahitajika. Mhandisi anayewajibika anapaswa kudhibitisha toleo linalotumika, mamlaka na sheria za mradi kabla ya utengenezaji au majaribio.
Ujumbe wa uhariri: Mwongozo huu unatenganisha chaguo za sasa za bidhaa za Nanhaiya na maamuzi ya uhandisi mahususi ya programu. Muundo wa mwisho wa shinikizo, bolting, kuziba, daraja la nyenzo, ustahimilivu na mahitaji ya kukubalika lazima yathibitishwe katika vipimo vilivyoidhinishwa vya ununuzi.