Kipima muda cha uokoaji polepole kinaweza kuashiria tatizo la kulisha, mchakato uliobadilishwa au maunzi yaliyochakaa. Utambuzi muhimu hukuambia ni ipi, na ikiwa inagharimu wakati wa mzunguko.
Ikiwa urejeshaji wa skrubu ya ukingo wa sindano utachukua muda mrefu sana, kwanza thibitisha kuwa inachelewesha mzunguko. Kisha angalia mwendelezo wa mlisho, kasi halisi ya skrubu, shinikizo la nyuma na halijoto dhidi ya kukimbia kwa marejeleo thabiti. Kagua jiometri na uvae wakati hundi hizo hazielezi hasara. Badilisha vipengele tu baada ya kutambua kazi ya kuzuia.

Kwanza, tambua ikiwa urejeshaji uko kwenye njia muhimu ya mzunguko
Urejeshaji wa screw ni hatua ya uwekaji plastiki na kupima mita: skrubu huzunguka, hutayarisha risasi inayofuata na kujiondoa huku kuyeyuka kukusanyika mbele yake. Ni tofauti na sindano, wakati skrubu inasonga mbele ili kutoa risasi hiyo. Angalia ufafanuzi wa kipima muda wa kidhibiti chako, haswa ikiwa ni pamoja na kucheleweshwa au kubana.
Urejeshaji mara nyingi hufunika sehemu ya mlolongo wa baridi. Athari yake kwa jumla ya muda wa mzunguko inategemea lini urejeshaji unaanza na ni hatua gani ya mashine lazima isubiri ikamilike. Soma ufuatiliaji wa mfuatano badala ya kudhani kuwa kila sekunde inayoondolewa kutoka kwa urejeshaji huondoa sekunde kutoka kwa mzunguko.
| Muda wa kurejesha | Subiri zaidi ya dirisha | Nini maana ya mabadiliko |
|---|---|---|
| Sekunde 12 | 2 sekunde | Urejeshaji unachelewesha hatua inayofuata. |
| 9 sekunde | 0 sekunde | Uboreshaji wa urejeshaji wa sekunde 3 huondoa sekunde 2 za kusubiri. |
| 7 sekunde | 0 sekunde | Sekunde nyingine 2 za uokoaji hazileti kupunguzwa tena kwa mzunguko katika mfano huu. |
Swali letu la kwanza ni ikiwa mashine inasubiri kuyeyuka au kuripoti tu nambari ambayo ungependa kupunguza. Ikiwa urejeshaji tayari unafaa ndani ya dirisha linalopatikana, tutazingatia uthabiti na ubora wa kuyeyuka kabla ya kupendekeza skrubu yenye pato la juu.
Kwa maelezo zaidi ya mkutano, angalia yetusindano ukingo screw pipa mwongozo. Hapa, lengo ni finyu zaidi: bainisha kwa nini urejeshaji ulibadilika na ni hatua gani ushahidi unaunga mkono.
Mabadiliko ya ghafla na kupungua polepole kunahitaji alama tofauti za kuanzia
Hifadhi kumbukumbu kabla ya kurekebisha mashine. Linganisha kiwango sawa cha resin, uwiano wa regrind, mpangilio wa risasi, mold na hali ya joto. Rekodi mizunguko ya mtu binafsi pamoja na wastani; ahueni ya mara kwa mara ya polepole sana inaweza kutatiza uzalishaji hata wakati wastani unaonekana kukubalika.
| Muundo uliozingatiwa | Angalia kwanza | Ushahidi unaostahili kurekodiwa |
|---|---|---|
| Kuongezeka kwa ghafla baada ya mabadiliko ya nyenzo au mapishi | Fomu ya kulisha, saga tena, hali ya kukausha na mipangilio iliyohamishwa | Sehemu ya nyenzo, uwiano wa mchanganyiko, hali ya chembe na rekodi za kabla/baada ya mchakato |
| Mizunguko ya polepole ya vipindi na mizunguko ya kawaida kati yao | Kukatizwa kwa mipasho, kuweka daraja na tofauti ya kasi halisi | Ufuatiliaji wa urejeshaji, shughuli ya kipakiaji na RPM halisi kwa mizunguko sawa |
| Ahueni huzidi polepole chini ya jukumu thabiti | Thibitisha hali ya uendeshaji, kisha uangalie kuvaa | Data ya uokoaji ya kihistoria na vipimo vya skrubu/pipa vilivyopimwa |
| Mzigo wa juu na RPM halisi chini ya amri | Uendeshaji wa mashine, kikomo cha torque na hali ya joto | Halisi dhidi ya RPM iliyoamriwa, mwenendo wa upakiaji na kengele za mashine |
| Tatizo huanza mara moja baada ya uingizwaji wa sehemu | Imewekwa kitambulisho cha sehemu, vipimo, jiometri na mkusanyiko | Marekebisho ya kuchora yaliyoidhinishwa, vipengele vilivyowekwa na mipangilio ya kuwaagiza |
Mifumo hii huamua agizo la uchunguzi; hakuna uthibitisho peke yake. Hitilafu ya ghafla ya kelele, bao au mzigo usio wa kawaida unahitaji uangalizi wa haraka wa huduma ya mashine, hata kama muda mwanzoni unafanana na tatizo la mchakato.
Thibitisha kwamba pellets hufikia skrubu mfululizo
Hopper kamili haimaanishi kuwa screw inalishwa. Angalia kipakiaji, slaidi ya kuzima, njia ya nyenzo na upoaji wa koo la malisho. Tafuta ukatizaji unaoambatana na mizunguko ya polepole kabla ya kubadilisha sehemu ya mbano au kuagiza skrubu mpya.
ya Asahi KaseiMwongozo wa Asaclean juu ya kuunganisha kwenye koo la chakulainaelezea jinsi joto karibu na eneo la pipa la nyuma linaweza kulainisha pellets kabla ya wakati. Pellets zinaweza kujikunja na kuziba njia, na kuacha skrubu fupi ya nyenzo ingawa resini inabaki juu yake.
Angalia ni nini kilibadilika kwenye mipasho yenyewe. Uwiano tofauti wa regrind, faini zaidi au chembe zisizo za kawaida zinastahili kuzingatiwa. Celanese huunganisha haswa ubora wa chembe kwenye masuala ya ulishaji na urejeshaji ndani yakeMwongozo wa usindikaji wa Vectra® LCP. Mapendekezo yake ni nyenzo mahususi, lakini yanatoa sababu madhubuti ya kurekodi hali ya chembe badala ya jina la resini pekee.
Ikiwa urejeshaji utaharibika baada ya mabadiliko ya kusaga tena, tutailinganisha na mlisho wa marejeleo ulioidhinishwa kabla ya kubadilisha maunzi. Ikiwa tabia ya zamani ya urejeshaji itarejea, uchunguzi wa mipasho umepata kipaumbele. Matokeo hayo huipa kiwanda mwelekeo bora zaidi kuliko ombi la "skurubu haraka."
Kukausha bado kunahitaji kukidhi mahitaji ya msambazaji wa resin. Usifikirie kuwa unyevu ndio maelezo ya kila shida ya wakati, au kwamba urejeshaji unaokubalika unathibitisha kuwa resin ni kavu vya kutosha. Uchakataji na ubora wa sehemu ya mwisho unahitaji ukaguzi tofauti.
Angalia kasi halisi, shinikizo la nyuma na joto la kuyeyuka pamoja
Soma RPM halisi, sio tu mpangilio
Ikiwa amri haijabadilishwa lakini skrubu inageuka polepole zaidi, kagua vikomo vya uendeshaji wa mashine na uendesha gari. Pendekezo la jiometri haliwezi kutatua pengo lisiloelezeka kati ya kasi iliyoombwa na kutolewa. Rekodi kasi halisi kupitia kiharusi cha uokoaji, haswa pale ambapo polepole huanza.
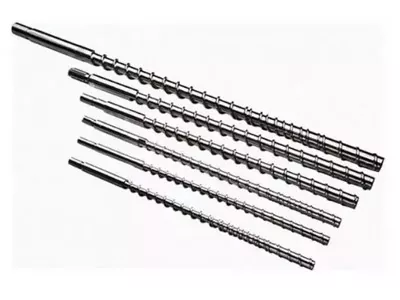
RPM pia inahitaji kipenyo cha skrubu ili kumaanisha mengi. Yetusindano ukingo screw mbalimbaliinajumuisha kipenyo kutoka 30 hadi 170 mm. Kuhamisha mpangilio wa kasi ya mzunguko kati ya vipenyo tofauti hubadilisha kasi ya pembeni kwenye uso wa skrubu.
Kasi ya pembeni, m/s = π × kipenyo, mm × RPM ÷ 60,000
Kwa 100 RPM, screw 40 mm ina kasi ya pembeni ya karibu 0.209 m / s; screw 60 mm hufikia karibu 0.314 m / s. Hizi ni mifano iliyohesabiwa, mipangilio isiyopendekezwa au mahesabu ya moja kwa moja ya kiwango cha kuyeyuka kwa kuyeyuka.
Tumia mwongozo halisi wa uchakataji wa daraja la resini na vikomo vya mashine ili kuhukumu kasi. Kuongezeka kwa RPM ni muhimu ikiwa tu mashine inaweza kuiwasilisha na kuyeyuka kunabaki kukubalika.
Jua kwa nini shinikizo la nyuma limewekwa mahali lilipo
Shinikizo la nyuma hupinga kurudi kwa screw wakati wa kurejesha na huathiri jinsi nyenzo zinavyofanywa plastiki. Ikiwa iliongezwa ili kurekebisha tatizo la kuchanganya au kupima mita, kuipunguza ili kuboresha kipima saa kunaweza kurudisha tatizo hilo la ubora. Thibitisha kama shinikizo lililoonyeshwa ni la majimaji au shinikizo maalum la plastiki kabla ya kulinganisha mashine.
Pendekezo la jumla la shinikizo la nyuma sio muhimu sana. Kwa Vectra LCP,Kicelanese hubainisha shinikizo ndogo la nyuma, 5-15 bar maalum, na inaonya juu ya kuongezeka kwa joto na uharibifu wa nyuzi kwa shinikizo nyingi. Huo ni mwongozo kwa Vectra, si mpangilio wa kunakili katika mchakato wa PP, ABS au Kompyuta.
Angalia kuyeyuka kabla ya kukubali mpangilio wa haraka zaidi
Sehemu za kuweka pipa hazielezei kikamilifu hali ya joto ya kuyeyuka. Fuata utaratibu ulioidhinishwa wa kipimo cha halijoto, thibitisha mfumo wa hita na kihisi, na ulinganishe ubora wa sehemu baada ya mabadiliko yanayodhibitiwa. Muda mfupi wa kupona na kubadilika rangi, nyenzo ambazo hazijayeyuka au uthabiti duni sio marekebisho ya mafanikio.
Badilisha kigezo kimoja muhimu kwa wakati mmoja na uruhusu mchakato utulie. TheMwongozo wa utatuzi wa Vectrahutumia mbinu hii ya hatua. Weka jaribio ndani ya kidirisha cha uendeshaji kilichoidhinishwa kwa nyenzo unazoendesha.
Tenganisha sehemu iliyochakaa ya kupitisha kutoka kwa pete ya hundi inayovuja
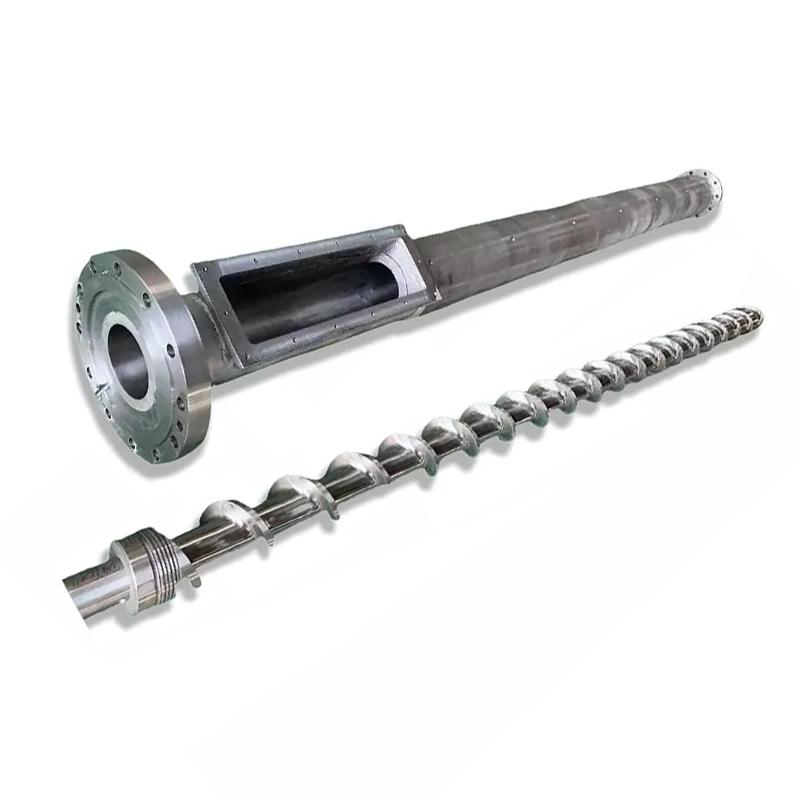
Wakati hali ya kulisha na uendeshaji inalinganishwa lakini urejeshaji unaendelea kuzorota, hali ya screw na pipa inastahili ukaguzi. Pima kipenyo cha ndege nje ya kipenyo na shimo la pipa katika nafasi zilizobainishwa dhidi ya mchoro au mipaka ya ukaguzi iliyowekwa. Kagua uharibifu wa uso pamoja na vipimo.
Mkutano wa skrubu wa mbele unahitaji jaribio tofauti. Wakati wa kurejesha, valve isiyo ya kurudi inaruhusu kuyeyuka kusonga mbele; wakati wa sindano, inapaswa kufungwa dhidi ya mtiririko wa nyuma. Valve inayovuja inaweza kuathiri uthabiti wa risasi, lakini hiyo haithibitishi kuwa sehemu ya uwekaji plastiki ya skrubu imechakaa.


Iwapo uzito wa mto au risasi pia hutofautiana, jumuisha jaribio lisilo la kurudisha valvu la mtengenezaji wa mashine katika uchunguzi. Yetumwongozo wa uteuzi wa ncha ya screwinashughulikia pete, kiti na vipimo vya kupandisha kwa undani zaidi.
Hatungeidhinisha uingizwaji kamili wa skrubu-na-pipa kwenye kipima saa polepole pekee. Kinyume chake, screw mpya haipaswi kuingia kwenye pipa iliyovaliwa bila kuangalia kifafa kinachosababisha. Uliza ripoti ya vipimo inayobainisha nafasi za vipimo na vikomo vya uvaaji vinavyotumika kufikia pendekezo.
Muundo tofauti wa skrubu unaleta maana lini?
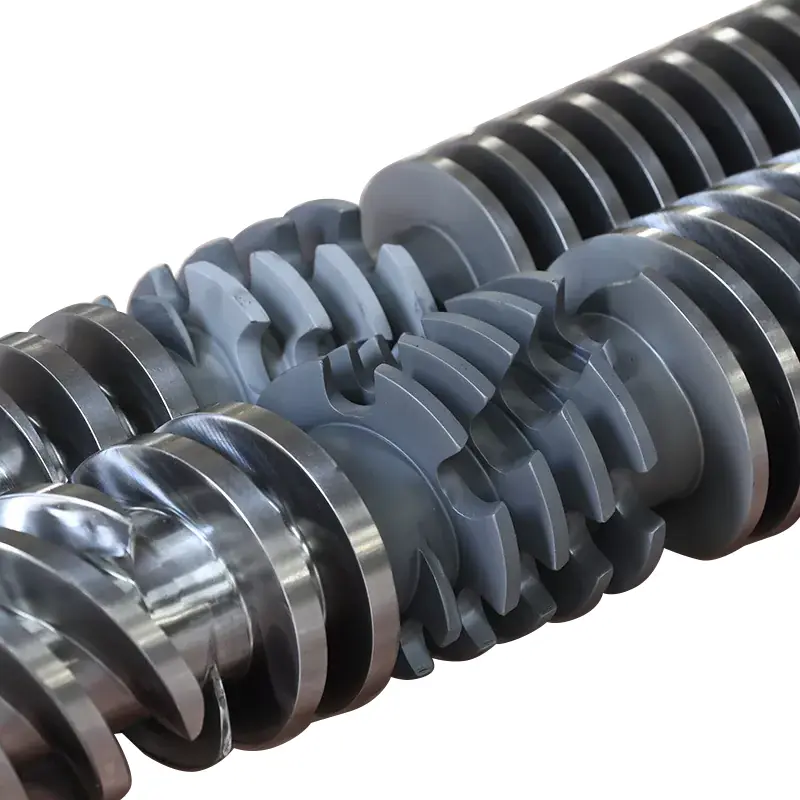
Ukaguzi wa muundo huwa muhimu wakati jiometri ya sasa haiwezi kutimiza wajibu uliokusudiwa ndani ya hali zinazokubalika za uendeshaji. Hii inaweza kufuata mabadiliko ya resini, hitaji kubwa la risasi au dirisha fupi la uokoaji linalopatikana. Iweke tofauti na kurejesha mchakato uliofanikiwa hapo awali ambao umezorota.
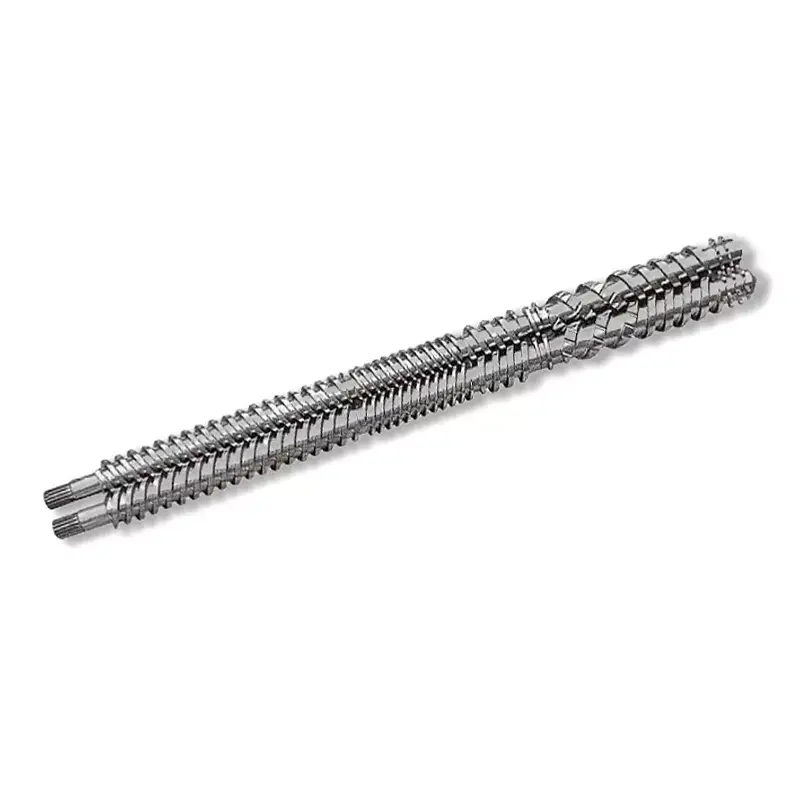
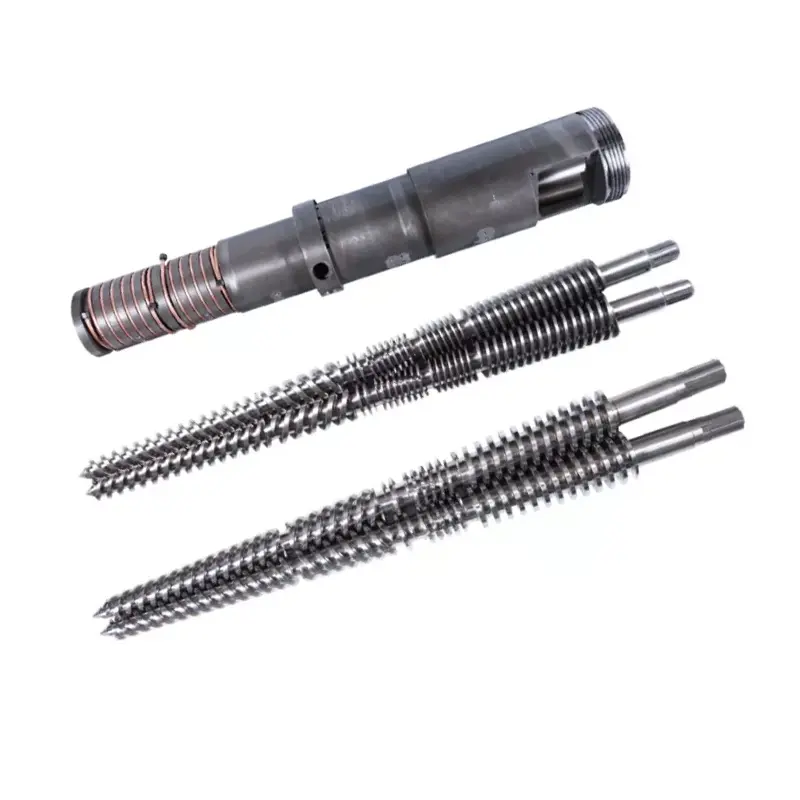
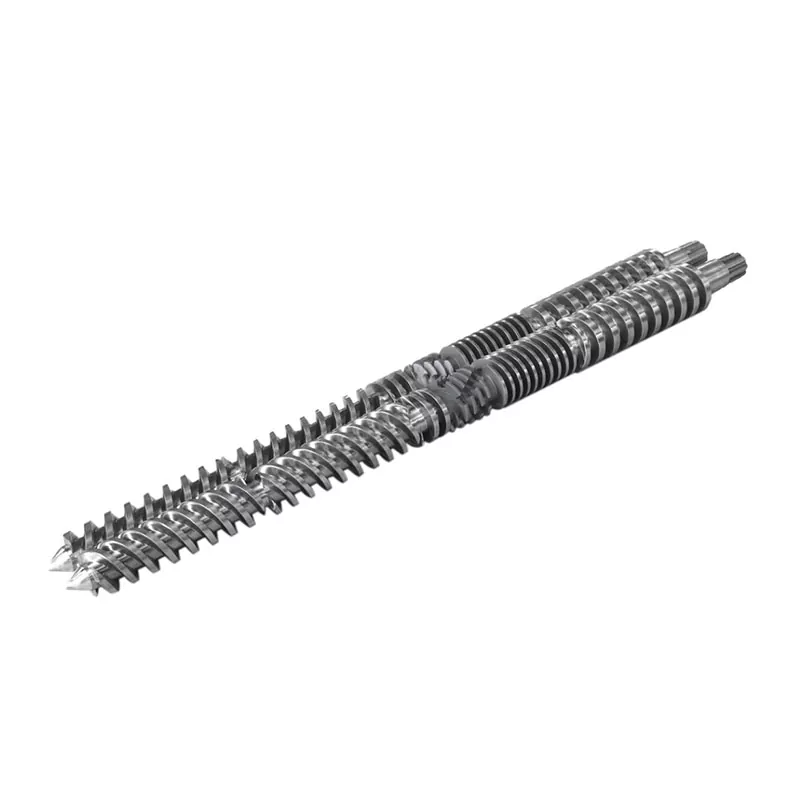
Familia zetu mbili za bidhaa za skrubu za sindano zinaonyesha chaguo muhimu la muundo:
| Ubunifu wa Nanhaiya | Sehemu ya kukandamiza | Jinsi tungeitumia katika ukaguzi |
|---|---|---|
| Screw ya ukingo wa sindano polepole | Kwa kawaida 40% -60% ya jumla ya urefu wa skrubu, takriban 50% katika maelezo ya bidhaa | Kupungua kwa muda mrefu, polepole kwa kina cha chaneli kwa majukumu ambayo yanahitaji uboreshaji unaodhibitiwa. Tathmini resin halisi, risasi na tabia ya joto. |
| Screw ya ukingo wa sindano ya Mutant(muundo wa kubana kwa ghafla) | Takriban 5% -15% ya jumla ya urefu wa skrubu | Mpito mfupi na upunguzaji mkali wa kina cha kituo. Tathmini ushuru wa kuyeyuka na usawa wa mafuta kabla ya kuichagua ili kushughulikia kizuizi cha uwezo. |
Muundo wetu wa taratibu unashughulikia maombi ikiwa ni pamoja na PS, PC na ABS; familia ya mgandamizo wa ghafla inajumuisha programu kama vile PE na PP. Njia hizi za bidhaa husaidia kuanzisha majadiliano. Hazibadilishi kiwango cha resin na ukaguzi wa mashine, haswa kwa vichungi, kusaga tena au vipimo vya ubora vinavyohitajika.

Anwani za matibabu ya uso huvaliwa, sio koo la chakula lililozuiwa
Familia zote za bidhaa hutumia chuma cha 38CrMoAlA. Viainisho vyao vya maelezo ya bidhaa ni pamoja na chaguo zifuatazo za matibabu, ambazo ni katika majadiliano ya uingizwaji wakati ukaguzi unabainisha kuvaa:
| Mali | Thamani ya maelezo ya bidhaa | Inamaanisha nini kwa uchunguzi |
|---|---|---|
| Ugumu wa nitriding | HV900-1100 | Taja nyuso zilizotibiwa na mahitaji ya ukaguzi. |
| Kina cha nitriding | 0.5-0.8 mm | Tambua matibabu yaliyochaguliwa; usifikirie maisha ya huduma kutoka kwa kina peke yake. |
| Ugumu wa aloi ya Nickel-tungsten | HRC55-62 | Kagua aloi na resin halisi, kichungi na muundo wa kuvaa. |
| Kina cha safu ya aloi | 0.8-2.0 mm | Fafanua maeneo yaliyoimarishwa kwenye maelezo ya sehemu iliyokubaliwa. |
Yetumaelezo ya bidhaa ya screw polepolekuelezea uimarishaji wa maeneo hatarishi na aloi ya nickel-tungsten. Kwa mtazamo wa kiwanda, tunataka ulinzi uliopendekezwa ulingane na uvaaji uliopimwa. Uso wa gharama kubwa zaidi hautengenezi ulishaji usiofaa au kuthibitisha kwamba jiometri ya screw inafaa resin.


Badilisha utambuzi kuwa hatua maalum
Weka pendekezo kama finyu kadri ushahidi unavyoruhusu. Kukatizwa kwa mipasho kunahitaji marekebisho ya mfumo wa mpasho. Amri ya kasi ambayo mashine haiwezi kudumisha wito kwa ukaguzi wa mashine. Uvujaji wa vali uliothibitishwa unahitaji tathmini ya vali na kiolesura. Screw iliyopimwa au uvaaji wa pipa inasaidia uingizwaji wa kijenzi au tathmini iliyohitimu ya urekebishaji.
Ikiwa mkusanyiko uko katika hali inayokubalika lakini ushuru mpya wa uzalishaji unazidi uwezo wake wa vitendo wa kuweka plastiki, tuma muhtasari wa muundo. Nanhaiya hutoa muundo maalum wa skrubu, utengenezaji wa mashine na kulehemu dawa ya aloi. Yetuvifaa vya uzalishajiinajumuisha lathe za CNC za vifaa vya kufanya kazi hadi urefu wa mita 6 na usindikaji wa mhimili tano kwa ndege ngumu na miundo ya flange.

Tuma rekodi inayoelezea tatizo
- Kitengeneza mashine na modeli, kipenyo cha skrubu, mchoro wa kuunganisha na maelezo ya ncha ya skrubu.
- Kiwango cha resin, upakiaji wa kichungi, uwiano wa kusaga tena na hali ya chembe.
- Muda wa kurejesha kwa mzunguko, RPM halisi na iliyoamriwa, shinikizo la nyuma na msingi wake wa shinikizo, na rekodi za kupakia au kengele.
- Mpangilio wa risasi, mto, uzito wa sehemu na mkimbiaji, rekodi za halijoto na dirisha linalopatikana la uokoaji.
- Mabadiliko ambayo tayari yamejaribiwa, athari yake kwa ubora wa sehemu, na ripoti yoyote ya uvaaji wa sura.
Kwa kuwaagiza, kukubaliana juu ya resin, risasi, dirisha la uendeshaji na ubora wa sehemu inayokubalika. Kisha linganisha kurudiwa kwa urejeshaji na muda halisi wa mzunguko. Mtihani wa uwekaji plastiki uliotengwa kwa haraka zaidi hautoshi ikiwa ukungu wa uzalishaji bado unangoja au sehemu hazifanyi ukaguzi.

Je, unahitaji pendekezo la screw au pipa kwa kizuizi kilichothibitishwa cha uokoaji?
Tuma Nanhaiya mchoro na rekodi ya uendeshaji, ikijumuisha kilichobadilika na kile ambacho laini yako inahitaji kufikia. Tuambie ikiwa unarejesha jukumu la awali au unajitayarisha kwa nyenzo tofauti au mahitaji ya mzunguko.
Tuma mchoro wako na uchakate dataTazama screws za ukingo wa sindanoJadili kwenye WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Barua pepe:info@nhyscrew.com
Simu:+86-13505809643| Simu ya Mkononi:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Wasiliana na Nanhaiya
Maswali yanayoulizwa mara kwa mara
Wakati wa kurejesha screw ya kawaida ya sindano ni nini?
Hakuna nambari ya jumla. Muda wa kurejesha unategemea resin, mahitaji ya risasi, jiometri ya screw, uwezo wa mashine na mipangilio ya uendeshaji. Linganisha na muda unaopatikana katika mlolongo halisi wa mashine na uendeshaji thabiti wa marejeleo kwa kutumia nyenzo sawa na risasi.
Je, urejeshaji wa skrubu haraka hufupisha muda wa mzunguko kila wakati?
Hapana. Hufupisha mzunguko tu wakati urejeshaji ambao haujakamilika unachelewesha hatua inayofuata inayoruhusiwa ya mashine. Ikiwa urejeshaji tayari utakamilika ndani ya dirisha linalopatikana, kuifanya iwe haraka kunaweza kuacha jumla ya muda wa mzunguko bila kubadilika.
Kwa nini screw inazunguka lakini inarudi polepole sana?
Angalia ikiwa resini inafikia skrubu, ikiwa shinikizo la nyuma limebadilishwa, na kama kasi halisi ya skrubu inalingana na amri. Kuweka madaraja ya malisho, kusaga tena kutoendana, hali ya mchakato na vipengele vilivyochakaa ni matawi yanayowezekana kuchunguza. Mzunguko pekee hauthibitishi kuwa skrubu inasambaza nyenzo za kutosha.
Je, niongeze RPM ili kurekebisha urejeshaji polepole?
Tu baada ya kuangalia kulisha, kasi halisi, shinikizo la nyuma na mipaka ya usindikaji wa resin. Amua mabadiliko yoyote kwa ubora wa kuyeyuka, halijoto halisi ya kuyeyuka na kurudiwa na wakati wa kurejesha. Usitumie kasi zaidi kuficha tatizo la kulisha au kuvaa ambalo halijatatuliwa.
Je, pete ya hundi inayovuja inathibitisha skrubu nzima imevaliwa?
Hapana. Ufungaji wa pete ya kuangalia na uwasilishaji wa skrubu ni kazi tofauti. Chunguza utofauti wa mto au uzani wa risasi ukitumia kipimo cha vali cha mtengenezaji wa mashine, na utumie ukaguzi wa kipenyo kubaini uvaaji wa skrubu na pipa.
Nanhaiya anahitaji nini kutathmini mbadala?
Tuma muundo wa mashine, kipenyo cha skrubu na mchoro, kiwango cha resin na kichujio, maelezo ya kusaga tena, rekodi halisi za urejeshaji, kasi ya skrubu na mipangilio ya shinikizo la nyuma, rekodi za halijoto na vipimo vyovyote vya uvaaji. Jumuisha mzunguko unaohitajika na vigezo vya ubora wa sehemu ili uingizwaji uwe na kazi iliyobainishwa.
Endelea naukingo wa sindano mwongozo wa uteuzi wa pipa la screw, au kuchunguzancha ya skrubu na orodha hakiki ya uingizwaji wa peteikiwa ushahidi unaonyesha mkutano wa mbele.