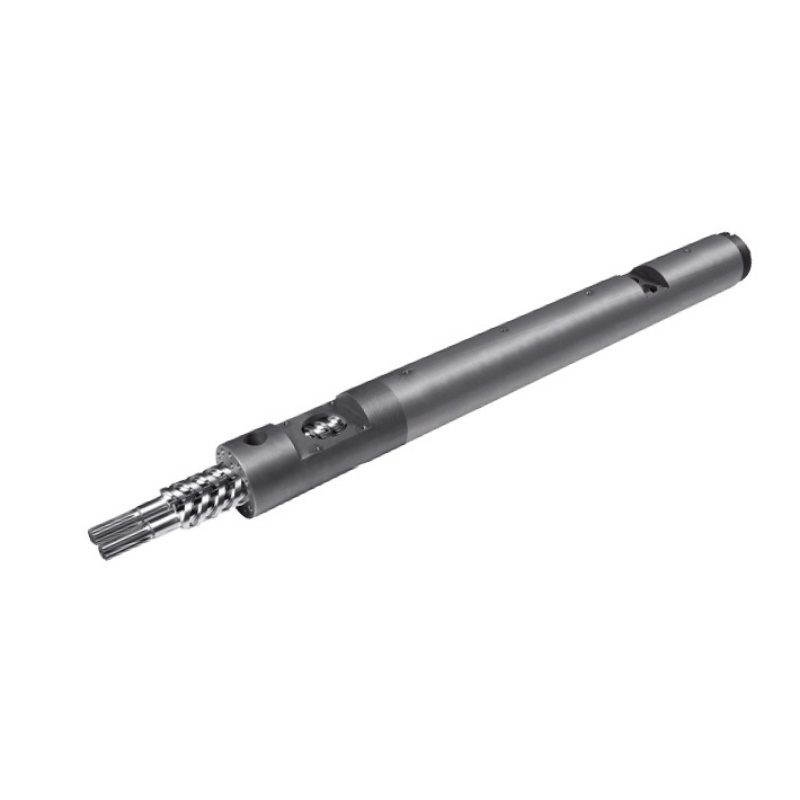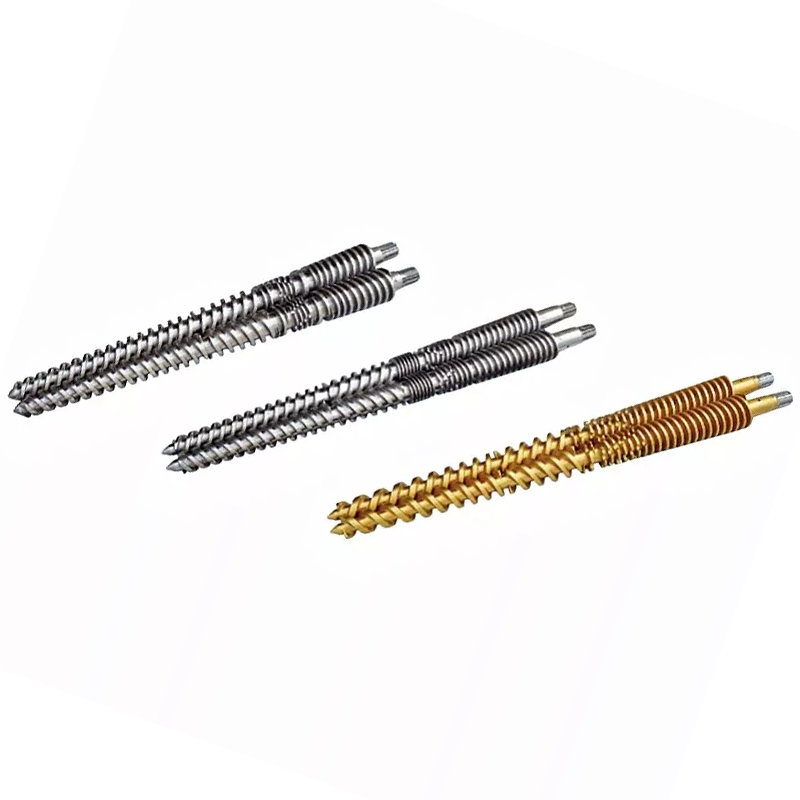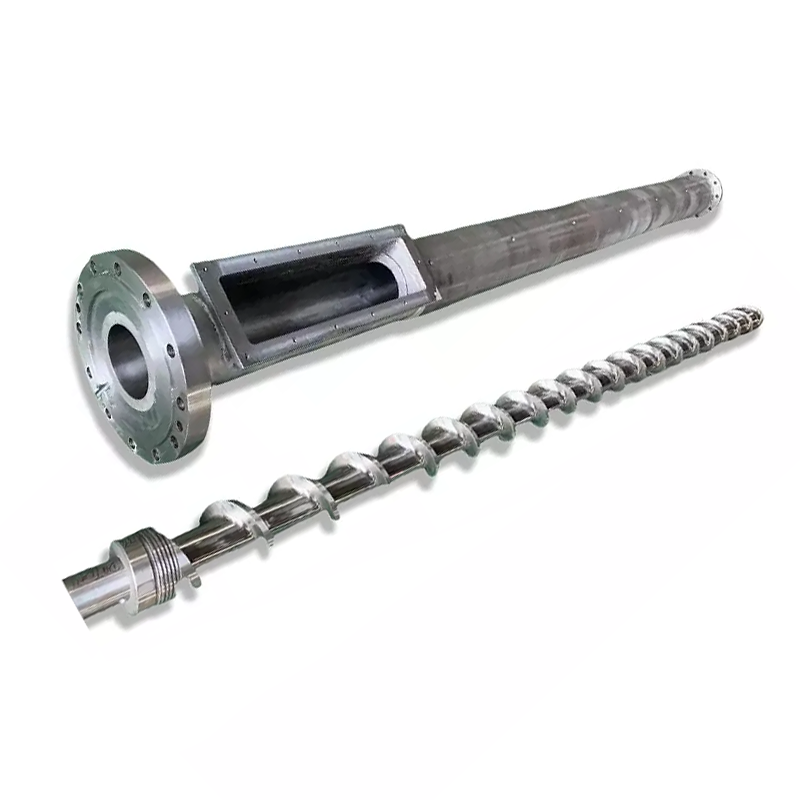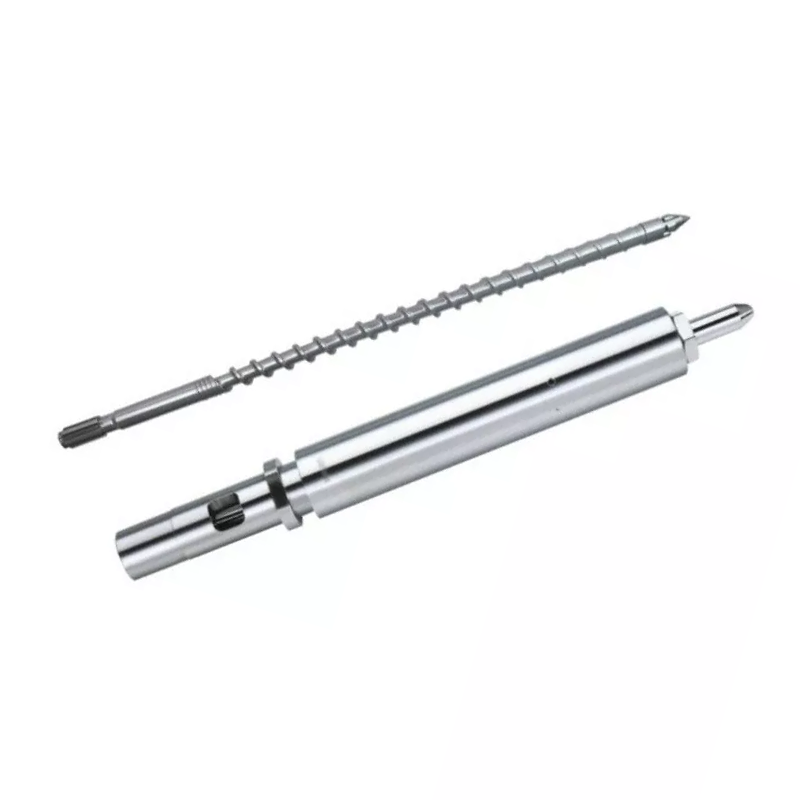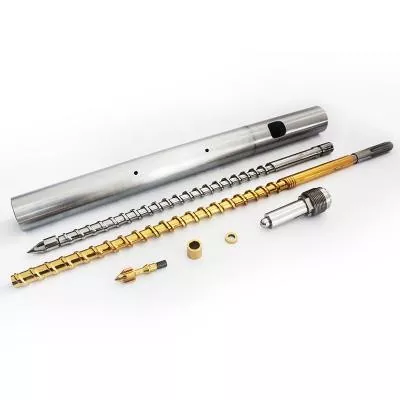
Kidokezo cha skrubu ni kidogo vya kutosha kushughulikiwa kama sehemu ya ziada, lakini ni sahihi vya kutosha kuamua kama kila risasi ianze na kiwango sawa cha kuyeyuka. Inunue kama mtiririko unaolingana na mkusanyiko wa kuziba, sio kama sehemu ya chuma iliyotiwa nyuzi.


Jibu la haraka
Chagua ncha ya skrubu ya ukingo wa sindano kwa vitu vinne: muundo wa valvu isiyorudi, kiolesura halisi cha skrubu na pipa, resini iliyochakatwa na kichungi, na muundo wa uvaaji wa mkusanyiko uliopo. Mfano wa mashine pekee haitoshi wakati matoleo, ukarabati wa awali au skrubu zisizo za kawaida zinaweza kuwepo.
Kwa agizo la kubadilisha, tuma mchoro asili unapopatikana, kisha uthibitishe uzi, bega, urefu wa ncha, usafiri wa pete, kiti, kipenyo cha nje na vijia vya kuyeyusha dhidi ya mashine halisi. Nukuu nzuri huanza na jiometri. Tiba ya nyenzo na uso inakuja ijayo.
Ncha ya skrubu hudhibiti mtiririko katika pande zote mbili
Wakati wa urejeshaji wa skrubu, vali isiyo ya kurejea hufungua na kuruhusu polima iliyoyeyuka ipite kuelekea mbele ya skrubu. Mwanzoni mwa sindano, hufunga hivyo kusogea kwa skrubu na shinikizo kwenye risasi badala ya kusukuma kuyeyusha nyuma pamoja na skrubu.
Hii ndiyo sababu ncha ya screw, pete ya kuangalia na kiti ni ya mchakato, si tu kwa matengenezo.Mafunzo ya vali isiyo ya kurudisha ya ENGELinaelezea hali mbili sawa za uendeshaji na inaunganisha tabia ya kufunga moja kwa moja kwa kujirudia kwa sindano.
Mtazamo wetu wa kiwanda:kosa la gharama kubwa zaidi la ncha ya screw sio tofauti kati ya darasa mbili za nyenzo. Ni sehemu ambayo inasogea kwenye skrubu lakini haisafiri, kuziba au kusawazisha ipasavyo. Jaribio la kufaa kwa mafanikio ni la thamani zaidi kuliko orodha ndefu ya vivumishi vya mauzo.
Chagua mkusanyiko karibu na wajibu wa ukingo
Muundo sahihi lazima ufunguke kwa uhuru wakati wa urejeshaji, funga kwa utabiri wakati wa sindano na uepuke kizuizi kikubwa katika njia ya kuyeyuka. Ni lazima pia kunusurika katika abrasive, adhesive na babuzi mzigo bila kuharibu nyuso yake kupandisha.
| Swali la ununuzi | Kwa nini inabadilisha ncha ya screw | Nini cha kutuma muuzaji |
|---|---|---|
| Ni resin gani inayotengenezwa? | Mnato, lubricity, unyeti wa uharibifu na wajibu wa kutu huathiri vifungu vya mtiririko, nyenzo na matibabu ya uso. | Kiwango halisi cha resin, mfumo wa rangi, kizuia moto na anuwai ya kawaida ya usindikaji. |
| Je, resin imeimarishwa au kujazwa? | Nyuzi za kioo, kichujio cha madini na uchafuzi unaorudishwa unaweza kuharakisha uvaaji wa abrasive kwenye pete, kiti na njia za kuyeyuka. | Aina ya kichungi, asilimia ya uzito na iwapo itabadilika kulingana na bidhaa. |
| Je! ni lazima risasi iwe sahihi kiasi gani? | Sehemu za ukuta mwembamba, zenye mashimo mengi na zenye uzito wa kubana hufichua mabadiliko madogo katika kufunga na kuvuja kwa vali. | Uzito wa sehemu, hesabu ya matundu, uvumilivu wa uzito wa risasi na data ya hivi majuzi ya mienendo. |
| Je, mtindo wa sasa wa valve ni nini? | Pete ya kuteleza, ukaguzi wa mpira na miundo mingine ina maeneo tofauti ya mtiririko, tabia ya kusafiri na kufunga. | Nambari ya sehemu ya asili, kuchora, picha na mkusanyiko kamili ulioondolewa. |
| Je, screw imebadilishwa hapo awali? | Muundo wa mashine hauwezi tena kutambua uzi uliosakinishwa, urefu wa ncha au jiometri ya kiti. | Mchoro wa skrubu wa sasa na vipimo vya moja kwa moja, si tu ubao wa jina la mashine. |
| Kwa nini sehemu inabadilishwa? | Uzi uliovunjika, njia ya mtiririko iliyomomonyoka na pete inayovuja haionyeshi hatua sawa ya kurekebisha. | Vaa picha, dalili za mchakato, historia ya matengenezo na vipimo vilivyoshindwa. |
Nanhaiya inatoa mifumo ya kawaida na iliyogeuzwa kukufaa, pamoja na chaguo za vidokezo vya mtiririko wa kinyume kwa polima maalum. Sehemu iliyochaguliwa inaweza kulinganishwa nasindano ukingo screwau hutolewa kama sehemu ya mapana zaidiukingo wa sindano na safu ya vipuri vya extrusion.


Soma ishara za mchakato kabla ya kuondoa mkusanyiko
Mto unaobadilika, uzito wa risasi unaoteleza au uwezo duni wa kurudia uhamishaji unaweza kuashiria kuvuja kwa valves, lakini hakuna hata mmoja wao anayethibitisha hilo peke yake. Mabadiliko ya resini, kukosekana kwa utulivu wa malisho, udhibiti wa halijoto, uchakavu wa mapipa, hewa katika kuyeyuka, mipangilio ya shinikizo na hali ya ukungu inaweza kusababisha dalili zinazofanana.
ENGEL inapendekeza kuangalia valve isiyo ya kurejea, screw na plasticizing pipawakati mto wa kuyeyuka unabadilika. Mwongozo sawa wa utatuzi huunganisha tofauti ya mto na uzani wa risasi na mipangilio ya mchakato na uvaaji wa vijenzi.
| Ishara iliyozingatiwa | Uunganisho unaowezekana wa ncha ya screw | Angalia kabla ya kuagiza |
|---|---|---|
| Nafasi ya mto inatofautiana kutoka risasi hadi risasi | Pete inaweza kufungwa kwa hatua tofauti au kuvuja baada ya kuketi. | Mwenendo msimamo halisi, shinikizo na uzito wa risasi chini ya mchakato thabiti. |
| Uzito wa sehemu huteleza huku mipangilio ikisalia | Utiririshaji wa nyuma unaweza kupunguza kiwango cha ufanisi kinachotolewa kwa ukungu. | Ondoa malisho, halijoto, nyenzo na sababu za ukungu. |
| Risasi fupi huonekana mara kwa mara | Valve haiwezi kuziba mara kwa mara, haswa baada ya mabadiliko ya urejeshaji. | Linganisha majibu ya uhamishaji na ufanyie jaribio la vali lililoidhinishwa la mtengenezaji wa mashine. |
| Urejeshaji unakuwa na vikwazo | Pete, amana au njia ya mtiririko iliyoharibika inaweza kupinga mtiririko wa kuyeyuka kwa mbele. | Kagua kwa harakati za bure, amana, galling na kizuizi cha njia. |
| Vidokezo vyeusi hufuata mabadiliko ya nyenzo | Matangazo yaliyokufa au nyuso zilizoharibiwa zinaweza kuhifadhi na kutoa polima iliyoharibika. | Kagua njia kamili ya kuyeyuka, pua, skrubu mbele na utaratibu wa kusafisha. |
| Kelele ya metali au mshtuko wa pete | Galling, deformation, misalignment au nyenzo za kigeni zinaweza kuwepo. | Simama na uangalie chini ya utaratibu wa matengenezo salama wa mtengenezaji wa mashine. |
Mara tu mkusanyiko unapoondolewa, chunguza kipenyo cha nje cha pete ya hundi, nyuso zote mbili za mwisho, uso wa kuketi, mwili wa ncha, vifungu vya kuyeyuka na thread. AnMakala ya kiufundi ya ARBURGhubainisha mikwaruzo, mshikamano na kutu kama njia za uvaaji na huonyesha kwamba kuvaa kwa kipenyo cha pete, uso wa mwisho na kiti cha kuziba kunaweza kubadilisha usafiri wa pete na uthabiti wa mto.
Usitambue pete ya hundi kwa kuongeza shinikizo la kushikilia mpaka sehemu ijae.Mabadiliko ya mpangilio yanaweza kuficha kuvuja bila kusahihisha. Nasa msingi thabiti, fuata mbinu ya majaribio iliyoidhinishwa na mtengenezaji wa mashine na ukague maunzi kabla ya kubadilisha vipimo vya uingizwaji.
Badilisha sehemu moja tu wakati sehemu za kupandisha bado ni nzuri
Pete ya hundi inaweza kubadilishwa yenyewe wakati ncha yake ya kujamiiana na kiti vinabaki ndani ya vipimo vilivyoidhinishwa, nyuso za kuziba ni za sauti, na pete mpya inaweza kusonga kwa uhuru kupitia safari yake kamili. Huu ni ukarabati wa gharama ya chini, lakini tu wakati ukaguzi unaunga mkono.
Badilisha ncha inayolingana, pete na kiti wakati nyuso kadhaa zinaonyesha kuchakaa, pete imeshika au kufyatuliwa na kijenzi kingine, sehemu za zamani zimechanganywa kwenye mashine, au hakuna vipimo asili vinavyotegemewa. Kuchanganya sehemu moja mpya ya kuziba na sehemu mbili zilizovaliwa za kupandisha kunaweza kuunda njia mpya ya uvujaji.
Mtazamo wetu wa kiwanda:sampuli iliyovaliwa ni ushahidi, si mchoro mkuu. Ikiwa tunakili kiti kilichoharibiwa, pete iliyofupishwa au thread iliyoharibiwa hasa, sehemu mpya inaweza kuzalisha tatizo la zamani na uso safi. Tunaunda upya uhusiano uliokusudiwa kutoka kwa mchoro, vipengele vya kuunganisha na pointi za kumbukumbu ambazo hazijavaliwa.


Data ya ncha ya skurubu ya ukingo wa sindano ya Nanhaiya
TheNcha ya skrubu ya ukingo wa sindano ya Nanhaiyahujengwa kama kiolesura kati ya skrubu na njia ya kuyeyuka ya upande wa pua. Inapatikana kwa vipenyo tofauti vya skrubu na chapa za mashine ya sindano, ikiwa na nyuzi maalum na jiometri ya sehemu kwa kazi ya uingizwaji.
| Vipimo | Data ya bidhaa ya Nanhaiya | Umuhimu wa ununuzi |
|---|---|---|
| Nyenzo za msingi | D2 | Rekodi nyenzo halisi kwenye hati za nukuu na ukaguzi. |
| Ugumu | HRC45-62 | Thamani iliyochaguliwa lazima ifanane na matibabu ya joto, wajibu wa kuvaa na vifaa vya kuunganisha. |
| Unyoofu | 0.02 mm/m | Jiometri na usawazishaji ni jambo kwenye kiolesura cha skrubu-mbele. |
| Uso wenye silaha | Bimetallic | Hutoa chaguo linalostahimili kuvaa kwenye sehemu za kazi zilizo wazi. |
| Mipangilio ya kioo-nyuzi | 30% / 60% | Taja asilimia halisi ya nyuzi-glasi na daraja la resini katika RFQ. |
| Uzito wa sehemu | 1 kg | Thamani ya marejeleo ya ukurasa wa bidhaa; uzito wa mwisho hufuata jiometri iliyoidhinishwa. |
| Njia ya utengenezaji | CNC machining, matibabu ya joto na polishing usahihi | Operesheni hizi hudhibiti fomu, hali ya uso na kifafa cha kumaliza. |
| Maombi ya kawaida | PE, PP, ABS na ukingo wa thermoplastic wa PVC | Pia tuma viungio, rangi, maudhui yaliyorejelewa na data ya kichujio. |
Kwa kitengo kamili cha kuweka plastiki, Nanhaiya pia hutengenezascrews ya ukingo wa sindano ya mutant, screws ya ukingo wa sindano polepolena mapipa ya uingizwaji yanayolingana. Ya karibupua ya sindanoinaweza kukaguliwa kwa wakati mmoja wakati matatizo ya kuvuja, upatanishi au mtiririko wa kuyeyuka yanapoenea zaidi ya ncha ya skrubu.
Vipimo vinavyoamua ikiwa sehemu itatoshea
Kitengeneza mashine na modeli zinaweza kupunguza utafutaji, lakini haziwezi kuchukua nafasi ya mchoro. Familia za mfano zinaweza kutumia saizi kadhaa za kitengo cha sindano, na mashine inaweza kuwa tayari kubeba skrubu mbadala ambayo ni tofauti na muundo wake wa asili.
- Tambua screw iliyowekwa.Rekodi mtengenezaji wa mashine, modeli, muundo wa kitengo cha sindano, kipenyo cha skrubu, maelezo ya mfululizo na uingizwaji wowote wa skrubu uliopita.
- Fafanua thread kabisa.Jumuisha kipenyo kikubwa na kidogo, lami, mwelekeo wa thread, urefu wa thread, nafasi ya kuanza, misaada na eneo la bega.
- Pima stack ya axial.Rekodi urefu wa ncha ya jumla, urefu wa pete, urefu wa kiti, usafiri wa pete na kila bega linalodhibiti nafasi ya kufunga.
- Pima miingiliano ya radial.Rekodi kipenyo cha ncha ya mwili, pete kipenyo cha nje na ndani, kipenyo cha kiti, rejeleo la pipa na kibali cha kufanya kazi kinachohitajika.
- Ramani ya njia ya kuyeyuka.Onyesha hesabu ya filimbi, upana wa njia, kina cha kifungu, wasifu wa pua na kipenyo chochote kinachoathiri mtiririko au usafishaji.
- Weka alama kwenye nyuso za kuziba na kuvaa.Tambua ni nyuso zipi wakati wa kufunga na ni vipimo vipi vinapimwa kutoka kwa marejeleo ambayo hayajavaliwa.
Usifiche kutokuwa na uhakika ndani ya uvumilivu.Ikiwa uso wa zamani umevaliwa, weka thamani iliyopimwa kama kipimo halisi kilichovaliwa. Weka tofauti iliyopendekezwa iliyokamilika. Tofauti hiyo huruhusu uhandisi kurekebisha sehemu badala ya kuidhinisha nakala sahihi ya uharibifu.
Kagua uingizwaji kabla haujaingia kwenye uzalishaji
Ukaguzi unaoingia unapaswa kuthibitisha utambulisho, vipimo na harakati kabla ya mkusanyiko kukabiliwa na joto na shinikizo. Weka mchoro ulioidhinishwa, rekodi ya nyenzo na matokeo ya ukaguzi chini ya nambari ya sehemu sawa.
- Nambari ya sehemu na marekebisho ya mchoro yanalingana na agizo la ununuzi
- Rekodi za nyenzo na matibabu ya joto zinalingana na nukuu
- Vipenyo muhimu na urefu wa axial ni ndani ya uvumilivu wa kuchora
- Vipimo vya nyuzi au ukaguzi wa kupandisha huthibitisha muunganisho
- Pete ya kuangalia inasafiri kwa uhuru bila kutikisa au mshtuko unaoonekana
- Pete na kiti wasiliana na nyuso zilizokusudiwa za kuziba
- Vifungu vya kuyeyuka ni safi, laini na bila burrs
- Nyuso zilizong'aa hazionyeshi uharibifu wa kushughulikia au kasoro za mipako
- Miongozo ya mkutano na utaratibu wa sehemu zimeandikwa
- Uzito wa risasi ya msingi na mto hurekodiwa baada ya ufungaji
Baada ya usakinishaji, tumia utaratibu wa kuanzisha ulioidhinishwa na ulinganishe mchakato huo na msingi uliobaki. Kidokezo kipya kinaweza kubadilisha urejeshaji, mwitikio wa mgandamizo au tabia ya kufunga valve, kwa hivyo usifikirie kila mpangilio wa zamani lazima ubaki bila kuguswa.
Kiwanda kinapaswa kudhibiti nini
Ubora wa ncha ya screw hutoka kwa uhusiano kati ya sehemu. Umakinifu wa nyuzi, mkao wa bega, usafiri wa pete, jiometri ya uso wa kuziba, umaliziaji wa njia ya mtiririko na hali ya matibabu ya joto lazima zifanye kazi pamoja. Nambari moja ya ugumu wa kuvutia haiwezi kufidia urefu usio sahihi wa rafu au sehemu mbaya ya kuziba.
ya Nanhaiyavifaa vya uzalishajiinajumuisha misumeno ya CNC yenye hitilafu ya mlisho wa mm 0.1 au chini, lathe za CNC za vifaa vya kazi hadi mita 6, na vifaa vya kuchimba na kusaga vilivyo na usahihi wa kuweka 0.02 mm. Mashine ya mhimili tano hutumiwa kwa ndege zisizo za kawaida na miundo maalum ya flange.

Kwa wanunuzi, swali la vitendo sio ikiwa muuzaji anamiliki kifaa cha mashine. Uliza jinsi mchoro umekaguliwa, ni vipimo gani vinakaguliwa, jinsi nyenzo na matibabu ya joto yanafuatiliwa, na jinsi harakati ya pete iliyokamilishwa inakaguliwa. Nanhaiya hutoa ukaguzi wa kuchora kabla ya mauzo na usaidizi wa kiufundi kupitia yaketimu ya huduma.
Orodha ya kuangalia ya RFQ kwa ncha ya skrubu ya uingizwaji
Tuma kifurushi kimoja wazi badala ya msururu wa ujumbe usiokamilika. Taarifa ifuatayo inamruhusu mtoa huduma kuamua kama kazi ni uingizwaji wa kawaida, kijenzi kilichobuniwa kinyume au usanifu upya.
- Kitengeneza mashine, modeli, nambari ya serial na saizi ya kitengo cha sindano
- Imewekwa kipenyo cha screw na kuchora screw
- Nambari ya sehemu ya sehemu ya skrubu na marekebisho ya mchoro
- Kamilisha mkusanyiko wa zamani na sehemu zilizowekwa kwa mpangilio
- Picha kutoka mbele, upande, nyuzi na nyuso za kuziba
- Thread, bega, pete, kiti na vipimo vya kifungu
- Kiwango cha resin, aina ya kichungi na asilimia ya kichungi
- Rangi, maudhui yaliyosindikwa na viungio babuzi
- Joto la kawaida la kuyeyuka na saizi ya risasi
- Uzito wa sehemu, hesabu ya cavity na tofauti inayokubalika
- Mwelekeo wa mto, uhamisho na urejeshaji kabla ya kuondolewa
- Uvaaji unaozingatiwa, hali ya kutofaulu na idadi inahitajika
Ikiwa mchoro haupo, weka alama kwa kila eneo lililopimwa na upige picha ya usanidi wa kipimo. Usitume kipenyo kimoja cha nje na uulize kiwanda kukisia uzi, kiti na kusafiri kutoka kwake.
Maswali yanayoulizwa mara kwa mara
Ncha ya skrubu ya ukingo wa sindano hufanya nini?
Mkutano wa ncha ya screw hubeba valve isiyo ya kurudi. Inafungua wakati wa urejeshaji wa skrubu ili kuyeyuka kuweze kusonga mbele ya skrubu, kisha hufunga wakati wa kudunga ili kupunguza mtiririko wa nyuma na kuhamisha shinikizo kwenye ukungu.
Je, ni ishara gani za pete ya hundi iliyovaliwa au ncha ya skrubu?
Ishara za mchakato wa kawaida ni pamoja na mto wa kuyeyuka unaobadilika, uzani wa risasi usiolingana, kurudiwa duni kwa shinikizo, risasi fupi baada ya sababu zingine kutengwa, na mwitikio mrefu au thabiti wa uhamishaji. Thibitisha kuvaa kwa mtihani unaodhibitiwa wa uvujaji na ukaguzi wa ukubwa.
Je! ninaweza kuagiza kidokezo cha screw badala na mfano wa mashine pekee?
Kitengeneza mashine na modeli ni sehemu muhimu za kuanzia, lakini mpangilio unaotegemewa wa uingizwaji unapaswa pia kujumuisha kipenyo cha skrubu, nyuzi na vipimo vya bega, urefu wa ncha, pete ya kuangalia na vipimo vya kiti, njia ya mtiririko, resin, maudhui ya vichungi, kuchora na picha zilizo wazi.
Je! nibadilishe tu pete ya kuangalia au mkusanyiko kamili wa ncha ya screw?
Badilisha tu sehemu iliyovaliwa wakati ncha ya kupandisha, kiti na uzi vinasalia ndani ya vipimo vilivyoidhinishwa na hali ya uso. Badilisha nafasi ya mkusanyiko unaofanana wakati nyuso kadhaa za kuziba zimevaliwa, vipimo havina uhakika, au mchanganyiko wa sehemu za zamani na mpya haziwezi kuzalisha harakati za kuaminika na kuziba.
Nanhaiya hutumia nyenzo gani kwa vidokezo vya skrubu vya ukingo wa sindano?
Nanhaiya inatoa vidokezo vya skrubu vya ukingo wa sindano ya D2 na safu ya ugumu iliyochapishwa ya HRC45-62, unyofu wa 0.02 mm/m na chaguo la uso wa kivita wa bimetali. Configuration ya mwisho inalingana na resin, filler, interface ya mashine na wajibu wa kuvaa.
Je, ncha ngumu zaidi ya skrubu hudumu kwa muda mrefu zaidi?
Hapana. Ugumu ni sehemu moja tu ya utendaji wa kuvaa. Kemia ya aloi, matibabu ya joto, upinzani wa kutu, nyenzo za kupandisha, umaliziaji wa uso, upatanisho, kibali na resini iliyochakatwa yote huathiri maisha ya huduma.
Je, nimtumie nini Nanhaiya kwa nukuu ya ncha ya skrubu?
Tuma kitengeneza mashine na modeli, kipenyo cha skrubu, asilimia ya resini na kichungi, nambari ya sehemu halisi au mchoro, vipimo kamili vya kupandisha, picha kutoka pembe kadhaa, dalili za kuvaa, mwelekeo wa uzito wa risasi na kiasi kinachohitajika.
Ufichuzi wa kibiashara: Nanhaiya hutengeneza vidokezo vya skrubu ya ukingo wa sindano na viambajengo vinavyohusiana vilivyounganishwa katika mwongozo huu. Mapendekezo ya kiufundi yanapaswa kutumika pamoja na taratibu za usalama za mtengenezaji wa mashine na mchoro wa mradi ulioidhinishwa.