
Nini Kweli Pipa Parafujo Inafanya
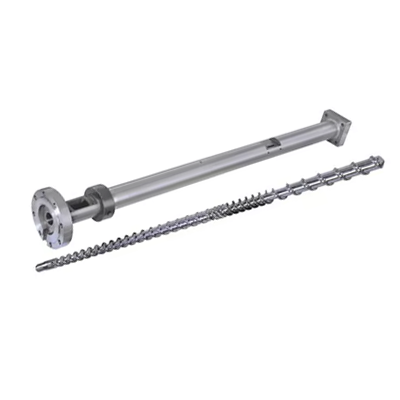
Screw na pipa hufanya kazi kama jozi inayolingana. Hapa kuna mlolongo wa kila mzunguko:
- Kulisha- Pembe za plastiki hushuka kutoka kwenye hopa hadi kwenye eneo la kulisha.
- Kuyeyuka- skrubu inayozunguka hutoa joto la kukata. Pamoja na hita za pipa, pellets kuyeyuka na compress.
- Kupima mita- Kuyeyuka huwa sawa katika joto na shinikizo kabla ya sindano.
- Sindano- Screw inasonga mbele kama plunger, ikisukuma plastiki iliyoyeyuka kwenye ukungu.
Kila muundo tofauti - jiometri, idadi ya eneo, matibabu ya uso - huathiri jinsi hatua hizo nne hufanyika. Kutolingana katika mojawapo yao huonekana kama tatizo la uzalishaji.
Uamuzi wa 1: Uwiano wa L/D
Uwiano wa L/D (urefu wa kuruka kwa screw uliogawanywa na kipenyo chake) ndio nambari muhimu zaidi kwenye karatasi maalum. Inadhibiti wakati wa makazi, ubora wa kuchanganya, na usambazaji wa joto.Programu nyingi za uundaji wa madhumuni ya jumla hutumia 20:1.
| Resin | L/D Iliyopendekezwa |
|---|---|
| PP, PE, PS (kawaida) | 18:1 – 20:1 |
| ABS, PC | 20:1 - 24:1 |
| PVC (inayohimili joto) | 16:1 – 20:1 |
| PET | 20:1 - 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| Vifaa vilivyoimarishwa na GF | 20:1 - 24:1 |
Uamuzi wa 2: Uwiano wa Mfinyazo
Uwiano wa mbano (CR) hupima ni kiasi gani chaneli ya skrubu hupungua kutoka eneo la mlisho hadi eneo la kupima. CR ya juu zaidi hukandamiza kuyeyuka kwa ukali zaidi - nzuri kwa resini za amofasi ambazo hupungua polepole. CR ya chini ni ya upole, ambayo ndiyo unayohitaji kwa nyenzo zisizo na joto au zilizojaa nyuzi.
| Resin | Uwiano wa Ukandamizaji |
|---|---|
| ABS, PC, PMMA (amofasi) | 3.0 - 3.5:1 |
| PP, PE, Nylon (nusu fuwele) | 2.5 - 3.0:1 |
| PVC | 2.0 - 2.5:1 |
| PET | 2.3 - 2.6:1 |
| Imeimarishwa kwa GF (≥15%) | 2.0 - 2.5:1 |
Uamuzi wa 3: Uwiano wa Eneo
Screw ya kawaida ya sindano imegawanywa katika kanda tatu. Uwiano wa kila eneo ni muhimu kama jumla ya L/D.
- Eneo la Milisho (L1):Njia za kina zinazokubali pellets imara kutoka kwenye hopa. Muda mrefu = uwezo zaidi wa kupita.
- Eneo la Mfinyazo (L2):Kina cha kituo kinapungua hatua kwa hatua. Kiwango kikubwa cha kuyeyuka hufanyika hapa.
- Eneo la Kupima (L3):Njia zisizo na kina, thabiti. Inahakikisha joto la kuyeyuka sawa na shinikizo kabla ya sindano.
| Resin | Mlisho (L1) | Mfinyazo (L2) | Upimaji (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
Uamuzi wa 4: Nyenzo ya Pipa ya Parafujo
38CrMoALA - Msingi wa Kawaida
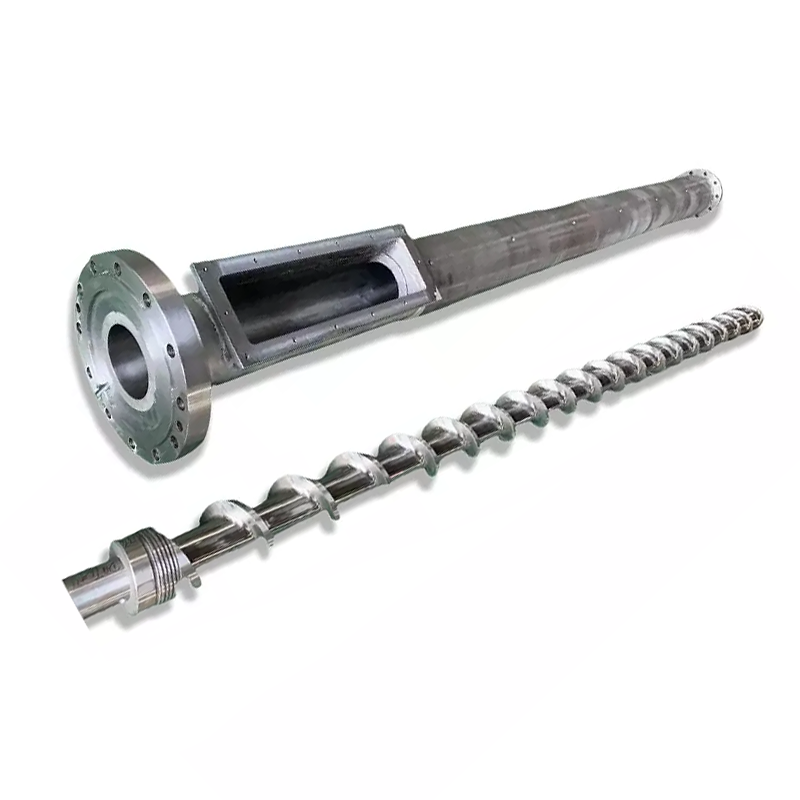
Vipu vya kutengeneza sindano vya Nanhaiya vinatengenezwa kutoka38CrMoALA aloi ya chuma, kutibiwa kwa joto na kuzimwa. Nyenzo hii ya msingi hushughulikia thermoplastiki za kawaida kama vile PE, PP, PS, na ABS vizuri, na maisha ya huduma ya takriban.Saa 10,000–20,000chini ya hali ya kawaida ya uendeshaji.
Nitriding
Nitridi ya gesi kwa 500-560 ° C huunda safu ya nitridedUnene wa 0.5-0.8 mmna ugumu wa950–1050 HV (~62 HRC). Hii inaboresha upinzani wa kuvaa kwa 30-40% ikilinganishwa na chuma kisichotibiwa. Kawaida kwa programu nyingi za ukingo wa sindano zinazotumia nyenzo ambazo hazijajazwa au kujazwa kidogo.

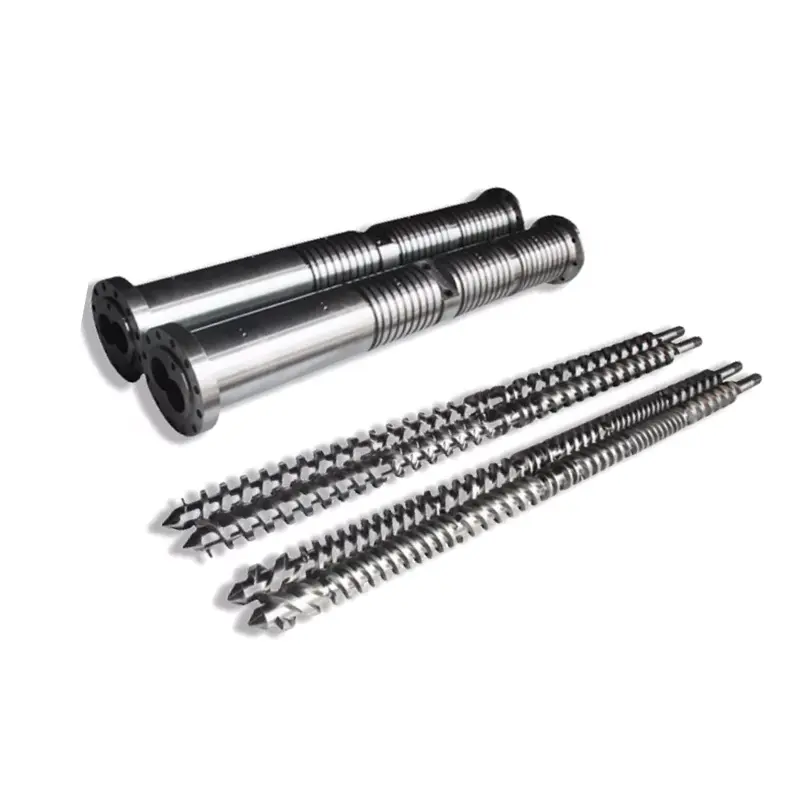
Nanhaiya mutant (ghafla) skrubu ya ukingo wa sindano - inafaa kwa resini za fuwele kama PP, PE, na Nylon.
Bimetallic - Kwa Maombi ya Abrasive
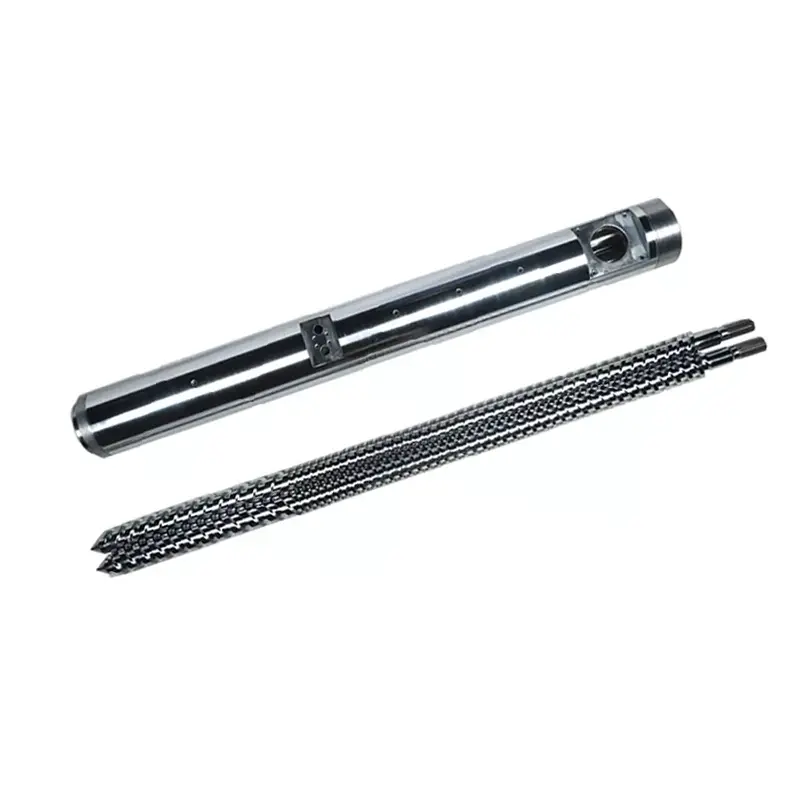
Mapipa ya bimetali yana utando wa juu wa aloi unaostahimili uvaaji uliounganishwa kwa metallurgiska kwenye shimo la pipa. Mchakato wa bimetallic wa Nanhaiya unafanikishaugumu wa ndani wa 62 HRCkwa njia ya kulehemu ya alloy ngumu karibu na maeneo ya juu ya kuvaa ya mambo ya ndani ya pipa.
| Maombi | Nyenzo ya Parafujo | Matibabu ya Pipa |
|---|---|---|
| PE, PP, PS (haijajazwa) | 38CrMoALA yenye nitridi | Nitride ya kawaida |
| ABS, Kompyuta, Nylon (haijajazwa) | 38CrMoALA yenye nitridi | Nitride ya kawaida |
| PA + GF ≤30% | 38CrMoALA, imezimwa + imekasirika | Nitrided au bimetallic |
| Maudhui ya GF 15–50% | Kingo za ndege za Bimetallic / TC | Bimetallic |
| PVC / resini za babuzi | Aloi inayostahimili kutu | Bimetallic (daraja la CR) |
| Fiber ya kaboni iliyojaa | Carbudi ya Tungsten | TC-sprayed bore |
Uamuzi wa 5: Kipenyo cha Parafujo na Ukubwa wa Risasi
Risasi yako halisi inapaswa kuanguka kati35% na 70%uwezo wa juu zaidi wa skrubu. Chini ya 35%, nyenzo hukaa kwenye pipa kwa muda mrefu sana na huhatarisha uharibifu. Zaidi ya 70%, skrubu haiwezi kupona haraka vya kutosha ndani ya mzunguko.
Ifuatayo ni usanidi wa kawaida unaopatikana kutoka Nanhaiya:
| Kiasi cha sindano (g) | Parafujo Ø × Urefu (mm) | Pipa Ø × Urefu (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

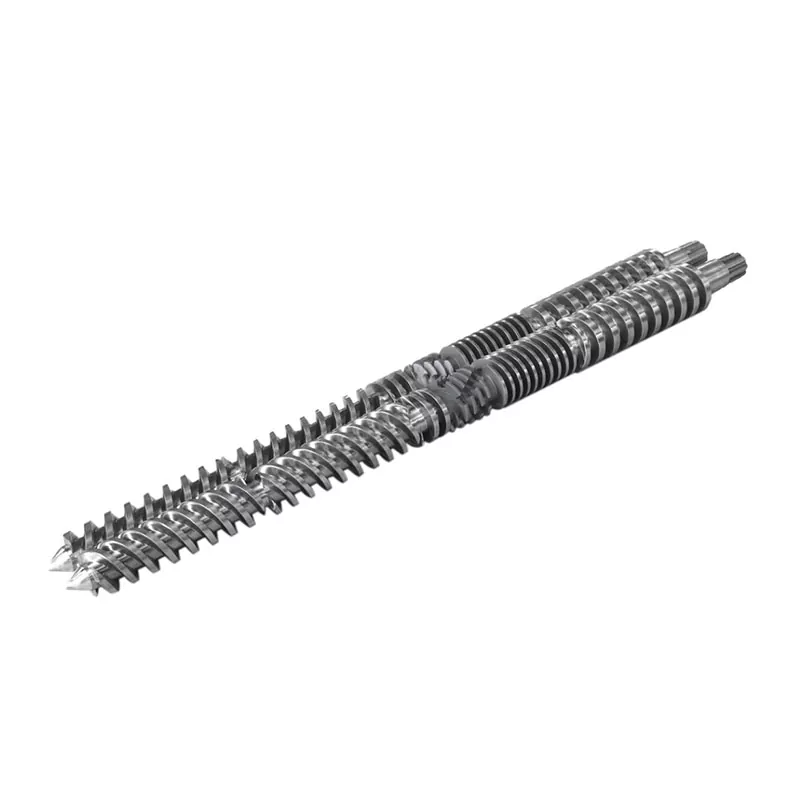
Nanhaiya skrubu ya ukingo wa sindano - bora zaidi kwa resini za amofasi kama vile ABS, PC na PMMA.
Ishara za Onyo kwamba Parafujo Yako ya Sasa Si sahihi kwa Kazi
- Madoa meusi au alama za kuchoma- Uharibifu wa nyenzo kutoka kwa muda mwingi wa makazi au mahali pa moto. Angalia maeneo ya joto ya pipa na kibali cha screw.
- Uzito wa risasi usio sawa- Mara nyingi vali isiyorudi nyuma au kibali kikubwa cha skrubu hadi pipa kuruhusu mtiririko wa nyuma.
- Splay alama juu ya uso- Unyevu au gesi katika kuyeyuka. Huenda ikaonyesha uhaba wa kukausha mapema au jiometri ya skrubu ambayo haitoi hewa vizuri.
- Ahueni polepole / muda mrefu wa mzunguko- Uwezo wa kuweka plastiki hautoshi. Kipenyo cha screw huenda kinahitaji kuongezeka.
- Kiwango cha juu cha mabadiliko ya rangi- Uchanganyiko mbaya katika eneo la kupima mita. Kipengele cha kuchanganya Maddock au kizuizi kilichoongezwa kwenye screw mara nyingi hutatua hili.
Nini cha Kumwambia Mtengenezaji Wako Unapoomba Nukuu
- Chapa ya mashine na mfano- au vipimo vya kipenyo na flange kwa mashine zisizo za kawaida
- Resini za msingi- ni pamoja na aina ya kichungi na asilimia ikiwa inatumika
- Saizi ya risasi- kiwango cha chini na cha juu katika gramu
- Muda wa mzunguko unaolengwa
- Matatizo ya sasa unayojaribu kutatua- ikiwa ipo
Pata Pendekezo la Kiufundi kutoka Nanhaiya
Tunajibu ndani ya masaa 12. Timu yetu ya wahandisi inaweza kubainisha jiometri sahihi ya skrubu, daraja la nyenzo na vipimo vya mashine na resini yako - kabla ya kujitolea kunukuu.