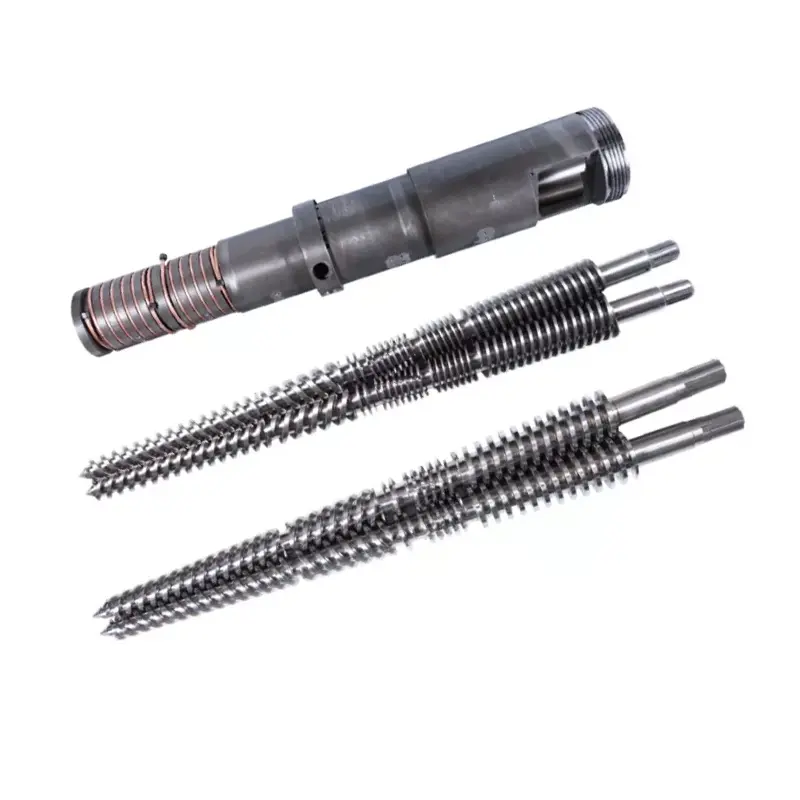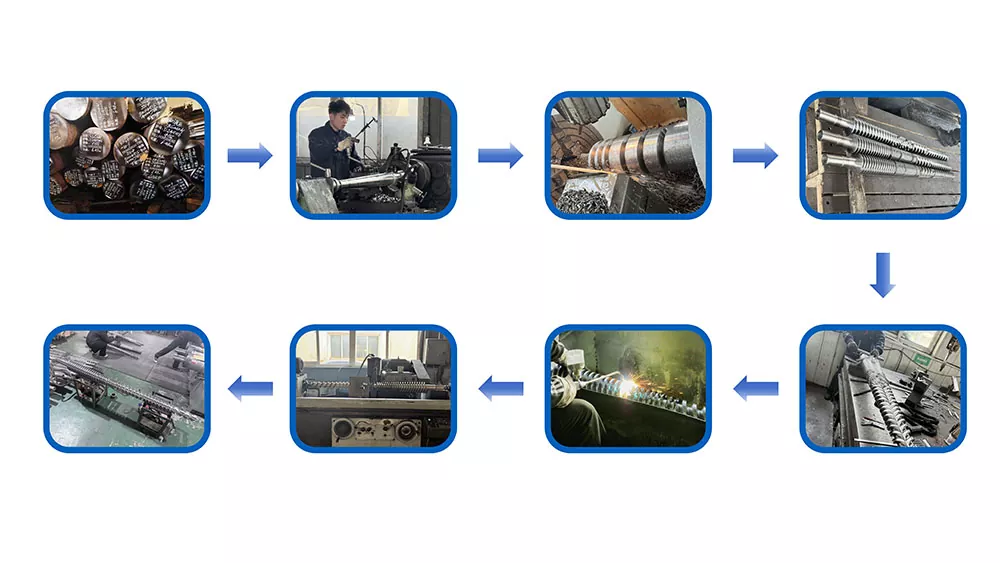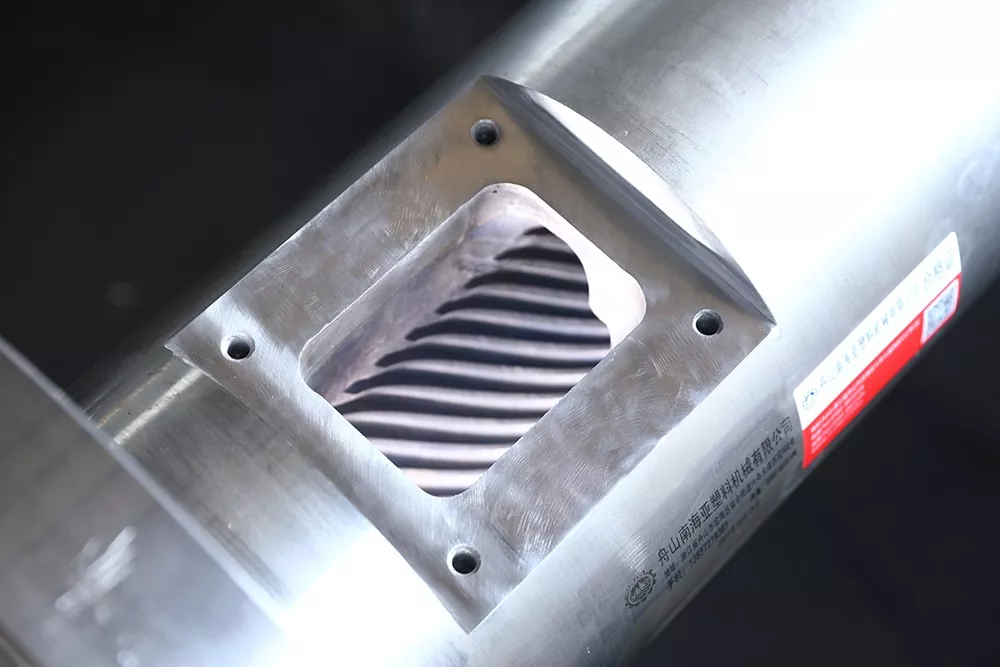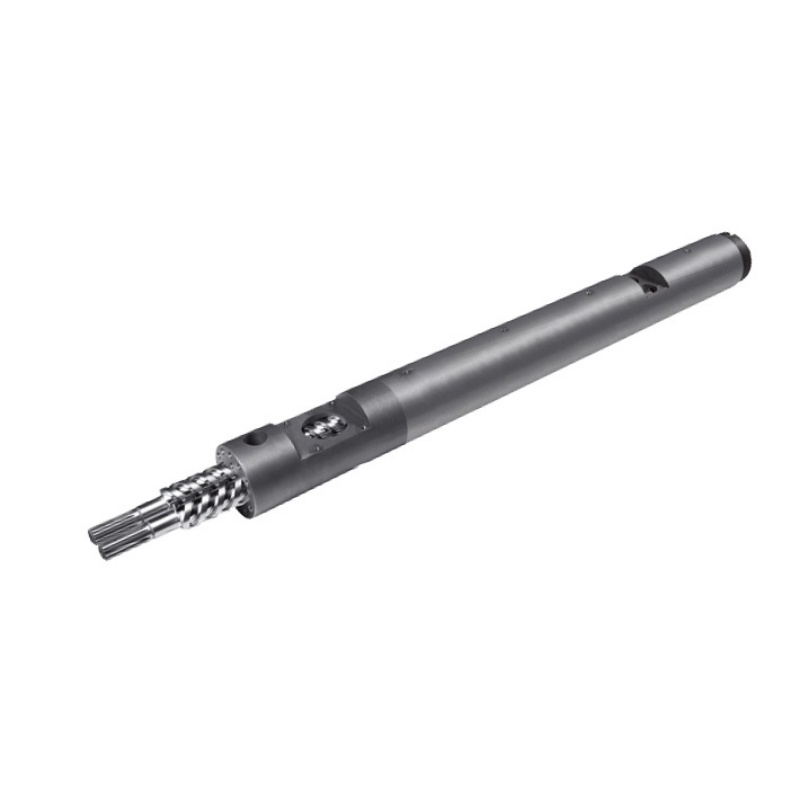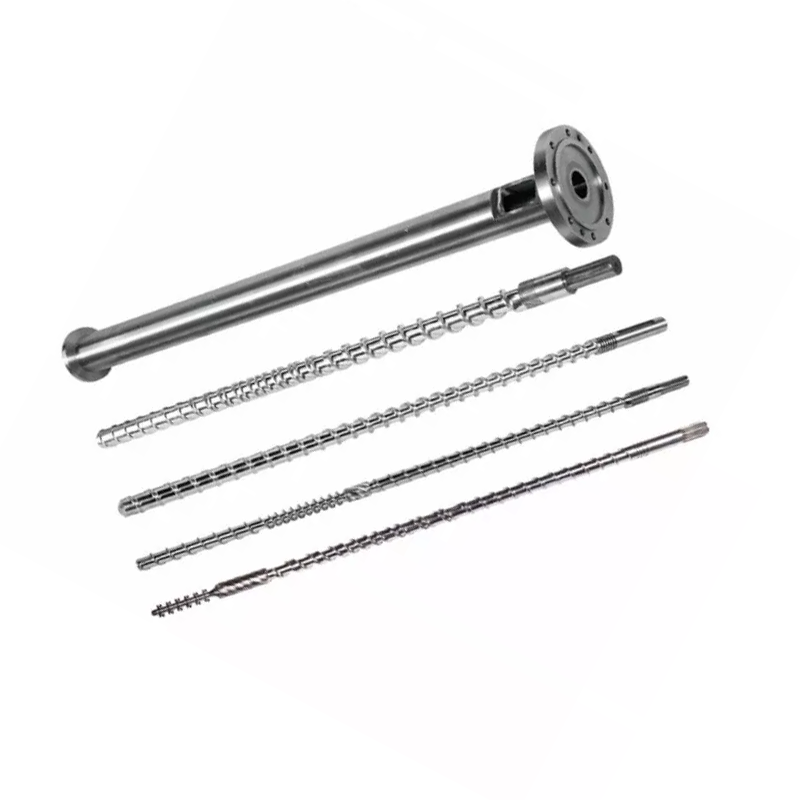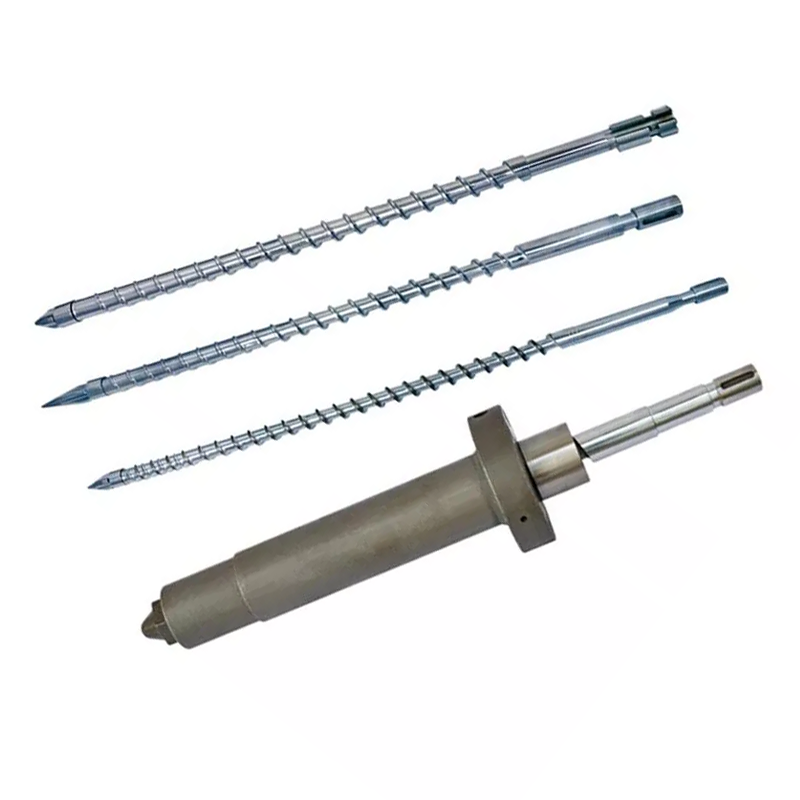
Wakosindano ukingo screw pipahuamua ubora wa kuyeyuka, uthabiti wa risasi, na wakati wa mzunguko. Ifuatayo: jinsi ya kuchagua jiometri na matibabu ya uso kwa resini yako, jinsi ya kudumisha seti, na jinsi ya kufuatilia kasoro kwenye skrubu, pipa, au pete ya kuangalia badala ya kuifukuza kupitia mipangilio ya mashine. Skurubu zetu za sindano za 38CrMoAlA zenye nitridi hubeba safu ya nitridi ya 0.5-0.8 mm katika 950–1050 HV, suti PE, PP, PS na ABS, na hushughulikia nyuzi za kioo hadi 30%. Hapo awali, au kwenye utomvu wa kutu, shimo linahitaji kunyunyizia aloi ngumu hadi 62 HRC. Ikiwa matokeo yamepungua na mizunguko kunyooshwa, soma jedwali la utatuzi kabla ya kugusa sehemu nyingine ya kuweka.

Je! Pipa ya Parafujo ya Ukingo wa Sindano ni nini?
Screw na pipa huunda kitengo cha plastiki cha mashine ya ukingo wa sindano. Kwa pamoja, huchukua pellets imara kutoka kwenye hopper, kuyeyusha, kuchanganya kwenye kuyeyuka kwa sare, kupima risasi halisi, na kuingiza risasi hiyo kwenye mold. Kila sehemu ambayo mashine yako inazalisha hupitia jozi hii.
Viunzi hubadilisha nozzles, tune molds, na kurekebisha halijoto kwa wiki kabla ya kuangalia kitengo cha plastiki. Agizo hilo ni la nyuma. Wakati skrubu au pipa inavaa, hakuna sehemu ya kuweka kwenye kidhibiti inayorudisha mchakato.
Jukumu la Parafujo katika Uwekaji plastiki
Screw hufanya sehemu kubwa ya kuyeyuka, na sio kwa bendi za heater. Joto la pipa huchangia, lakini utaratibu mkubwa wa kuyeyuka nishear joto: skrubu huburuta polima dhidi ya ukuta wa pipa moto, na msuguano huo hutoa joto ndani ya nyenzo yenyewe. Ndio maana jiometri ya screw hubadilisha halijoto ya kuyeyuka hata wakati sehemu zako za kuweka hazisogei.
Screw pia mita risasi. Inazunguka na kutengeneza plastiki, hujiondoa huku kuyeyuka kukusanyika mbele ya ncha, kisha kuacha. Umbali ambao umeondolewa ni saizi yako ya risasi. Kuyeyuka yoyote ambayo huvuja nyuma juu ya safari za ndege au kupita pete ya kuangalia huharibu kipimo hicho.
Hatimaye, screw injects. Huacha kuzunguka na kusonga mbele kama plunger, na kulazimisha kuyeyuka kupitia pua. Jukumu hili lenye pande mbili, linalozunguka na kuafikiana, hutenganisha skrubu ya sindano kutoka kwenye skrubu ya extrusion.
Jukumu la Pipa katika Uhamisho wa Joto na Uzuiaji
Pipa ni chombo cha shinikizo la usahihi na bomba la joto. Ina shinikizo la sindano, huhamisha joto kutoka kwa bendi hadi kwenye polima, na hutoa ukuta mgumu ambao screw hukata nyenzo dhidi yake.
Bore lake lazima lisalie pande zote, moja kwa moja, na kikaza kiasi. Wakati shimo linapozidi ukubwa, kibali kati ya kukimbia kwa screw na ukuta wa pipa hukua. Melt kisha huvuja nyuma juu ya ndege badala ya kusonga mbele, na kiwango cha plastiki kinashuka.
Kupokanzwa kwa pipa hupangwa, kwa kawaida kulisha, kukandamiza, na kupima mita, kila moja na kidhibiti chake na thermocouple. Thermocouple iliyopeperushwa katika eneo moja inaweza kupika nyenzo kwa miezi kadhaa huku onyesho likisomeka kama kawaida.
Jinsi Parafujo na Pipa Hufanya Kazi Pamoja kama Mfumo
Sehemu hizi mbili hufanya kama jozi inayolingana, na nambari inayoelezea jozi nikibali cha radial: nusu ya tofauti kati ya kipenyo cha pipa na kipenyo cha ndege ya screw.
Kibali ni kidogo kwa kubuni. Kanuni ya sekta ya kidole gumba kwa seti mpya ni takriban inchi 0.001 ya kibali kwa kila upande kwa kila inchi ya kipenyo cha skrubu. Kwenye skrubu ya mm 60 (takriban 2.36 in), ambayo hutua karibu na 0.06 mm kwa kila upande. Mchoro wako wa jengo ndio mamlaka, na inapaswa kuwa nambari unayopinga.
Pengo hilo dogo linafanya kazi kweli. Inalazimisha polima kukata manyoya dhidi ya ukuta wa pipa badala ya kuteleza kupita. Kibali mara mbili na kukata hupungua, kuyeyuka kunapungua, matone ya pato, na mashine inajaribu kulipa fidia kwa joto ambayo haipaswi kuhitaji.
Kubadilisha sehemu moja peke yake mara chache hurekebisha jozi iliyovaliwa. Screw mpya ndani ya pipa iliyochakaa hurejesha nusu tu ya kibali kilichopotea, na kutolingana huvaa sehemu mpya haraka kuliko inavyopaswa.
Anatomia ya Parafujo ya Kufinyanga Sindano
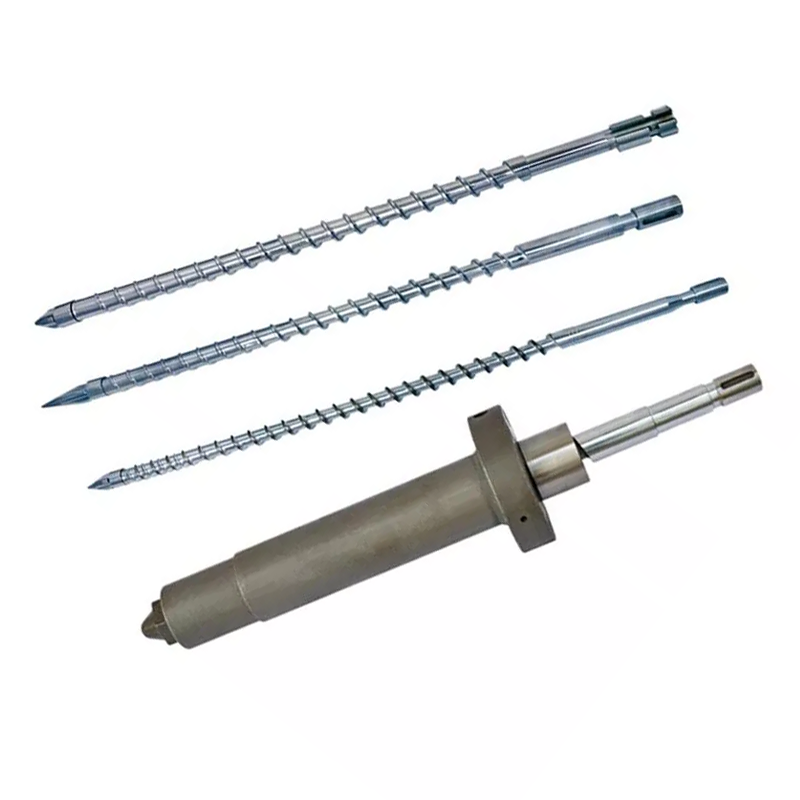
Screw ya kawaida ya sindano hugawanyika katika kanda tatu pamoja na mkusanyiko wa vidokezo. Kila eneo lina kazi, na kila moja inashindwa kwa njia ambayo unaweza kutambua.
| Eneo | Kina cha kituo | Kazi | Kushindwa kunaonekanaje |
|---|---|---|---|
| Kulisha | Kina | Chukua pellets, uwapeleke mbele | Kuziba, njaa, lishe isiyo na mpangilio, ahueni isiyoendana |
| Mfinyazo (mpito) | Kumwaga maji | Unganisha na kuyeyusha polima dhidi ya ukuta wa pipa | Unmelts, kuchanganya maskini, ukanda huu huvaa kwanza |
| Kupima mita | Kifupi | Homogenize na pampu kuyeyuka thabiti | Tofauti ya risasi, spikes za joto |
| Kidokezo na angalia pete | — | Muhuri dhidi ya kurudi nyuma wakati wa sindano | Kuteleza kwa saizi ya risasi, risasi fupi, upotezaji wa mto |
Eneo la Milisho
Njia za kina hunyakua pellets kutoka kwenye koo la juu na kuzisogeza mbele kama yabisi. Eneo hili haliyeyuki sana. Inafikisha.
Matatizo ya malisho hujifanya kuwa matatizo ya kuyeyuka. Ikiwa pellets hufunga kwenye koo, au sehemu ya malisho ina joto sana na pellets kulainika na kushikamana mapema, screw ina njaa. Wakati wa kurejesha hubadilika, na saizi ya risasi hufuata. Angalia upoaji wa koo kabla ya kulaumu jiometri.
Eneo la Mgandamizo (Mpito).
Mkondo unakuwa duni katika sehemu hii. Kupunguza maji hayo kunabana polima dhidi ya ukuta wa pipa moto na kutoa joto la shear ambalo huyeyusha.
Eneo la compression ni mahali ambapo kuvaa huzingatia. Shinikizo huongezeka hapa, na vichungi vya abrasive vinasaga zaidi hapa. Unapopima skrubu iliyochakaa, hapa ndipo unapopata nambari kwanza.
Eneo la kupima mita
Njia zisizo na kina, zenye kina kirefu hurekebisha kuyeyuka na kuisukuma mbele kwa shinikizo thabiti. Ukanda huu huamua uwiano wa risasi-kwa-risasi.
Nguo za eneo la kupima huonekana kama mabadiliko ya risasi na kupanda kwa halijoto ya kuyeyuka katika sehemu sawa. Screw inafanya kazi kwa bidii zaidi kusonga nyenzo sawa.
Kidokezo cha Parafujo, Pete ya Angalia & Valve Isiyo ya Kurudi
Mkutano wa pete ya hundi, wakati mwingine huitwa valve isiyo ya kurudi, inastahili kuzingatia zaidi kuliko inavyopata. Inakaa kwenye ncha ya screw na hufanya kazi moja: wakati wa sindano inaziba, hivyo kuyeyuka huenda kwenye mold badala ya nyuma juu ya screw.
Inapoacha kufungwa, unapata tofauti ya ukubwa wa risasi, picha fupi, na mto unaotoweka. Molders hutumia wiki kurekebisha shinikizo la sindano, kushikilia wakati, na hali ya joto kufuatilia hii. Hakuna kinachofanya kazi, kwa sababu kuyeyuka kunatoroka kwa kurudi nyuma kupita pete iliyovaliwa.
Ishara tatu huelekeza kwenye pete ya hundi haswa. Mto hutofautiana risasi kwa risasi badala ya kukaa mara kwa mara. Uzito wa risasi huteleza wakati mashine inaripoti uokoaji wa kawaida. Na mchakato unaoweza kurudiwa hubadilika ghafla bila mabadiliko katika resin au mpangilio.
Vigezo vya Jiometri ya Parafujo muhimu
Nambari nne zinaelezea screw ya sindano. Waelewe, na nukuu ya muuzaji huacha kuwa sanduku nyeusi.
Uwiano wa L/D: Ufafanuzi, Mfumo, na Thamani Zinazopendekezwa na Resin
Uwiano wa L/Dni urefu wa kufanya kazi wa skrubu iliyogawanywa na kipenyo chake cha nje. Parafujo mara 22 zaidi ya upana wake ina L/D ya 22:1. Fomula ni L iliyogawanywa na D, na mizani ya uwiano yenye ukubwa: skrubu ya 50 mm katika 22:1 ina urefu wa kufanya kazi wa 1,100 mm.
L/D hudhibiti ni nafasi ngapi ya skrubu ya kuyeyuka, kuchanganya na kufanya homogenize. Muda mrefu hutoa uwezo zaidi wa kuyeyuka na kuchanganya bora. Mfupi hutoa muda mdogo wa makazi, ambayo inalinda resini zinazohisi joto.
skrubu za sindano ni fupi kuliko skrubu za kutolea nje. Screw hutayarisha risasi moja kwa wakati badala ya kusukuma kila wakati, na nyenzo hukaa kwenye pipa kati ya risasi. KatikaUkingo wa sindano ya uwiano wa L/Dmazoezi, mashine nyingi huanguka kati ya 18:1 na 25:1, na 20:1 hadi 22:1 kawaida kwenye mashine za matumizi ya jumla.
Resini zinazostahimili joto kama vile PVC hupendelea ncha fupi zaidi, kwa hivyo nyenzo hutumia muda mfupi wa moto. Plastiki za uhandisi ambazo zinahitaji kuyeyuka kabisa hupendelea mwisho mrefu. Mwongozo wetu wa uwiano wa L/D unashughulikia ubadilishanaji kwa kina.
Uwiano wa Mfinyazo: Jinsi Inavyoathiri Joto la Shear na Ubora wa kuyeyuka
Uwiano wa ukandamizajiinalinganisha kina cha chaneli katika eneo la mlisho na kina cha kituo katika eneo la kupima mita. Screw iliyo na chaneli ya mlisho kwa kina mara tatu kuliko chaneli yake ya kupima ina uwiano wa 3: 1.
Uwiano wa compression huweka jinsi screw inavyofanya kazi kwa bidii. Ukandamizaji wa juu humaanisha kukata zaidi, joto zaidi la mitambo, na kuyeyuka kwa nguvu zaidi. Ukandamizaji wa chini hushughulikia polima kwa upole.
Ilinganishe na resin, sio kwa upendeleo kwa nambari kubwa. Polyolefini zenye mnato mdogo zinahitaji shear chanya ili kuyeyuka kwa usafi. Resini zinazostahimili joto kama vile PVC, PC, na POM huharibika chini ya shear ambayo PE ingeiondoa. Mwongozo wetu wa uwiano wa mbano hufanya kazi kupitia safu.
Kina cha Ndege, Upana wa Idhaa, na Athari Zake kwenye Utoaji
Uwiano wa ukandamizaji ni uwiano, na screws mbili zilizo na uwiano sawa zinaweza kutenda tofauti. Ya kina kabisa ni muhimu.
Mfereji wa kina wa kupima husogeza nyenzo zaidi kwa kila mageuzi, na kuongeza kiwango cha uwekaji plastiki, lakini huchanganyika vizuri na kutoa myeyuko mdogo. Mkondo wa kupima mita huchanganyika vyema zaidi na kutoa halijoto thabiti zaidi, kwa utoaji wa chini kwa kila zamu.
Upana wa ndege na pembe ya hesi huathiri ufanisi wa uwasilishaji na shear ambayo nyenzo huona kwenye ardhi ya ndege. Haya ni maelezo ya muundo unayobainisha kwa kuelezea mchakato wako kwa mbuni wa skrubu, wala si nambari unazofaa kuchagua kutoka kwa jedwali.
Kipenyo cha Parafujo na Uhusiano wa Ukubwa wa Risasi
Kipenyo cha screw huweka uwezo wa risasi wa mashine. Screw kubwa huondoa sauti zaidi kwa kila milimita ya safari ya mbele, kwa hivyo inatoa picha kubwa zaidi.
Utawala wa vitendo ni bendi ya faraja, sio kikomo ngumu. Piga risasi inayotumia sehemu ndogo ya uwezo wa pipa na nyenzo hukaa kwenye pipa kwa muda mrefu sana, ikiendesha baiskeli kupitia joto na uharibifu. Endesha kwa karibu uwezo kamili na utapoteza mto unaohitajika kwa upakiaji thabiti.
Viunzi vingi vinalenga risasi mahali fulani katikati ya safu inayoweza kutumika ya pipa. Ikiwa sehemu yako iko nje ya bendi hiyo, kurekebisha sahihi ni kipenyo cha skrubu tofauti, si mpangilio mgumu zaidi wa mashine.
Hili hapa jedwali letu la vipimo lililochapishwa, linaloonyesha jinsi uwezo wa risasi unavyofuatilia skrubu na ukubwa wa pipa katika safu tunayounda. Itumie kutafuta mashine yako, au kuweka akili timamu-angalia kipenyo ambacho mtoa huduma anakunukuu.
| Risasi (g) | Parafujo Ø × urefu (mm) | Pipa Ø × urefu (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Mambo mawili ya kusoma nje yake. Uwezo wa risasi hupanda kwa kipenyo, kama fizikia inavyodai. Na pipa kipenyo cha nje hukua nayo, ndiyo sababu screw kubwa sio uboreshaji wa bure: ni darasa tofauti la ukubwa wa mashine.
Aina za Screws za Uundaji wa Sindano: Unahitaji Ipi?
Familia tano za screw hufunika karibu kila programu ya sindano. Sahihi inategemea resin yako na kile sehemu yako inadai.
| Aina ya screw | Inafanya nini | Bora kwa | Udhaifu |
|---|---|---|---|
| Kusudi la jumla (GP) | Ndege moja, kanda tatu za kawaida | PE, PP, PS, ABS, resini nyingi za bidhaa | Maelewano ya jiometri; mapambano na resini zinazohitaji |
| Kizuizi | Ndege ya pili hutenganisha kitanda kigumu na bwawa la kuyeyuka | Kuyeyuka bora, pato la juu, sehemu ambazo hazijayeyuka | Gharama zaidi; overkill juu ya resini rahisi |
| Kuchanganya / kuchanganya | Inaongeza sehemu za kuchanganya za Maddock au pini | Masterbatch ya rangi, misombo iliyojaa, sehemu zinazohisi michirizi | Shear ya ziada; vibaya kwa resini zinazohisi joto |
| Iliyopitisha hewa (hatua mbili) | Eneo la mtengano pamoja na mlango wa kuingilia huondoa tetemeko | Resini za Hygroscopic ambapo kukausha haiwezekani | Kigumu; matundu yanaweza kulemaza ikiwa hayalingani |
| PVC-maalum | Ukandamizaji wa chini, nyuso zilizopigwa rangi, hakuna matangazo yaliyokufa | PVC ngumu na inayoweza kubadilika | Kusudi-kujengwa; sio skrubu ya kusudi la jumla |
Kusudi la Jumla (GP) Parafujo: Ya kawaida zaidi, Bora Kwa Ajili ya?
Screw ya GP ni maelewano, na ni nzuri. Inaendesha PE, PP, PS, na ABS inavyokubalika, ambayo inashughulikia ukingo wa bidhaa nyingi. Waundaji wa mashine huisafirisha kama kawaida kwa sababu ndio chaguo-msingi salama wakati hawajui utaendesha nini.
Maelewano yanakugharimu wakati resin inapohitaji. skrubu ya GP kwenye nailoni iliyojaa glasi huvaa haraka. Screw ya GP kwenye PVC ngumu huharibu nyenzo. Screw ya GP inayosukumwa kwa pato la juu zaidi kwenye sehemu ya ukuta mwembamba hutoa ambayo haijayeyuka. Wakati yoyote kati ya hizo inapoelezea mchakato wako, skrubu iliyojengwa kwa kusudi hujilipia kwa chakavu pekee.
Parafujo ya Kizuizi: Utengano Bora wa Melt na Usawa
Screw ya kizuizi huongeza safari ya pili kupitia eneo la kuyeyuka. Kuruka huko hutenganisha pellets imara zilizosalia kutoka kwenye kuyeyuka tayari, na kuweka yabisi iliyoshinikizwa kwenye ukuta wa pipa moto ambapo huendelea kuyeyuka.
Bila kizuizi, chembe dhabiti hujificha ndani ya bwawa la kuyeyuka, zikiwekwa maboksi kutoka kwa ukuta, na zinaweza kuishi hadi kwenye pua zikiwa hazijayeyuka. Kwa moja, kuyeyuka huisha kabisa na kwa uthabiti zaidi.
Mafanikio yake ni ulinganifu bora zaidi wa kuyeyusha kwa matokeo sawa au ya juu zaidi, ambayo huonekana kama suluhu chache, udhibiti mkali wa risasi, na dirisha pana la mchakato. Viunzi vinavyotumia vifungashio vya ukuta mwembamba, sehemu za macho, au kitu chochote ambacho hakijayeyuka kinapaswa kuuliza moja kwa jina.
Kuchanganya / Kuchanganya Parafujo: Kwa Nyenzo Zilizojazwa na Rangi za Masterbatch
Vipu vya kuchanganya huongeza sehemu maalum ya kuchanganya, kwa kawaida karibu na ncha. Sehemu za Maddock (zilizopigwa) zinalazimisha kuyeyuka kupitia mapengo nyembamba, kuvunja chembe ambazo hazijayeyuka na shear. Pin mixers hugawanyika na kuchanganya tena mtiririko, kusambaza rangi na kujaza.
Tumia moja wakati msururu wa rangi ni tatizo la ubora, wakati mtawanyiko wa masterbatch ni muhimu, au wakati usambazaji wa vichungi unasababisha utendakazi wa sehemu. Ubadilishanaji huongezwa shear, ambayo hufanya sehemu za kuchanganya kuwa chaguo mbaya kwa resini zisizo na joto ambazo tayari ziko karibu na kikomo cha uharibifu wao.
Parafujo Iliyotoa hewa / Degassing: Kwa Resini za Hygroscopic
Screw yenye hewa huendesha hatua mbili. Hatua ya kwanza inayeyuka, kisha chaneli huzama ghafla, ikishusha shinikizo la kuyeyuka hadi karibu na sifuri kwenye mlango wa vent uliokatwa kwenye pipa. Unyevu na tete hutoroka huko, mara nyingi chini ya utupu. Hatua ya pili basi inasisitiza kuyeyuka kwa sindano.
Hii inafanya kazi kwa resini za hygroscopic ambapo kukausha hakuwezekani au kuaminika. Pia hubeba hatari: ikiwa hatua mbili hazilingani, kuyeyusha misukumo kutoka kwa mlango wa tundu badala ya gesi. Screw iliyo na hewa na pipa iliyopitiwa hewa lazima iundwe pamoja, ndiyo maana zimebainishwa kama seti na hazijaingizwa tena kwa kawaida.
Muundo wa Parafujo-Mahususi wa PVC: Kwa Nini Skrini za Kawaida Zinashindwa kutumia PVC
PVC ngumu inaadhibu screw ya kawaida kwa njia mbili mara moja. Inaharibu chini ya shear, ikitoa kloridi ya hidrojeni, ambayo kisha huharibu chuma ambayo imeketi dhidi yake. Uharibifu huanza kabla ya opereta kuona kasoro.
Screw ya PVC hujibu vitisho vyote viwili. Ukandamizaji wa chini huweka upole wa shear. Nyuso zilizong'aa na jiometri isiyo na doa huzuia nyenzo kudumaa na kupika. Seti karibu daima inahitaji upinzani wa kutu katika matibabu ya uso, si tu kuvaa upinzani. YetuMwongozo wa pipa wa screw ya PVCinashughulikia kemia, na yetuconical mapacha screw mapipatumikia PVC kwa upande wa extrusion.
Jinsi ya Kuchagua Pipa ya Parafujo ya kulia kwa Resin Yako
Uchaguzi wa resin huendesha kila uamuzi mwingine kwenye ukurasa: jiometri, chuma, na uso. Soma jedwali, kisha usome maelezo chini yake, kwa sababu maelezo yanabeba maonyo.
| Resin | L/D ya Kawaida | Uwiano wa ukandamizaji wa kawaida | Aina ya screw | Vidokezo maalum |
|---|---|---|---|---|
| PP / PE | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP au kizuizi | Kusamehe. Inahitaji shear chanya ili kuyeyuka kwa usafi |
| PS / MAKALIO | 20:1 - 22:1 | 1.8:1 - 2.5:1 | GP | Viscosity ya chini, huyeyuka kwa urahisi. Kuchanganya kwa upole kwenye HIPS |
| ABS | 20:1 - 24:1 | 2.0:1 - 2.5:1 | GP au kizuizi | Amofasi. Tazama joto la kukata manyoya, michirizi ionekane kwa urahisi |
| Kompyuta na plastiki za uhandisi | 22:1 - 25:1 | 2.0:1 - 2.5:1 | Kizuizi au GP, shear ya chini | Joto la juu la kuyeyuka, dirisha nyembamba. L/D ndefu zaidi, mgandamizo wa upole |
| PVC ngumu | 18:1 – 20:1 | 1.6:1 - 2.5:1 | PVC-maalum | Upinzani wa kutu sio chaguo. Muda mfupi wa makazi |
| PVC inayoweza kubadilika | 18:1 – 20:1 | 2.0:1 - 2.8:1 | PVC-maalum | Msamehevu zaidi kuliko mgumu, bado ana ulikaji |
| PET (preform) | 20:1 - 24:1 | Upimaji wa chini, sahihi | PET iliyojengwa kwa kusudi | Ikaushe au uishushie hadhi. Shear ya chini, makazi ndogo, nyuso zilizosafishwa |
| POM (asili) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP, shear ya chini | Inaharibika kwa kasi ikiwa imezidi. Udhibiti sahihi wa joto |
| Kioo kilichojaa / abrasive | Kwa msingi wa resin | Kwa msingi wa resin | Aina ya msingi + uso mgumu | Jiometri hufuata resin ya msingi. Theusoni nini mabadiliko: kwenda bimetallic |
Jinsi ya kutumia meza hii:haya ni masafa ya kawaida yaliyochapishwa na sehemu za kuanzia, sio vipimo. Mashine yako, daraja lako, sehemu yako, na matokeo yako hubadilisha nambari. Mbuni wa skrubu huthibitisha jiometri ya mwisho dhidi ya mchakato wako halisi. Kamwe usiamuru kutoka kwa jedwali la jumla bila mazungumzo hayo.
PP na PE: Nusu fuwele, Shear wastani
Polyolefini ni kesi rahisi. Wanavumilia kukata nywele, kuyeyuka juu ya dirisha pana, na kusamehe skrubu ya GP. Mfinyazo wa wastani hadi wa juu hufanya kazi vizuri, kwa sababu resini hizi za mnato wa chini zinahitaji mkavu chanya ili kuyeyuka kwa usafi badala ya kuteleza kupitia nusu-yayeyeyushwa.
Sukuma pato kwa nguvu kwenye kuta nyembamba, na skrubu ya kizuizi hupata gharama yake kwa kutoa kuyeyuka kamili zaidi kwa kasi sawa.
ABS na PS: Amofasi, Tazama Joto la Shear
Resini za amofasi hulainisha masafa badala ya kuyeyuka kwa ncha kali. PS huendesha kwa mgandamizo wa chini kwa sababu inayeyuka kwa urahisi. ABS inahitaji uangalizi zaidi: inaonyesha michirizi na michirizi inapoharibika, na joto la shear ni kawaida sababu.
Ikiwa sehemu za ABS zinafuatana na sehemu zako za kuweka zinaonekana kuwa sawa, suuza kata kabla ya kushuku kuwa kikaushio. Uwiano mkali wa ukandamizaji kwenye resini ya amofasi inayohisi joto hutengeneza kasoro zake.
Kompyuta na Plastiki za Uhandisi: Joto la Juu, L/D ndefu zaidi
Kompyuta, nailoni, PBT, na jamaa zao huyeyuka juu na kuharibu hadhi karibu zaidi ya hapo. Wanahitaji kuyeyuka kabisa, ambayo inabishana kwa L/D ndefu, lakini pia huadhibu wakati wa makazi, ambayo inabishana dhidi ya kushikilia kuyeyuka kwenye pipa kubwa.
Azimio ni refu zaidi L/D na mgandamizo wa upole na picha ya ukubwa unaofaa. Kosa saizi ya risasi kwenye Kompyuta na mizunguko ya nyenzo kupitia joto hadi iwe manjano, haijalishi skrubu ni nzuri kiasi gani.
PVC Imara na Inabadilika: Muhimu wa Kustahimili kutu
Kila kitu hapo juu kuhusu PVC kinatumika kwa uteuzi. PVC thabiti hukaa mwisho wa chini wa L/D na mgandamizo, kwa sababu wakati na kukata ni adui. Matibabu ya uso lazima kupinga kutu, si tu abrasion, na kwamba mabadiliko ya uchaguzi aloi ndani ya pipa bimetallic.
PET na POM: Shear ya Chini, Udhibiti Sahihi wa Joto
PET ni hygroscopic. Maji katika kuyeyuka huyeyusha minyororo ya polima, hupunguza mnato wa asili, na kuacha umbo la awali kuwa brifu na ukungu huku mashine ikionekana kama inafanya kazi vizuri. Kausha utomvu vizuri, punguza mkataji wa chini, punguza makazi, na ubainishe nyuso zilizong'aa ili amana zisifanyike.
POM huvumilia ukandamizaji wa kawaida lakini huharibika kwa kasi wakati inapokanzwa kupita kiasi, na bidhaa zake za uharibifu ni hatari. Udhibiti wa halijoto na nidhamu ya muda wa makazi ni muhimu zaidi kuliko jiometri ya busara.
Nyenzo Zilizojazwa na Kioo na Nyeusi: Mstari wa 30%.
Hapa kuna sheria iliyo wazi zaidi kwenye ukurasa, na ni nambari, sio hisia.Nyuzi za kioo hadi 30%: seti ya nitridi ya 38CrMoAlA huishughulikia.Tunaunda na kukadiria skrubu zetu za sindano zenye nitridi kwa hiyo hasa, kuzimwa na kuwashwa, kisha zenye gesi-nitrid hadi kipochi cha 0.5-0.8 mm katika 950–1050 HV.
Zaidi ya glasi 30%, au na kichungi cha madini na kizuia moto juu, uso lazima ubadilike.Kipochi chenye nitridi ni safu ya kueneza, na kichujio cha abrasive hukata ndani yake mapema zaidi kuliko chuma kilicho chini inavyostahili.
Hapo ndipo abimetallic screw pipahuacha kusasisha na kuwa vipimo sahihi: aloi ngumu ilinyunyizia mduara mzima kuzunguka eneo la bore, na kuchukua ugumu wa ndani hadi 62 HRC. Jiometri bado inafuata resin ya msingi. Uso tu unabadilika. Yetubimetallic vs mwongozo wa nitridiinafanya kazi kupitia mantiki ya gharama.
Aina za Pipa, Nyenzo, na Matibabu ya uso
Pipa haina kushindwa kwa kasi. Inafungua, kimya kimya, na kuchukua pato lako nayo. Nyenzo na uso huamua ni muda gani hiyo inachukua.
Pipa la Kawaida la Nitrided Steel: Maombi na Mipaka
Nitriding hueneza nitrojeni kwenye uso wa chuma, na kutengeneza kesi ngumu. Sisi gesi-nitride skrubu zetu za 38CrMoAlA sindano katika 500–560 °C, na kuzalisha safu nitrided 0.5-0.8 mm nene katika 950–1050 HV. Hiyo huongeza upinzani wa kuvaa kwa 30-40% juu ya chuma ambacho hakijatibiwa.
Chuma cha msingi kinazimishwa na hasira kwanza, ambayo huinua upinzani wa kuvaa shear kwa 50% peke yake. Kwa pamoja, hatua hizo mbili hutoa maisha ya huduma ya takriban saa 10,000-20,000 kwenye resini zisizo na babuzi kama vile PE na PP.
Kikomo chake ni kina cha kesi. Mara tu abrasion inapokata safu ya nitrided, msingi laini chini huvaa haraka. Tunakadiria skrubu zetu za sindano zenye nitridi kwa misombo iliyoimarishwa kwa nyuzi-glasi hadi 30% (kwa mfano, PA pamoja na nyuzi za glasi). Juu ya hayo, au kwenye resini zenye babuzi, kipochi chenye nitridi hakilinganishwi na uso unapaswa kubadilika.
Pipa ya Bimetallic: Ujenzi, Gharama, na Wakati Inalipa
Pipa la bimetali huweka mwili wa aloi-chuma na kuunganisha alloy tofauti ya kuvaa ndani ya shimo. Kwenye mapipa yetu sisi hunyunyizia aloi ngumu kuzunguka duara kamili la eneo la bore, na kuleta ugumu wa ndani hadi 62 HRC.
Hiyo ni aina tofauti ya ulinzi kutoka kwa nitriding. Kipochi chenye nitridi ni safu ya usambaaji inayopimwa katika sehemu za milimita. Bore ya aloi iliyonyunyiziwa au iliyounganishwa ni safu ya chuma tofauti, na kichungi cha abrasive kinapaswa kupita yote.
Aloi huchaguliwa kwa tishio. Nyuso zenye CARBIDE na Tungsten-carbide hupinga abrasion kutoka kwa vichungi vya glasi na madini. Aloi zenye nickel hupinga kutu kutoka kwa PVC na misombo ya kuzuia moto. Chagua alloy isiyo sahihi na umelipia pipa ya bimetallic ambayo hutatua tatizo lisilofaa.
Hulipa wakati mipasho yako ina uvujaji au ulikaji. Hesabu ni rahisi: ikiwa seti ya bimetali hudumu mara kadhaa kama ile iliyo na nitridi kwenye nyenzo yako, bei ya juu ya ununuzi hugawanyika hadi gharama ya chini kwa mwaka, kabla ya kuhesabu chakavu na wakati wa kupumzika unaoepuka.
Imegawanywa dhidi ya Pipa ya Monolithic: Kubadilika dhidi ya Usahihi
Pipa ya monolithic (kipande kimoja) hutengenezwa kutoka kwa mwili mmoja. Inashikilia unyofu na umakini bora, na ni kawaida ya ukingo wa sindano, ambapo usahihi husukuma uthabiti wa risasi.
Mapipa yaliyogawanywa hujifunga pamoja kutoka sehemu, ambayo huruhusu sehemu iliyochakaa kubadilishwa bila kufuta pipa zima, na kuruhusu milango ya matundu kupangwa kwa urahisi. Biashara ni ya upatanishi: kila kiungo ni fursa ya kutenganisha vibaya, na mashine za sindano hazisamehe hilo kuliko kuchanganya vifaa vya ziada.
Chuma cha Msingi na Chaguzi za uso ambazo zimekaa juu yake
38CrMoAlAni chuma msingi tunachotengeneza skrubu zetu za kudunga kutoka, na ni chaguomsingi la tasnia kwa sababu fulani. Kemia yake ya chromium-molybdenum-alumini imeundwa kwa ajili ya nitriding: alumini huunda nitridi ngumu, thabiti katika kipochi huku msingi ukisalia kuwa mgumu.
Chuma cha msingi hubeba mzigo wa mitambo. Uso juu yake huchukua kuvaa, na hapo ndipo chaguo halisi liko. Kama amtengenezaji wa pipa la screwtunasambaza safu kamili ya uso, na kila moja inajibu tishio tofauti:
- Nitriding— safu ya 0.5–0.8 mm katika 950–1050 HV. Safi resini, nyuzi za kioo hadi 30%.
- Mtazamo wa bimetali— aloi ngumu iliyounganishwa kuzunguka eneo la shimo la shimo, na kuzaa hadi 62 HRC. Abrasive na babuzi wajibu.
- Kunyunyizia CARBIDE ya Tungsten- kwa kesi ngumu zaidi za abrasion.
- Uwekaji wa Chrome- uso laini, wa kirafiki wa kutolewa. Husaidia na mabadiliko ya rangi na kushikamana, si kwa abrasion nzito.
- Chuma cha pua- wakati upinzani wa kutu au usafi wa nyenzo husababisha mahitaji badala ya kuvaa.
Mwongozo wetu wa nyenzo za pipa la screw hulinganisha vyuma vya msingi kwa ukamilifu.
Matibabu ya uso Ikilinganishwa
| Nyenzo / matibabu | Ugumu | Upinzani wa kuvaa | Upinzani wa kutu | Bora kwa |
|---|---|---|---|---|
| 38CrMoAlA, yenye nitridi | 950-1050 HV, safu ya 0.5-0.8 mm | Nzuri | Wastani | PE, PP, PS, ABS; fiber kioo hadi 30%. Chaguo-msingi la kiuchumi |
| Mtazamo wa bimetali | Bore hadi 62 HRC | Bora kabisa | Nzuri | Kioo kilichojaa zaidi ya 30%, kilichojaa madini, kusaga, ushuru wa abrasive |
| Kunyunyizia CARBIDE ya Tungsten | Juu sana | Bora kabisa | Nzuri | Kesi ngumu zaidi za abrasion |
| Aloi ya msingi wa nikeli | Imechaguliwa kwa uundaji | Nzuri | Bora kabisa | PVC, fluoropolymers, retardants moto |
| Uwekaji wa chrome ngumu | Ngumu, nyembamba sana | Wastani | Nzuri | Kutolewa kwa laini, mabadiliko rahisi ya rangi, anti-fimbo |
| Chuma cha pua | Kwa kila daraja | Wastani | Bora kabisa | Kutu au maombi yanayoongozwa na usafi |
Bainisha sehemu ya kulisha chafu zaidi ambayo mstari utafanya kazi, sio safi zaidi. Kubainisha kwa kipochi kisafi ndiyo njia ya kawaida ambayo seti mpya hufa mapema.
Matengenezo: Jinsi ya Kupata Kila Saa Seti Inaweza Kutoa
Matengenezo hayabadilishi uvaaji. Inakuzuia kuongeza uvaaji unaoweza kuepukika juu ya aina isiyoweza kuepukika, na hukupa data ya kupanga uingizwaji badala ya kuitikia.
Orodha ya Ukaguzi wa Kawaida
| Mzunguko | Nini cha kuangalia | Kwa nini |
|---|---|---|
| Kila kuhama | Kuyeyuka joto dhidi ya kawaida, wakati wa kurejesha, uthabiti wa mto, mzigo wa gari | Hizi huteleza kabla ya kasoro kuonekana |
| Kila nyenzo au rangi hubadilika | Osha kikamilifu; kagua utakaso kwa vijiti vyeusi au nyenzo iliyoharibika | Vidonge vinamaanisha sehemu zilizokufa au uharibifu mahali fulani |
| Kila mwezi | Thibitisha thermocouples na bendi za heater; angalia baridi ya koo | Sensor iliyopeperushwa hupika nyenzo kwa miezi bila kutambuliwa |
| Wakati wowote screw iko nje | Pima OD ya ndege na kitambulisho cha pipa kwenye sehemu zilizowekwa alama; kukagua pete ya hundi | Screw tayari iko nje. Dakika kumi za kupima ni data ya bure |
| Angalau kila mwaka (abrasive au babuzi wajibu) | Kuvuta iliyopangwa: kipimo kamili cha kuvaa, kuangalia kwa usawa, weka masomo | Kujazwa, PVC, na regrind duty huvaa seti kwa kasi zaidi kuliko resin safi |
Utaratibu Sahihi wa Kusafisha Wakati wa Kubadilisha Resini au Rangi
Osha kabla ya kila kituo na kila mabadiliko, bila ubaguzi kwa siku zenye shughuli nyingi. Nyenzo iliyoachwa ili kupoezwa ndani ya pipa huharibika, kuoka kwenye nyuso za juu, na kurudi baadaye kama madoa meusi kwenye sehemu ya mteja.
Tumia kiwanja cha kusafisha kibiashara kwa mabadiliko ya rangi, kwa kuzima, na kabla ya kubadili polima inayohimili joto. Bikira PE au PP hushughulikia mabadiliko ya kawaida kati ya vifaa vinavyoendana. Resini za halijoto ya juu kama vile PC na PMMA hushikilia kwa nguvu zaidi na zinahitaji kusafishwa kwa nguvu zaidi.
Osha kabla ya kuzima, sio tu kabla ya kuanza. Kile unachoacha kwenye pipa la kupoeza huwa tatizo unalopigania kwenye uanzishaji unaofuata.
Jinsi ya Kupima Usafishaji wa Parafujo hadi Pipa
Hiki ndicho kipimo kinachogeuza maoni kuwa ukweli, na maduka mengi yanaruka.
- Kuvuta na kusafisha screw.Moto, na zana za shaba au shaba. Kamwe scrapers chuma, ambayo kukata uso kutibiwa screw inategemea.
- Weka alama kwenye nafasi za kipimokwa urefu wa kufanya kazi: malisho, mpito, na kupima kwa kiwango cha chini.
- Pima ndege ya ODna maikromita ya nje katika kila nafasi, ikichukua usomaji katika sehemu kadhaa karibu na mduara ili kupata uvaaji usio sawa.
- Pima kitambulisho cha pipana kupima bore katika nafasi zinazolingana na kina.
- Kuhesabu kibali cha radial:toa ndege ya OD kutoka kwa kitambulisho cha bore na ugawanye na mbili.
- Linganisha dhidi ya mchoro wa jengona uweke kila usomaji na tarehe na saa zinazoendeshwa.
Tafsiri matokeo dhidi ya kibali asili, sio dhidi ya nambari ya jumla. Sheria muhimu ya duka: wakati kibali kimeongezeka hadi takriban mara mbili ya thamani ya ujenzi, au wakati pato limepungua dhahiri kwa kasi sawa ya skrubu, anza kupanga uingizwaji. Mwongozo wetu wa kipimo cha hatua kwa hatua unashughulikia njia kwa undani kamili.
Ratiba ya Kusafisha na Aina za Kiwanja cha Kusafisha
Linganisha kiwanja na kazi. Mitambo (isiyo na abrasive) husafisha kusugua kwa mnato wa juu. Kemikali husafisha nyenzo na kaboni iliyoharibiwa. Usafishaji wa povu hupanuka hadi kufikia sehemu zilizokufa ambazo mtiririko wa lamina haukosi.
Vipindi vya kina-safi hutegemea resin. Polima za halijoto ya juu huunda kaboni haraka na zinahitaji utakaso wa kina mara kwa mara. Chochote unachoendesha, weka muda kwenye ratiba badala ya kungoja alama nyeusi ili zikuratibie.
Wakati wa Kurekebisha vs Wakati wa Kubadilisha
Linganisha gharama kwa mwaka wa huduma, sio lebo mbili za bei. Uundaji upya ambao unagharimu nusu zaidi lakini unarudisha theluthi moja ya miaka ndio chaguo ghali katika kujificha.
Kukarabati hutegemea kuliawakati kuvaa ni dimensional na wastani, chuma msingi ni sauti, hii ni ya kwanza kujenga, na jiometri bado inafaa resin yako.
Uingizwaji hutegemea kuliawakati kutu imeingia ndani, wakati screw tayari imejengwa upya hapo awali, wakati nyenzo zako zilibadilika na jiometri ya zamani haifai tena, au wakati seti ni saizi ya kawaida ambayo bei ya uingizwaji iko karibu na nukuu ya ukarabati.
Mwongozo wetu wa ukarabati dhidi ya uingizwaji unaweka jedwali kamili la uamuzi.
Uhifadhi na Utunzaji Sahihi wa Vipuri vya Vipuri
Seti ya vipuri ni muhimu tu ikiwa ni sawa na safi wakati unahitaji. Hifadhi skrubu kwa mlalo na usaidizi kwa urefu, kamwe usiegemee ncha. Zivike dhidi ya kutu, ziweke zikiwa zimefunikwa, na weka karatasi maalum na takwimu za ugumu uliopimwa na sehemu.
Mkakati wa kuzungusha uliowekwa vipuriina thamani zaidi ya ada yoyote ya haraka, na karibu hakuna msambazaji atakuambia hili. Nunua mbadala kabla ya seti ya sasa kushindwa. Tekeleza seti mpya, tuma ile ya zamani ili iundwe upya wakati utayarishaji unaendelea, na uweke iliyojengwa upya kwenye rafu kama vipuri.
Sasa unamiliki mzunguko usio na muda wa kupumzika usiopangwa, na kila ubadilishaji wa siku zijazo hufanyika kwa ratiba yako badala ya saa 2 asubuhi siku ya Jumamosi. Mkakati huo hugharimu seti moja ya mtaji wa kufanya kazi na hulipa mara ya kwanza uharibifu haufanyiki.
Ni Mchakato au Mashine? Lango la Uamuzi
Hapa kuna sehemu ambayo hakuna mshindani anaandika, na itakuokoa muda zaidi kuliko mwongozo huu wote pamoja.
Wakati kasoro ya ukingo inaonekana, timu nyingi hufikia mipangilio ya mashine. Joto, shinikizo la nyuma, kasi ya sindano, wakati wa kushikilia. Wakati mwingine hiyo ni sawa. Lakini wakati kitengo cha plastiki kinapovaliwa, hakuna mpangilio unaorejesha mchakato huo, na wiki hupotea kwenye utafutaji ambao hauwezi kamwe kufanikiwa.
Endesha lango hili kabla ya kugusa sehemu nyingine ya kuweka.
1. Je, kuna kitu kilibadilika?Sehemu mpya ya resin, rangi mpya, uwiano mpya wa kusaga, ukungu mpya, mpangilio ambao mtu alirekebishwa? Ikiwa ndio, fuata mabadiliko. Hili ni tatizo la mchakato hadi ithibitishwe vinginevyo.
2. Je, kasoro hiyo ilionekana ghafla, au iliingia kwa wiki kadhaa?Pointi za ghafla kwenye mabadiliko au sehemu iliyovunjika. Hatua kwa hatua katika kuvaa. Kuvaa haifiki mara moja.
3. Je, mto ni thabiti risasi kwa risasi?Mto usio thabiti ni pete ya hundi inayozungumza. Ichunguze kabla ya kitu kingine chochote.
4. Je, pato limeshuka kwa kasi ile ile ya skrubu, au muda wa kurejesha umeongezwa?Zote mbili zinaelekeza kibali, kumaanisha uvaaji wa skrubu au pipa. Mipangilio haiwezi kurejesha kibali kilichopotea.
5. Je, joto la kuyeyuka linapanda katika sehemu zisizobadilika?Screw inazalisha joto la ziada la kukata, kwa kawaida kwa sababu inafanya kazi kwa bidii dhidi ya kibali kilichochoka.
6. Je, specks nyeusi hurudi kila baada ya kusafisha?Nyenzo inakaa katika sehemu iliyokufa. Kwenye seti ya zamani, sehemu hiyo iliyokufa mara nyingi huvaliwa kibali kinachohifadhi kuyeyuka kuharibika.
Majibu matatu au zaidi ya "ndiyo" kwenye swali la 3 hadi 6 yanamaanisha kuwa mashine inakuambia kifaa cha kuweka plastiki kimevaliwa. Acha kupanga. Vuta screw na kuipima.
Kipimo huchukua saa. Kufukuza kasoro ya kiufundi kupitia mipangilio huchukua wiki, na haiunganishi kamwe, kwa sababu jibu halikuwa kwenye kidhibiti.
Mwongozo wa Utatuzi na Jedwali la Sababu ya Mizizi
Kila kasoro hapa chini inaweza kutoka kwa mchakato au kutoka kwa uvaaji wa mitambo. Jedwali linataja majinascrew na pipasababu kuu, kwa sababu hiyo ni nusu ya kila mtu anayeacha nje.
| Tatizo | Dalili | Screw / pipa sababu ya mizizi | Hatua ya kurekebisha |
|---|---|---|---|
| Michirizi nyeusi / alama za kuchoma | Madoa ya giza au michirizi katika sehemu; mbaya zaidi baada ya kusimama | Nyenzo zilizoharibiwa zilizowekwa kwenye kibali kilichovaliwa au mahali pa kufa; alifunga bore; uso wa screw ulioharibiwa | Kusafisha kwa kina. Ikiwa alama zinarudi, vuta na uangalie. Angalia kwa alama na kibali huvaliwa. Badilisha ikiwa seti ni nyenzo ya kuhifadhi |
| Ukubwa wa risasi usiolingana / picha fupi | Uzito wa risasi; mto inatofautiana risasi kwa risasi | Angalia pete sio kuziba(ya kawaida zaidi); ndege zilizovaliwa zikiruhusu kuyeyuka kuvuja nyuma; pipa kuzaa oversize | Kagua pete ya hundi kwanza. Kisha pima kibali. Mipangilio haitarekebisha vali inayovuja isiyo ya kurudisha |
| Kuyeyuka kuongezeka kwa joto | Halijoto halisi ya kuyeyuka juu ya viwango vya kuweka; kubadilika rangi kwa nyenzo | Shear nyingi kutoka kwa uwiano mbaya wa compression; kibali kilichovaliwa na kufanya screw kufanya kazi kwa bidii; drifted thermocouple | Thibitisha thermocouples. Angalia kasi ya screw na shinikizo la nyuma. Ikiwa jiometri sio sawa kwa resin, screw ndio kurekebisha |
| Ahueni ya polepole / plastiki ya muda mrefu | Muda wa kurejesha unaendelea; wakati wa mzunguko unakua | Kibali kilichovaliwa kinapunguza ufanisi wa kusukuma maji; suala la sehemu ya kulisha; jiometri mbaya kwa resin | Angalia upoaji wa koo la malisho na malisho ya pellet kwanza. Kisha pima kibali dhidi ya kuchora |
| Kupanda kwa mzigo wa gari / shinikizo la nyuma | Motor amps kupanda kwa pato mara kwa mara; kengele za torque | Screw dragging katika bore (misalignment, bent screw); shear nyingi; upinzani wa jengo la nyenzo iliyoharibika | Angalia usawazishaji na unyoofu wa screw. Screw iliyopinda huvaa upande mmoja wa shimo na itaharibu pipa mpya pia |
| Uharibifu wa nyenzo / kubadilika rangi | Njano, splay, brittleness, harufu | Muda wa makazi ni mrefu sana (risasi ndogo sana kwa pipa); shear pia fujo; madoa maiti ya kushikilia nyenzo | Angalia uwiano wa ukubwa wa risasi kwa uwezo wa pipa. Kupunguza shear. Juu ya resini zisizo na joto, screw ya kukandamiza chini inaweza kuwa suluhisho pekee la kweli |
| Haiyeyuki/chembe kigumu kwa sehemu | Vipu ngumu; kasoro zinazofanana na lensi; matangazo dhaifu | Kiwango cha kuyeyuka kisichotosha: L/D ni fupi sana, mgandamizo si sahihi, pato limesukuma mbele ya kile skrubu inaweza kuyeyuka, au kibali kilichovaliwa. | Punguza pato au uboresha hadi screw ya kizuizi. Ikiwa seti imevaliwa, hakuna mpangilio unaorejesha kuyeyuka |
| Michirizi ya rangi / utawanyiko duni | Rangi isiyo sawa; masterbatch sio kutawanyika | Hakuna sehemu ya kuchanganya; screw huvaliwa kuchanganya vibaya; screw mbaya kwa kiwanja kilichojaa au rangi | Taja sehemu ya kuchanganya (Maddock au pin). Thibitisha kuwa skrubu haijachakaa kwanza |
Michirizi Nyeusi au Alama za Kuchoma
Polima iliyoharibika inakaa mahali fulani na kuvunjika vipande vipande. Maficho ya kawaida ni kibali kilichovaliwa, alama ya alama, pete ya hundi iliyoharibika, na sehemu yoyote iliyokufa ambapo mtiririko unatuama.
Safisha kwa kina kwanza. Ikiwa specks zinarudi baada ya kusafisha kabisa, nyenzo sio mabaki tu. Inatengenezwa kwa mfululizo na sehemu kwenye mashine yako, na unahitaji kuvuta skrubu na kuipata.
Ukubwa wa Risasi Isiyolingana au Risasi Fupi
Angalia pete kabla ya kugusa mpangilio. Vali isiyo ya kurudisha inapoacha kuziba, kuyeyuka hutoroka kuelekea nyuma wakati wa kudunga, na risasi ambayo mashine ilifikiri kuwa ilipima si risasi ambayo ukungu hupokea.
zawadi ni mto. Mchakato thabiti unashikilia mto thabiti. Wakati mto wanders risasi kwa risasi, kuyeyuka ni kwenda mahali fulani ni lazima.
Melt Joto Spiking au Juu Sana
Pima kuyeyuka halisi kwa uchunguzi badala ya kuamini sehemu zilizowekwa. Ikiwa kuyeyuka halisi kunapita vizuri zaidi ya kanda, joto la ziada linatokana na kukata manyoya, si kutoka kwa bendi.
Joto la shear hupanda wakati mgandamizo ni mkali sana kwa resini, kasi ya skrubu ikiwa juu sana, shinikizo la mgongo linapozidi, na skrubu iliyochakaa inapobidi kufanya kazi kwa bidii zaidi kusogeza nyenzo sawa.
Urejeshaji wa Parafujo Polepole / Muda Mrefu wa Kuweka Plastisi
Anza kwenye hopper. Kufunga pellets, koo la chakula lililojaa joto kupita kiasi, na kupoeza kwa malisho yasiyotosheleza yote yanasababisha njaa na urejeshaji wa kunyoosha, na hakuna mojawapo iliyo na kasoro ya skrubu.
Ikiwa malisho ni ya afya na urejeshaji bado ni polepole, pima kibali. Screw ambayo imepoteza ufanisi wake wa kusukuma kuvaa huchukua muda mrefu kujaza picha sawa, na muda wa mzunguko huionyesha.
Kupanda kwa Mzigo wa Motor au Shinikizo la Nyuma
Kupanda kwa ampea kwa pato la kila wakati inamaanisha kuwa kuna kitu kinapinga. Screw iliyoinama inayoburuta kwenye shimo ni kesi hatari: inavaa upande mmoja wa pipa, na skrubu mpya iliyosanikishwa dhidi ya mpangilio huo mbaya huvaliwa kwa njia ile ile kwenye ratiba.
Angalia unyoofu na upatanishi kabla ya kuagiza chochote. Kushona kwa upande mmoja ni alama ya vidole.
Uharibifu wa Nyenzo au Kubadilika rangi
Sababu mbili hutawala: nyenzo ni moto sana, au imekuwa moto kwa muda mrefu sana. Ya pili ni ile ambayo watu wanakosa.
Risasi ambayo ni ndogo sana kwa pipa huacha kuyeyuka ikiwa imekaa kwa mzunguko baada ya mzunguko, ikipika kwa upole hadi iwe njano. Hakuna muundo wa skrubu unaorekebisha picha ndogo katika pipa kubwa. Sahihisha kipenyo cha skrubu, au usogeze kazi kwenye mashine ndogo.
Jinsi ya Kuagiza Pipa la Parafujo Lingine
Hakuna mshindani anayeshughulikia hii, na ndio sehemu ambayo wanunuzi wanahitaji. Ikiwa unaagiza kutoka kwa OEM au kutoka kwa mtu hurukiwanda cha pipa cha screw, habari hiyo hiyo inaendesha nukuu.
Vipimo na Vipimo Unapaswa Kutoa
- Chapa ya mashine na mfano.Picha ya kibao inatosha kuthibitisha vipimo vya kupachika na vya mwisho wa kiendeshi.
- Kipenyo cha screw na uwiano wa L/D,kutoka kwa kuchora au kupimwa moja kwa moja.
- Resin, na yaliyomo kwenye kichungi.Hii inaendesha chuma cha msingi na matibabu ya uso zaidi ya kitu kingine chochote kwenye orodha.
- Saizi ya risasi na mzunguko wa lengo,kwa hivyo jiometri inaweza kuboreshwa badala ya kunakiliwa.
- Mchoro, au sampuli iliyovaliwa.Ama kazi. Sehemu iliyochakaa inaweza kupimwa na jiometri kamili kujengwa upya.
- Nini kilienda vibaya mara ya mwisho.Tuma muundo wa kuvaa pamoja na sehemu. Upotezaji wa mwelekeo laini husema mchujo. Pitting anasema kutu. Kuvaa kwa upande mmoja husema upatanishi, ambao skrubu mpya haitarekebisha.
Kipengee hicho cha mwisho ndicho ambacho wanunuzi husahau, na ndicho kinachokuzuia kununua nakala ya uaminifu ya kushindwa.
Mechi ya OEM dhidi ya Muundo Maalum: Faida na Hasara
Mechi ya OEMinazalisha jiometri asili. Ni simu sahihi wakati skrubu ya asili ilifaa mchakato wako na kuchakaa. Inatabirika, inaweza kuthibitishwa dhidi ya mchoro, hakuna uthibitishaji wa mchakato.
Muundo maaluminabadilisha jiometri ili kutoshea kile unachoendesha leo. Ni simu sahihi wakati mchakato ulisogezwa na skrubu haikufanya kazi: uliongeza kusaga, kubadilisha hadi daraja iliyojazwa, kubadilisha malengo ya kutoa, au skrubu asili haikushughulikia utomvu wako vizuri.
Kuagiza mechi ya OEM wakati mchakato umebadilika huzalisha tatizo katika chuma kipya. Kuagiza muundo maalum wakati wa awali ulikuwa sawa huongeza gharama na uthibitishaji bila malipo. Mchoro wa kuvaa unakuambia ni hali gani uliyo nayo.
Nini cha Kutarajia Unapotafuta kutoka Uchina
Wakati wa kuongoza hutegemea jiometri, matibabu ya uso, na ikiwa mchoro upo. Uliza kwa maandishi na nukuu yako, na uulize saa inaanza nini: uthibitisho wa mchoro, au agizo la ununuzi. Sio tarehe sawa, na tofauti mara nyingi ni wiki.
Mambo matatu yanayostahili kubanwa kabla ya kujitoa:
- Wakati uzalishaji unapoanza.Uhandisi wa kubadilisha sampuli iliyochakaa huongeza muda kabla ya chip moja kukatwa. Mchoro huondoa hatua hiyo.
- Nini matibabu ya uso huongeza.Uwekaji wa uso wa bimetali na unyunyiziaji wa CARBIDE ni hatua tofauti za mchakato na foleni zao.
- Mizigo ya baharini, tofauti.Haiko katika wakati wa utengenezaji, na ni nambari inayoshangaza wanunuzi wa mara ya kwanza.
Nukuu zetu wenyewe ni wazi kwa muundo: tunatoa makadirio ya gharama ya bidhaa, usafirishaji, na matengenezo yanayoendelea, kwa hivyo hakuna kitu cha kugundua baadaye. Unapata nukuu hiyo ndani ya masaa 12.
Panga karibu muda wa kuongoza na mzunguko wa vipuri ulioelezwa hapo awali. Seti iliyoagizwa kutoka kwa kumbukumbu ya kuvaa husafirishwa kwa ratiba yako. Seti iliyoagizwa kutoka kwa uharibifu wa meli dhidi ya saa, kwa ndege, kwa bei ambayo hakuna mtu anayefurahia kuelezea.
Vigezo vya Kukubalika kwa Ubora na Pointi za Ukaguzi
Hizi ni hundi zinazotenganisha mtoa huduma halisi kutoka kwa bei nafuu. Waulize kwa maandishi kabla ya kuagiza, na uthibitishe wakati seti itakapofika:
- Kipenyo cha nje kwa pointi nyingi kwenye kila ndege
- Bore kipenyo na cylindricity
- Ugumu wa uso kama athamani iliyopimwa(HV au HRC), si maelezo ya katalogi
- Kina cha kipochi chenye nitridi, au kina cha safu ya aloi kwenye shimo la bimetali
- Kuzingatia na unyoofu
- Ukwaru wa uso (Ra)
- Daraja la chuma la msingi, limethibitishwa
Ugumu na kina cha kesi ndizo mbili ambazo ni muhimu zaidi, na mbili mara nyingi hupunguzwa chini kimya kimya. Safu ya nitridi yenye urefu wa 950–1050 HV na kina cha 0.5–0.8 mm ni vipimo ambavyo unaweza kumshikilia msambazaji. "Nitrided" peke yake sio.
Ikiwa nukuu itaanguka chini ya zingine, uliza chuma ni nini na matibabu yana kina kipi. Hiyo ni karibu kila mara ambapo tofauti huficha, na unalipa katika kuvaa mapema.
Maelekezo yetu kamili ya kutafuta yapo katika mwongozo wa kuagiza pipa la skrubu.
Je, unahitaji pipa la skrubu la sindano mbadala au maalum? Tuma muundo wa mashine yako, mchoro, au sampuli iliyochakaa. Tunanukuu ndani ya masaa 12.
Pata Nukuu ya Parafujo ya PipaMaswali Yanayoulizwa Mara Kwa Mara
Swali: Pipa la skrubu la ukingo wa sindano hudumu kwa muda gani?
A: Kwenye resini zisizo na babuzi kama vile PE na PP, skrubu zetu za sindano za 38CrMoAlA zenye nitridi huendesha takriban saa 10,000-20,000. Misombo iliyojaa glasi, PVC, na kusaga tena nzito hupunguza hiyo, na umbali unategemea maudhui ya kichungi na pato. Usikimbie saa na tumaini: kipimo. Angalia OD ya ndege na kitambulisho cha bore dhidi ya mchoro wa jengo angalau mara moja kwa mwaka kwa ushuru wa abrasive, na uweke kumbukumbu. Mwelekeo, sio takwimu ya saa, inakuambia wakati wa kuagiza seti inayofuata.
Swali: Ni kibali gani cha kawaida kati ya screw na pipa?
J: Hakuna takwimu moja, kwa sababu mizani ya kibali yenye kipenyo cha screw. Kanuni ya sekta ya kidole gumba kwa seti mpya ni takriban inchi 0.001 ya uondoaji wa radial kwa kila upande kwa kila inchi ya kipenyo cha skrubu, kwa hivyo skrubu ya 60 mm hutua karibu na 0.06 mm kwa kila upande. Mchoro wako wa ujenzi ndio mamlaka. Kama kikomo cha huduma kwa vitendo, wakati idhini iliyopimwa imeongezeka hadi takriban mara mbili ya thamani ya ujenzi, au matokeo yamepungua sana kwa kasi ile ile ya skrubu, panga kubadilisha.
Swali: Je, ninaweza kutumia skrubu moja kwa resini nyingi tofauti?
J: Ndani ya familia, ndio. Screw ya madhumuni ya jumla hushughulikia PE, PP, PS na ABS inavyokubalika, ndiyo maana waunda mashine huisafirisha kama kawaida. Katika familia, hapana. Screw ya GP kwenye PVC ngumu huharibu nyenzo na kuunguza chuma. skrubu ya GP kwenye nailoni iliyojaa glasi huisha haraka. Na screw ya ukubwa kwa kiasi cha risasi moja haiwezi kutumikia kazi ambayo hutumia sehemu ndogo ya pipa bila kupika nyenzo. Ikiwa resini zako zimeenea kwa mapengo hayo, unahitaji zaidi ya skrubu moja, au skrubu iliyoundwa kwa ajili ya kesi ngumu zaidi.
Swali: Ninawezaje kujua ikiwa skrubu yangu ya ukingo wa sindano imevaliwa?
A: Mashine inakuambia kwanza, na micrometer inathibitisha hilo. Tazama pato likishuka kwa kasi ile ile ya skrubu, kunyoosha muda wa uokoaji, kupanda kwa halijoto katika sehemu zisizobadilika, alama nyeusi zinazorudi baada ya kusafishwa, na saizi ya risasi kupeperuka. Yoyote kati ya hizo inahalalisha kuvuta screw. Kisha pima OD ya ndege kwa maikromita na kitambulisho cha bore kwa kupima bore, katika nafasi zinazolingana, na ulinganishe kibali cha radial dhidi ya mchoro. Dalili zinaonyesha; kipimo kinathibitisha.
Swali: Pipa ya screw ya bimetallic ni nini na ninahitaji wakati gani?
J: Pipa lenye umbo la metali huweka mwili wa aloi-chuma na kuunganisha aloi ngumu zaidi kwenye shimo. Kwenye mapipa yetu sisi hunyunyizia aloi ngumu mduara mzima kuzunguka eneo la bomba, na kuleta ugumu wa ndani hadi 62 HRC. Mstari ni rahisi kuchora:nyuzinyuzi za glasi hadi 30% hutumika vyema kwenye seti ya nitridi ya 38CrMoAlA. Kioo cha zaidi ya 30%, chenye kichungi cha madini au kizuia moto, au kwenye resin babuzi, huenda kwa bimetallic. Kipochi chenye nitridi ni safu ya mtawanyiko ya 0.5-0.8 mm, na kichujio kizito hukikata muda mrefu kabla ya chuma cha chini kukamilika.
Swali: Je, muundo wa screw huathiri ubora wa sehemu katika ukingo wa sindano?
J: Moja kwa moja, na zaidi ya mipangilio mingi ya mchakato. Jiometri ya screw huamua jinsi nyenzo inavyoyeyuka, jinsi halijoto ya kuyeyuka inavyofanana, jinsi rangi na kichungi husambaa vizuri, na jinsi risasi inavyolingana. Mistari isiyoyeyuka, michirizi, mteremko, uharibifu na utofauti wa risasi hufuata muundo wa skrubu au uvaaji wa skrubu angalau mara nyingi zinaporejea kwenye kidhibiti. Wakati kasoro inapinga kila mabadiliko ya mpangilio unayofanya, jiometri au uvaaji kawaida ndio sababu.
Swali: Kuna tofauti gani kati ya screw ya sindano na screw extrusion?
J: skrubu ya extrusion huzunguka mfululizo na pampu zinayeyuka mbele bila kusimama. Screw ya sindano hufanya kazi mbili: inazunguka ili kuweka risasi kuwa ya plastiki, kisha inaacha kuzunguka na kusonga mbele kama plunger ili kuidunga. Kitendo hicho cha kurudisha nyuma ndiyo sababu skrubu za sindano hubeba pete ya kuangalia kwenye ncha, na kwa nini zinatumia uwiano mfupi wa L/D, kwa kawaida 18:1 hadi 25:1, kuliko skrubu za kutolea nje. Nyenzo pia hukaa kwenye pipa la sindano kati ya risasi, ambayo hufanya wakati wa makazi na saizi ya risasi kuwa muhimu.
Swali: Je, mtengenezaji wa pipa la skrubu anaweza kunakili skrubu yangu bila mchoro?
A: Ndiyo. Safisha sehemu iliyochakaa na jiometri inaweza kupimwa na kujengwa upya: kipenyo, uwiano wa kipengele, kina cha kituo, na vipimo vinavyofaa kwenye mwisho wa kiendeshi. Tunashikilia skrubu za kudunga hadi ±0.001 mm. Tahadhari moja inayostahili kutajwa: skrubu iliyovaliwa hupima kipimo kidogo kuliko ilivyotoka kiwandani, kwa hivyo uingizwaji unapaswa kujengwa kwa dhamira ya asili ya muundo badala ya vipimo vilivyochakaa. Tuma muundo wa kuvaa pamoja na sehemu, na skrubu mpya hubainishwa dhidi ya kutofaulu badala ya kuirithi.
Hitimisho
Mawazo matatu yamebeba mwongozo mzima.
Uchaguzi hufuata resin.Jiometri (L/D, uwiano wa mbano, aina ya skrubu) inalingana na jinsi polima yako inavyoyeyuka. Matibabu ya usoni inalingana na jinsi mlisho wako ulivyo chafu. Resini safi huendesha kwa furaha kwenye nitrided 38CrMoAlA. Milisho ya abrasive na babuzi inahitaji bore ya bimetali, na kubainisha kipochi safi ndiyo njia inayojulikana zaidi ambayo seti mpya hufa mapema.
Matengenezo hununua miaka, na data hununua kupanga.Osha kabla ya kila kituo, safisha kwa shaba badala ya chuma, na upime kibali kila wakati skrubu imezimwa. Kumbukumbu ya kuvaa inageuka "imevaliwa?" ndani ya "lini itavuka mstari?", Ambayo ni tofauti kati ya mabadiliko yaliyopangwa na kuzima.
Tambua mashine kabla ya kurekebisha mchakato.Wakati pato linapungua, mizunguko ya kunyoosha, mto huzunguka, au specks zinarudi baada ya kusafisha, kitengo cha plastiki kinazungumza. Mipangilio haiwezi kurejesha kibali kilichopotea au kufunga tena pete ya hundi iliyovaliwa. Vuta screw na kuipima.
Nanhaiya imeunda skrubu na mapipa kwa zaidi ya miaka ishirini na inahudumia wateja 500+ duniani kote. skrubu zetu za kudunga hutengenezwa kwa mashine kutoka 38CrMoAlA, kuzimwa na kuwashwa, kisha kuwa na nitridi ya gesi kwa 500-560 °C hadi 0.5–0.8 mm kipochi katika 950–1050 HV, zinazostahimili ±0.001 mm, na kukadiriwa kwa saa 000-20 kwa sifuri, 000 hadi 10,000 kwa 1050 HV. resini. Ambapo mipasho ni kali zaidi, tunanyunyizia aloi ngumu kwenye mduara mzima kuzunguka eneo la bore na kuchukua ugumu wa ndani hadi 62 HRC.
Kabla ya kuagiza, wahandisi wetu hufanya kazi kupitia vigezo na wewe: kipenyo, uwiano wa kipengele, kina cha kituo cha skrubu, na chaguo la nyenzo kati ya 38CrMoAlA na aloi ya duplex. Ushauri huo ni bure, na nukuu inayofuata inajumuisha bidhaa, usafirishaji na gharama inayotarajiwa ya matengenezo, kwa hivyo hakuna kitu kinachoonekana baadaye ambacho hakikuwa kwenye ukurasa.
Baada ya kujifungua, mafundi wetu wanatumia usakinishaji na uagizaji, udhamini huisha (kwa kawaida mwaka mmoja hadi miwili), na suala lolote la baada ya mauzo hupata jibu ndani ya saa 24 na suluhisho ndani ya 48.
Tutumie mfano wa mashine yako, resin, na tatizo unalojaribu kutatua. Utakuwa na vipimo na nukuu ndani ya saa kumi na mbili.
Tuambie mashine yako, resini yako, na ni nini kilienda vibaya mara ya mwisho. Tutabainisha seti inayorekebisha, sio ile inayorudia.
Wasiliana na Nanhaiya kwa Nukuu