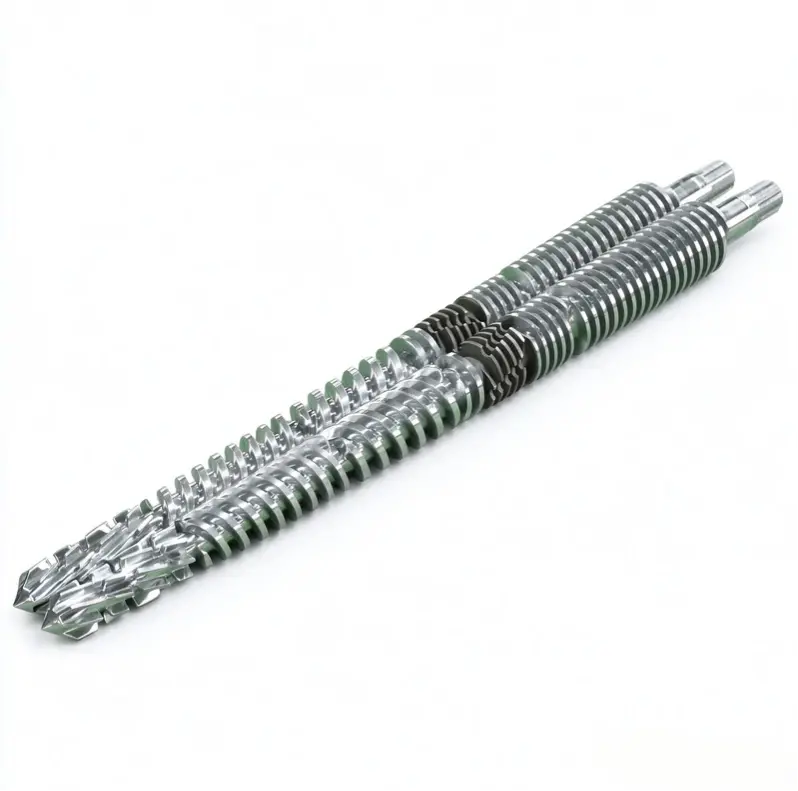
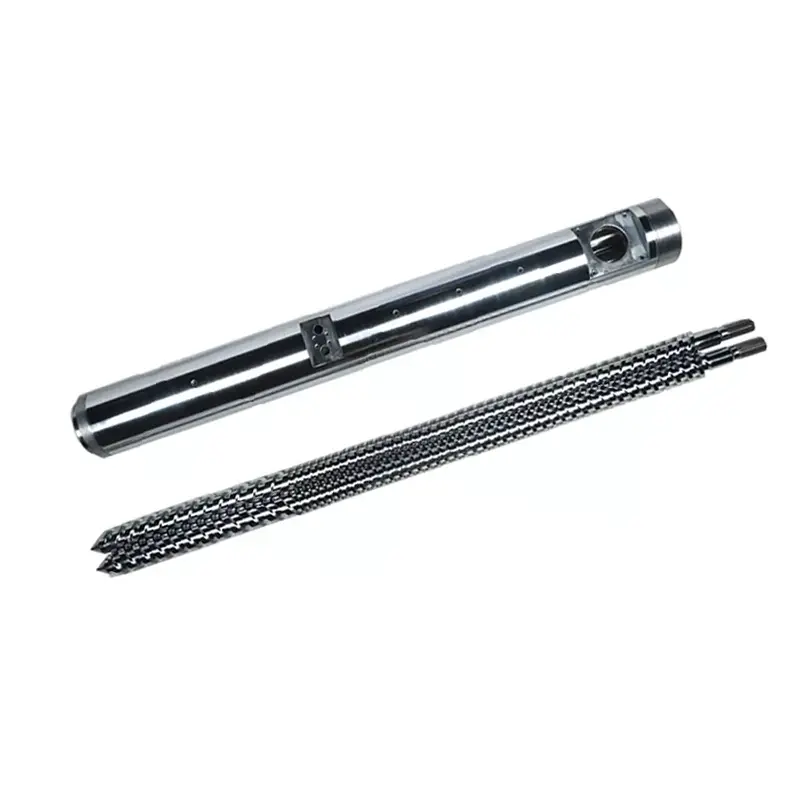
Seti ya skrubu pacha ina zaidi ya pengo moja la kufanya kazi. Ili kufanya urekebishaji wa sauti au uamuzi wa kubadilisha, panga kila skrubu, kila tundu la pipa, uhusiano wa kuunganisha na violesura vya mashine chini ya rejeleo moja linalodhibitiwa.
Pima skrubu pacha na uvaaji wa pipa kama mfumo unaolingana. Rekodi skrubu zote mbili katika vituo vya axial vilivyoitwa, tundu zote mbili za kibofu cha kielelezo-nane katika mielekeo iliyobainishwa, kibali cha screw-to-screw, umbali wa katikati, kupenyeza na axial fit. Linganisha ramani na mchoro ulioidhinishwa. Dalili zinaweza kusababisha ukaguzi, lakini vipimo huamua kuchukua nafasi ya skrubu, pipa au seti kamili.

Screw ya pacha sambamba haina kibali kimoja cha ulimwengu wote
Kwenye skrubu moja ya kawaida, kibali cha kipenyo mara nyingi huonyeshwa kama pipa ndani ya kipenyo kando ya kipenyo cha skrubu. Kibali cha radial ni nusu ya tofauti hiyo. Yetumwongozo wa kupima screw mojainaelezea kwa nini vituo vya axial na ufafanuzi bado unapaswa kuendana.
Uhusiano wa ndani wa kipenyo = kipimo kinacholingana cha pipa bala skrubu inayolingana ya kipenyo cha nje
Uhusiano wa radial wa ndani = uhusiano wa kipenyo wa ndani uliogawanywa na 2
Hesabu hii haielezi jiometri kamili ya seti ya skrubu pacha inayoingiliana.
skrubu pacha sambamba huongeza skrubu ya pili, eneo la kuingiliana, umbali wa katikati na uhusiano wa angular uliowekwa wakati. Pipa kawaida ni wasifu wa takwimu nane badala ya shimo moja la pande zote. Kuvaa pia kunaweza kuwa tofauti katika sehemu za kushoto na kulia na kwenye nyuso tofauti za ndege.
Kwa hivyo, faili ya kipimo inapaswa kutenganisha angalau mahusiano matano:
- Kila wasifu wa nje wa skrubu hadi tundu lake la pipa linalolingana.
- Kibali cha screw-to-screw kupitia eneo la intermeshing.
- Umbali wa katikati na nafasi ya lobes zote mbili za pipa.
- Awamu ya mzunguko, mkono na utambulisho wa skrubu ya kushoto au kulia.
- Vibali vya axial vinavyohusika, nyuso za msukumo, spacers na nafasi za mwisho.
Mtazamo wetu wa kiwanda:mnunuzi ambaye anauliza "kibali cha 0.3 mm" bila kutaja nyuso hajatupa mahitaji ya kutekelezwa. Tunauliza ikiwa nambari hiyo ni ya diametral, radial, interflight, side, ncha au axial clearance, wapi inapimwa na katika hali gani. Kubahatisha hapa kunaweza kuunda mguso wa chuma au kuacha seti mpya huru.


Hifadhi utambulisho wa mkusanyiko kabla ya kuvuta screws
Vipimo hupoteza thamani ikiwa skrubu za kushoto na kulia zimechanganywa au rejeleo la awamu litatoweka wakati wa kuondolewa. Kabla ya kufungua mkusanyiko, piga picha mwisho wa gari na mwisho wa kutokwa. Weka alama kwenye mwelekeo wa kutazama unaotumika kuelezea mzunguko, kisha uweke lebo kwenye skrubu, shafts, spacers na alama za wakati.
Rekodi ikiwa mashine hutumiascrews zinazozungukaauscrews kukabiliana-kupokezana. Pia rekodi ikiwa skrubu ni kipande kimoja au zimekusanywa kutoka kwa vipengee. Usichukulie skrubu mbili zilizo na vipimo sawa vya nje zinashiriki mkono sawa, spline, mpangilio au muda.
Tumia maagizo ya kitengeneza mashine na uhifadhi kila kipengele cha kufunga na kuweka saa. Ikiwa jozi haziwezi kugeuka chini ya utaratibu ulioidhinishwa baada ya kuunganisha tena, kuacha. Kuweka torque ya kiendeshi kushinda usumbufu usiojulikana kunaweza kugeuza hitilafu ya kitambulisho kuwa uharibifu.

Jenga mfumo mmoja wa kuratibu kwa screws zote mbili na lobes zote mbili
Safisha vipengele bila kuondoa ushahidi wa alama, upotevu wa mipako au shimo. Hebu sehemu zifikie joto la ukaguzi thabiti. Weka nukta sifuri kwenye ncha iliyotajwa na uweke alama kwenye vituo vya axial vinavyoweza kurudiwa kwenye skrubu na pipa.
Ongeza vituo kabla na baada ya mabadiliko ya jiometri, mipasho na fursa za matundu, maeneo ya kuchanganya na mwisho wa kujenga shinikizo. Katika kila kituo, tambua skrubu ya kushoto, skrubu ya kulia, tundu la kushoto na tundu la kulia. Rekodi maelekezo mengi ya angular wakati njia inaruhusu, kwa sababu kipenyo kimoja kinaweza kuficha ovality au kuvaa upande mmoja.
| Shamba | Jinsi ya kuitambua | Inafunua nini |
|---|---|---|
| Kituo cha Axial | Umbali kutoka kwa data iliyobainishwa ya malisho au uondoaji | Ambapo kuvaa huzingatia sehemu ya mchakato |
| Utambulisho wa screw | Kushoto au kulia, na mwisho wa kutazama umewekwa | Uvaaji wa ndege usiolinganishwa na uadilifu wa jozi |
| Parafujo wasifu | OD, mzizi, ncha au thamani ya ubavu yenye mbinu na nafasi ya angular | Kupoteza kwa chuma kwenye nyuso za kazi |
| Lobe ya pipa | Lobe ya kushoto au kulia, mwelekeo na ndege ya kupimia | Upanuzi, ovality na washout ndani |
| Uhusiano wa kuingiliana | Nyuso zilizotajwa, nafasi ya angular, hali ya awamu na njia | Hatari ya pengo kubwa au kuingiliwa kwa mitambo |
| Hali ya uso | Picha yenye nambari iliyounganishwa kwenye ramani ya kituo | Bao, shimo, upotezaji wa mipako, amana na alama za mawasiliano |
| Thamani ya marejeleo | Mchoro ulioidhinishwa, ripoti ya sehemu mpya au muundo msingi uliokubaliwa | Ni kiasi gani jiometri imebadilika |
Mbinu ya uchunguzi wa pipa iliyochapishwa ya Coperioninahitaji mapipa yake kuwa safi na baridi, kisha hutumia kipimo cha bore na ukaguzi wa video wa ubora wa juu kwenye saizi fulani za ZSK na STS. Mashine yako na zana za ukaguzi zinaweza kutofautiana, lakini mbinu inaonyesha ni kwa nini ushahidi wa sura na picha umo katika ripoti sawa.
Usivumbue azimio kwa kuongeza sehemu za desimali zaidi ya chombo na mbinu. Rekodi kifaa, hali ya urekebishaji, hali ya usaidizi, halijoto ya ukaguzi na opereta au rekodi ya ukaguzi. Ramani inayoweza kurudiwa yenye kutokuwa na uhakika ni muhimu zaidi kuliko lahajedwali ya kuvutia iliyojengwa kutoka kwa sehemu zisizoeleweka.



Je, skrubu pacha iliyoondolewa imewekwa tayari kukaguliwa?Tuma mchoro wa mkusanyiko, kitambulisho cha kushoto na kulia, ramani ya kituo, picha na historia ya uendeshaji. Tunaweza kujadili ni nini kinapaswa kuhifadhiwa na ni maeneo gani yanahitaji kipimo cha karibu.
Tuma ramani ya kuvaaTazama bidhaa za skrubu pacha sambambaTumia tabia ya mstari kuchagua maeneo ya ukaguzi, sio kutangaza kutofaulu
Kuanguka kwa pato kwa kasi ile ile ya skrubu, shinikizo lisilo imara, mzigo unaobadilika, mtawanyiko duni, nyenzo ambazo hazijayeyuka na kasoro za bidhaa zinazojirudia zinaweza kuhalalisha ukaguzi. Wanaweza pia kutoka kwa kulisha, uundaji, hita, vitambuzi, uingizaji hewa, kufa kwa vikwazo au tatizo la kuendesha gari.
Hifadhi msingi wa uendeshaji kabla ya kubadilisha mipangilio kadhaa mara moja. Rekodi kiwango halisi cha mlisho, kasi ya skrubu, kiashiria cha mzigo au torati, shinikizo, mipangilio ya eneo, kipimo cha halijoto ya kuyeyuka inapopatikana na ukaguzi wa bidhaa iliyokamilika. Linganisha uundaji sawa na usanidi wa mkondo wa chini.
Japan Steel Works inabainisha kuwa skrubu pacha zinazovaliwa zinaweza kupunguza upitishaji na mtawanyiko na zinaweza kuchangia kushindwa kwa skrubu au kisanduku cha gia. Hiyo ni sababu nzuri ya kukagua mapema, lakini dalili bado inahitaji kuunganishwa na hali ya kimwili kwenye mashine yako.
Ikiwa laini itarudi kuwa ya kawaida baada ya kusahihisha urekebishaji wa milisho au njia ya hewa iliyozuiwa, hatutauza nguo kama utambuzi. Ikiwa mchakato utaendelea kuwa thabiti na ramani ya kipimo inaonyesha ongezeko la kibali cha eneo linalolingana, kesi ya uingizwaji ina nguvu zaidi. Kusudi ni kutatua shida ya uzalishaji, sio kushinda agizo kwa seti kubwa zaidi.
| Muundo uliozingatiwa | Mchakato hukaguliwa kabla ya kulaaniwa | Ushahidi wa kimwili wa kutafuta |
|---|---|---|
| Pato huanguka kwa kasi isiyobadilika | Usahihi wa malisho, msongamano wa wingi, mapishi na vizuizi vya kufa | Upanuzi wa shimo la ndani, uvaaji wa ndege na mabadiliko ya kibali |
| Shinikizo au mzigo hubadilika kuwa thabiti | Kulisha, udhibiti wa joto, uingizaji hewa na kizuizi cha chini ya mkondo | Uvaaji usio sawa wa kushoto/kulia, amana, uharibifu au alama za mawasiliano |
| Mtawanyiko au ubora wa kuyeyuka hupungua | Sehemu ya nyenzo, dozi ya ziada, usanidi wa kuchanganya na historia ya joto | Vaa kwenye nyuso zinazokusudiwa za kuchanganya au vipengele vilivyosakinishwa vibaya |
| Kelele ya metali au kupanda kwa ghafla kwa torque | Acha chini ya utaratibu wa mashine na uangalie gari na upatanisho | Alama mpya za mawasiliano, sehemu zilizopinda, hitilafu ya awamu au nyenzo za kigeni |
| Uvaaji wa kurudia haraka baada ya uingizwaji | Uchafuzi wa nyenzo, usawazishaji, mkusanyiko, mipaka ya uendeshaji na uteuzi wa uso | Mahali paliporudiwa na mwelekeo wa uharibifu |
Amua cha kubadilisha kutoka kwa ripoti inayolingana
Ubadilishaji wa skrubu pekee ni sawa wakati lobe zote mbili za mapipa zinasalia ndani ya jiometri iliyoidhinishwa, uhusiano wa katikati ni mzuri na sababu ya uchakavu inaeleweka. Uingizwaji wa pipa pekee unaweza pia kuhesabiwa haki wakati jozi ya skrubu inabaki kukubalika na kuendana na jiometri iliyorejeshwa.
Badilisha seti inayolingana wakati pande zote mbili zimevaliwa, jiometri ya marejeleo haina uhakika, au kijenzi kipya bado kinaweza kukimbia dhidi ya mshirika aliyeharibika. Ikiwa muundo wa uvaaji unaelekeza kwenye mpangilio mbaya, hitilafu ya kumaliza au nyenzo za kigeni, ondoa sababu hiyo kabla ya kusakinisha sehemu mpya.
| Hali iliyopimwa | Uwezekano wa upeo wa kutathmini | Ulinzi unaohitajika |
|---|---|---|
| Screw pair huvaliwa; lobe zote mbili ndani ya mipaka iliyoidhinishwa | Rekebisha au ubadilishe screws | Thibitisha jiometri iliyojengwa upya au mpya dhidi ya pipa iliyohifadhiwa |
| Lobes za pipa huvaliwa; screws ndani ya mipaka iliyoidhinishwa | Urekebishaji wa pipa unaohitimu au uingizwaji | Thibitisha uoanifu na skrubu zilizobaki na umbali wa katikati |
| Screws zote mbili na pipa huvaliwa | Screw inayolingana na uingizwaji wa pipa | Idhinisha seti moja ya mchoro inayodhibitiwa na mpango wa ukaguzi |
| Alama iliyojanibishwa au mawasiliano ya upande mmoja | Kusababisha uchunguzi kabla ya uteuzi wa sehemu | Angalia usawa, fani, shafts, awamu na uchafuzi |
| Jiometri inakubalika lakini wajibu ulibadilika | Tathmini ya mchakato na jiometri | Bainisha nyenzo mpya, pato, vikomo vya mashine na kukubalika kwa bidhaa |
Usitumie kizidishi cha kawaida cha mtandao kama kikomo cha kubadilisha kiotomatiki. Kipenyo, aina ya skrubu, muundo wa mashine, ustahimilivu wa nyenzo na bidhaa zote ni muhimu. Mchoro halisi wa jengo na vigezo vya huduma vya mtengenezaji wa mashine vinapaswa kudhibiti uamuzi.
Kwa dalili pana na chaguo za kurekebisha, angalia yetuscrew pipa kuvaa na mwongozo badala. Ukurasa huu maalum pacha huongeza kushoto/kulia, tundu, katikati na maelezo ya awamu ambayo ukaguzi wa kawaida wa bore moja haujumuishi.
Tumia eneo la kuvaa ili kutaja uso
ya Nanhaiyabidhaa sambamba za screw pachani pamoja na PVC, PE, PP, mpira, plastiki, kuchanganya na matumizi ya granulation. Wajibu wa nyenzo hutofautiana katika safu hiyo. Nyuzinyuzi za glasi, kichungi cha madini, rangi, uchafuzi uliorejeshwa na viambajengo vya babuzi vinapaswa kuonyeshwa kwa daraja na upakiaji.
Kurasa zetu za bidhaa zinazozunguka na zinazozunguka zinaorodhesha thamani sawa za marejeleo: 38CrMoAlA, ugumu wa matibabu ya joto wa HB260 hadi 320, ugumu wa nitridi wa HV950 hadi 1000, kina cha nitridi cha 0.50 hadi 0.70 mm na ugumu wa nitriding wa daraja la 1 au chini zaidi. Pia wanaorodhesha Ra0.4 na unyoofu wa screw ya 0.015 mm.
Thamani za bidhaa zinazopatikana pia zinajumuisha ugumu wa chrome wa HV 950 au zaidi katika unene wa 0.05 hadi 0.10 mm, na ugumu wa bimetali wa HRC60 hadi 65 kwa kina cha 2.0 hadi 3.0 mm. HV na HRC hutumia mizani tofauti, kwa hivyo nambari kubwa zaidi iliyochapishwa haitambui chaguo bora zaidi.
| Kutafuta kutoka kwa ramani ya kuvaa | Nini cha kufafanua katika vipimo vipya | Nini si kudhani |
|---|---|---|
| Vidokezo vya ndege hupoteza nyenzo katika eneo la mchakato uliojaa | Maeneo ya ndege yaliyolindwa, matibabu au aloi, kina cha safu na jiometri ya mwisho | Kila eneo linahitaji uboreshaji sawa |
| Lobe ya pipa moja huvaa zaidi kuliko nyingine | Ramani ya lobe, mpangilio na hundi ya katikati, kisha ulinzi wa pipa | Nyenzo ngumu pekee itasahihisha mpangilio mbaya |
| Upotezaji wa uso au shimo | Kemia ya nyenzo, historia ya kusafisha, eneo lililoathiriwa na mfumo wa uso unaolingana | Uharibifu wote wa uso ni kuvaa kwa abrasive |
| Alama za mawasiliano hurudia kwenye uso mmoja | Awamu, unyoofu, shimoni, kuzaa na ukaguzi wa mkusanyiko | Wasifu wa screw ndio sababu pekee |
| Kuvaa sare baada ya huduma ya muda mrefu thabiti | Jiometri asili, mabadiliko yaliyopimwa na muda unaohitajika wa matengenezo | Usanifu upya ni muhimu kiotomatiki |
battenfeld-cincinnati inapendekeza upimaji wa kuvaa mara moja kwa mwaka au baada ya saa 6,000 za kufanya kazikatika mwongozo wake wa huduma kwa pacha moja, conical, mapacha sambamba na extruders sayari. Ichukulie hiyo kama rejeleo la upangaji la msambazaji mmoja. Mistari inayochakata vichujio vikali au kuonyesha mtindo wa kuvaa haraka inaweza kuhitaji muda tofauti.


Badilisha faili ya ukaguzi kuwa agizo linaloweza kutengezwa
Kifurushi cha nukuu kinapaswa kuwa na kitengeneza mashine na modeli, michoro iliyoidhinishwa, uundaji wa nyenzo, rekodi ya uendeshaji na ramani ya kuvaa. Tambua ikiwa unataka uingizwaji mwaminifu, tathmini ya ukarabati au mabadiliko ya jiometri. Ikiwa utendakazi lazima uimarishwe, taja lengo linaloweza kupimika na vikwazo vya mashine.
Udhibiti wa kuchora ni muhimu kama saizi ya kawaida. ya Nanhaiyaukurasa wa vifaa vya uzalishajihuorodhesha usahihi wa kuchimba visima vya CNC na uwekaji wa milling wa 0.02 mm, lathes za CNC za vifaa vya kazi hadi mita 6, na utengenezaji wa mhimili tano kwa safari za ndege zisizo za kawaida na flanges maalum. Uwezo huo bado unahitaji mchoro usio na utata na mpango wa ukaguzi.
Tutahoji mchoro wakati kibali maalum kinakinzana na sampuli iliyovaliwa au wakati habari ya kushoto na kulia inakosekana. Hiyo ni sehemu ya jukumu la utengenezaji. Marekebisho ya kuchora yaliyotiwa saini ni nafuu kuliko kugundua kutokubaliana wakati wa usakinishaji.


Je, unahitaji upeo wa kubadilisha kabla ya kuomba bei?Tuma ripoti ya sehemu ya zamani na tatizo la uendeshaji kwanza. Tunaweza kusaidia kutenganisha maswali ya kuchora, kuvaa ushahidi na uteuzi wa nyenzo kabla ya ulinganisho wa kibiashara kuanza.
Omba ukaguzi mbadalaFungua ukurasa wa uchunguziThibitisha kuwa inafaa kwanza, kisha uthibitishe toleo la umma
Ukaguzi unaoingia unapaswa kuthibitisha utambulisho wa sehemu, marekebisho ya kuchora, maandiko ya kushoto na kulia, nyaraka za nyenzo, vipimo maalum na nyuso zilizohifadhiwa kabla ya ufungaji. Weka rekodi ya usafirishaji na ukaguzi iliyoambatanishwa na kitambulisho cha kijenzi au jozi kinachotumika kwenye kiwanda chako.
Fuata kusanyiko la mtengenezaji wa extruder, upatanishi, ulainishaji, upashaji joto na taratibu za kuanzisha. Thibitisha harakati za bure zinazohitajika za jozi tu kwa njia iliyoidhinishwa. Usitumie kiendeshi kulazimisha msimamo mkali usioelezeka.
Tume na nyenzo zilizokubaliwa, mpangilio wa malisho na kufa. Rekodi matokeo, kasi ya skrubu, kiashirio cha mzigo au torati, shinikizo, tabia ya halijoto, hali ya tundu la hewa na ubora wa bidhaa iliyokamilishwa. Linganisha dhidi ya hali ya kukubalika, si dhidi ya mzunguko mfupi usio na mzigo au resin rahisi zaidi.

Mwombe Nanhaiya akague faili yako ya skrubu pacha
Tuma mchoro wa mashine, kitambulisho cha skrubu ya kushoto na kulia, mtazamo wa mzunguko, maelezo ya awamu, umbali wa katikati, ramani ya kuvaa, kichocheo cha nyenzo na rekodi ya uendeshaji. Tuambie ni dalili gani iliyosababisha ukaguzi huo na ikiwa kipaumbele chako ni urejeshaji, maisha ya uchakavu au wajibu mpya wa mchakato.
Michoro na vipimo vya barua pepeJadili kwenye WhatsAppTazama bidhaa za skrubu pacha sambamba
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Bidhaa:Pipa za skrubu pacha zinazozunguka sambamba | Pipa za skrubu pacha zinazozunguka kinyume | PVC sambamba mapacha screw | Vipuli vya mapacha vya mpira na plastiki
Barua pepe:info@nhyscrew.com
Simu:+86-13505809643| Simu ya Mkononi:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Taarifa za huduma | Vifaa vya uzalishaji | Wasifu wa kampuni | Wasiliana nasi
Maswali yanayoulizwa mara kwa mara
Uondoaji wa pipa wa skrubu sambamba ni nini?
Ni seti ya mahusiano ya kijiometri, sio pengo moja la ulimwengu wote. Ufafanuzi muhimu hutofautisha kibali cha kila skrubu kwenye ncha ya pipa, kibali cha screw-to-screw kupitia eneo la kuingiliana, umbali wa katikati, awamu na kibali chochote cha axial. Mchoro wa mashine ulioidhinishwa unafafanua thamani lengwa na mbinu za kipimo.
Je, ninaweza kuhesabu kibali cha skrubu pacha kama kitambulisho cha pipa kuondoa skrubu OD?
Utoaji huo unaweza kuelezea uhusiano wa kipenyo cha ndani tu wakati maadili mawili yanarejelea maeneo yanayolingana na jiometri iliyofafanuliwa. Haielezi kibali cha screw-to-screw, intermesh, phasesing, center distance au nje ya pande zote takwimu-nane bore. Usiitumie kama thamani pekee ya kukubali skrubu pacha.
Je, ninapaswa kupima sehemu ngapi kwenye skrubu pacha na pipa?
Hakuna hesabu ya ulimwengu wote. Unda stesheni za axial za kutosha kufunika mipasho, kuyeyuka au kubana, kuchanganya, kutoa hewa na sehemu za kujenga shinikizo, kisha uongeze vituo karibu na uharibifu unaoonekana au mabadiliko ya jiometri. Tumia majina yale yale ya stesheni kwenye skrubu zote mbili na vishikio vya mapipa.
Ni nini kinachopaswa kurekodiwa kabla ya kuondoa skrubu za mapacha sambamba?
Rekodi nafasi zilizosakinishwa za kushoto na kulia, mzunguko unaotazamwa kutoka kwa mwisho uliotajwa, mkono, muda au alama za awamu, miunganisho ya shimoni, spacers na mpangilio wa axial. Piga picha kiendeshi na uondoaji mwisho, weka lebo kila sehemu na uhifadhi utaratibu wa uondoaji wa kitengeneza mashine.
Ninaweza kuchukua nafasi ya screws pacha tu na kuweka pipa ya zamani?
Ndiyo, wakati pipa linabomba, uhusiano wa katikati na hali ya uso hubakia ndani ya mipaka iliyoidhinishwa na sababu ya uvaaji wa skrubu inaeleweka. Ikiwa pipa imepanuliwa, mviringo, alama au haijawekwa vibaya, screws mpya peke yake inaweza kuacha kibali kikubwa au kutofautiana. Weka uamuzi kwenye ripoti ya kipimo inayolingana.
Ni mara ngapi uvaaji wa pipa wa skrubu sambamba unapaswa kupimwa?
Weka muda kutoka kwa mpango wa matengenezo wa mtengenezaji wa mashine, ukali wa nyenzo, saa za kazi na mtindo wa uvaaji wa laini yenyewe. Battenfeld-cincinnati huchapisha mwaka mmoja au saa 6,000 za uendeshaji kama pendekezo lake la huduma, lakini hiyo ni marejeleo ya kupanga badala ya kikomo cha uingizwaji cha wote.
Je, Nanhaiya huchapisha kibali kimoja cha kawaida cha kufanya kazi kwa kila skrubu inayofanana ya pacha?
Hakuna thamani moja ya kibali cha kufanya kazi inayojumuisha safu kamili. Nanhaiya huchapisha thamani za bidhaa kwa nyenzo, matibabu ya joto, ugumu wa uso, kina cha safu, ukali na unyoofu wa skrubu. Vibali vya kufanya kazi bado vinahitaji kufafanuliwa kwenye mchoro ulioidhinishwa wa mashine maalum na jozi ya skrubu.
Ninapaswa kutuma nini kwa nukuu ya pipa ya skrubu inayofanana?
Tuma kitengeneza mashine na muundo, michoro iliyoidhinishwa, kitambulisho cha skrubu ya kushoto na kulia, mtazamo wa mzunguko, umbali wa katikati, maelezo ya kuunganisha na flange, uundaji wa nyenzo, rekodi ya utoaji na uendeshaji, ramani ya axial wear, picha za uso, historia ya kushindwa na hati zinazohitajika za ukaguzi.
Kwa uteuzi wa mfumo na kanuni za uendeshaji, endelea na yetuparallel twin screw extruder mwongozoau pana zaidimwongozo wa uteuzi wa screw pacha extruder.