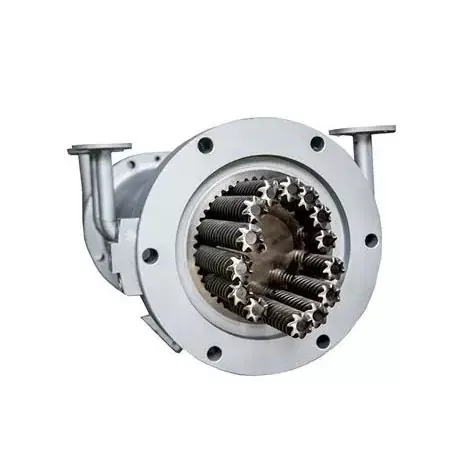
Kichwa cha bomba lazima kiwe zaidi ya kipenyo cha kawaida. Lazima ilingane na polima, uundaji, kiwango cha bomba, pato, unganisho la extruder, mfumo wa urekebishaji na jinsi waendeshaji wako hubadilisha saizi. Mwongozo huu hubadilisha pembejeo hizo kuwa vipimo vya ununuzi kwa PVC, PE, CPVC, PP na uzalishaji wa bomba la PPR.


Kununua abomba extrusion kufa kichwa, tuma msambazaji seti tano za data zinazolingana: nyenzo na uundaji; kiwango cha bomba, kipenyo na safu ya ukuta; pato na kasi ya mstari; extruder flange na melt-inlet interface; na mpangilio wa kidhibiti chini ya mkondo, ombwe, ubaridi na uondoaji. Ombi ambalo linatoa tu "bomba la PVC, 110 mm" haliko tayari kwa uhandisi.
Jambo muhimu zaidi la mkataba ni hali ya kukubalika. Taja nyenzo halisi ya uzalishaji, ukubwa wa bomba, pato thabiti, kasi ya laini, upashaji joto na usanidi wa kihisi, utofautishaji wa ukuta unaokubalika, kipenyo cha nje, ovality, hali ya uso na vipimo vinavyohitajika vya bidhaa. Kichwa cha kufa hutengeneza kuyeyuka kwa moto, lakini peke yake haiwezi kuhakikisha bomba la mwisho lililopozwa.
Uamuzi wa kwanza sio kipenyo cha kufa
Uamuzi wa kwanza ni bahasha ya uzalishaji. Kichwa kimoja kinaweza kuendesha kikundi cha saizi zilizo karibu na dies na mandrels zinazoweza kubadilika. Saizi pana sana inaweza kutoa maelewano katika mtiririko, wakati wa makazi, marekebisho, shinikizo la kichwa na kazi ya kubadilisha. Safu sahihi inategemea nyenzo na kiwango, sio tu ambayo viingilio vinaweza kutoshea ndani ya mwili.
Tunagawanya kila uchunguzi katika mipaka mitatu. Mpaka wa bidhaa hufunika nyenzo za bomba, kiwango, kipenyo na ukuta. Mpaka wa mchakato unashughulikia pato, kasi, joto na shinikizo. Mpaka wa mitambo hufunika flange, katikati, hita, sensorer, kuinua na nafasi ya chini ya mkondo.
| Ingizo la mnunuzi | Kwa nini inabadilisha kichwa cha kufa | Ushahidi wa kutuma |
|---|---|---|
| Polima na formula kamili | Hubadilisha mnato, usikivu wa joto, kuteleza, kuvaa, hatari ya kutu, kikomo cha muda wa kuishi na njia ya kusafisha | Karatasi ya data ya daraja la resin, asilimia ya uundaji na sampuli |
| Kiwango cha bomba na matumizi | Inafafanua bidhaa iliyokamilishwa ambayo mstari unapaswa kuzalisha na kupima | Nambari halisi ya kawaida, toleo, soko na mchoro wa ndani |
| OD, ukuta, SDR au safu ya ratiba | Huweka eneo la mtiririko wa mwaka, familia ya zana na safu ya mabadiliko ya vitendo | Jedwali la ukubwa na bidhaa za chini, za kawaida na za juu |
| Pato halisi na kasi ya mstari | Hubadilisha kasi ya mtiririko, shinikizo, mzigo wa kuongeza joto, muda wa makazi na mahitaji ya kupoeza chini ya mkondo | Kg/h inayoweza kuuzwa kwa kila saizi muhimu |
| Kiolesura cha extruder na adapta | Huamua jiometri ya kuingiza, muundo wa bolt, rejista, muhuri, urefu wa kituo na usaidizi | Mchoro unaodhibitiwa pamoja na picha zilizopimwa za mashine iliyopo |
| Calibration na mfumo wa baridi | Huathiri mteremko, OD ya mwisho, ovality, usambazaji wa ukuta na tabia ya kuanza | Michoro ya kidhibiti, data ya tanki la utupu, urefu wa kupoeza na nafasi ya kuvuta |
| Mpango wa mabadiliko | Huamua ni sehemu zipi zinazoweza kuondolewa, jinsi zimewekwa katikati na jinsi waendeshaji huzishughulikia kwa usalama | Badilisha mara kwa mara, njia ya kusafisha, uwezo wa crane na muda wa chini wa lengo |
Mtazamo wetu wa kiwanda:hatuzingatii kipenyo cha kawaida cha bomba kama vipimo vya kutosha vya kichwa cha kufa. Ikiwa mnunuzi anatupa tu jina la resin na OD, tunaomba mfululizo wa ukuta, fomula, pato, kiolesura cha extruder na mbinu ya kupima kabla ya kurekebisha njia ya mtiririko. Nukuu ya haraka kulingana na pembejeo zinazokosekana kwa kawaida huhamisha maswali ambayo hayajajibiwa hadi kuagizwa.



Anza na kiwango cha bomba la kumaliza
Kichwa cha kufa ni zana ya uzalishaji. Sio cheti cha bomba. Mnunuzi lazima atambue kiwango na toleo halisi la bidhaa, wakati muuzaji lazima atafsiri bahasha ya bomba kwenye njia ya mtiririko, seti ya zana na njia ya kurekebisha. Uzingatiaji wa mwisho unathibitishwa kwenye bomba la kumaliza na vipimo vinavyohitajika kwa soko na matumizi yake.
Kwa miradi ya kawaida ya bomba la maji, marejeleo matatu rasmi ni muhimuISO 1452-2:2009 kwa mabomba ya PVC-U, ISO 4427-2:2019 kwa mabomba ya PEnaISO 15874-2:2013 kwa mabomba ya PP yanayotumika katika mitambo ya maji ya moto na baridi. Angalia toleo la sasa, marekebisho na kupitishwa kwa kitaifa wakati mkataba unatayarishwa.
| Familia ya bomba | Rejea rasmi ya kuanzia | Taarifa ambazo RFQ ya kufa-head bado inahitaji |
|---|---|---|
| Bomba la shinikizo la PVC-U | ISO 1452-2 au toleo linalohitajika la kitaifa | Fomula ya mchanganyiko kavu ya PVC, safu ya bomba, OD ya jina, meza ya ukuta, posho ya soketi, pato, kasi ya laini na mahitaji ya uso |
| Bomba la shinikizo la PE | ISO 4427-2 au toleo linalohitajika la kitaifa | Mchanganyiko halisi wa PE, anuwai ya SDR, anuwai ya OD, ujenzi thabiti au uliotolewa kwa pamoja, mpangilio wa mstari au safu, pato na mfumo wa kupoeza. |
| PP au PPR bomba la maji ya moto na baridi | ISO 15874-2 au toleo linalohitajika la kitaifa | Kiwango halisi cha PP, darasa la vipimo vya bomba, matumizi ya huduma, ujenzi wa safu, kipenyo na safu ya ukuta, pato na njia ya urekebishaji. |
| Mfereji wa umeme au neli za viwandani | Vigezo vinavyotumika vya mnunuzi kitaifa, tasnia au mteja | Fomula ya nyenzo, ugumu au lengo la utendaji, jiometri, rangi, chapa au mstari, mpango wa majaribio na kasoro za uso zinazokubalika. |
Usiandike "kulingana na viwango vya kimataifa" katika RFQ.Taja hati, sehemu, toleo na kupitishwa kwa ndani. Kisha ambatisha mchoro wako wa kumaliza bomba na mpango wa ukaguzi. Ukubwa wa kawaida unaofanana unaweza kuwa na safu tofauti za ukuta, hali za majaribio na mahitaji ya utambulisho.
Kutengana moja zaidi ni muhimu. Uidhinishaji wa maji ya kunywa unahusu bidhaa iliyokamilishwa ya mabomba na nyenzo zake zilizoloweshwa. Kuagiza kichwa kutoka Nanhaiya hakuhamishi kibali cha maji ya kunywa kwa bomba la mnunuzi. Uidhinishaji wa resini, udhibiti wa kiwanja, rekodi za uzalishaji na uthibitishaji wa mtu wa tatu husalia kuwa sehemu ya mfumo wa kufuata wa mtengenezaji wa bomba.
Bainisha fomula halisi, sio tu PVC au PE
ya Nanhaiyabomba extrusion kufa kichwainatolewa kwa PVC na viungio, PE, CPVC na PP. Majina hayo yanafafanua familia za nyenzo. Hazituambii mnato wa kuyeyuka, upakiaji wa vichungi, mfumo wa kiimarishaji, maudhui yaliyosindikwa, dirisha la kuchakata au mwelekeo wa kuweka nje.
Kwa PVC, tuma kichocheo kamili cha mchanganyiko kavu kwa uzito na hali ya kuchanganya. Kiwango cha kalsiamu kabonati na matibabu ya chembe, salio la vilainishi, mfumo wa kiimarishaji, kirekebisha athari, usaidizi wa uchakataji, rangi na asilimia ya urekebishaji vyote vinaweza kubadilisha mwonekano wa ukuta, shinikizo la kichwa na tabia ya kuhifadhi.
Kwa PE au PPR, tuma kiwango halisi cha kiwanja na karatasi ya sasa ya data ya msambazaji. Jumuisha mtiririko wa kuyeyuka kwa wingi au maelezo ya mnato kama yalivyochapishwa kwa daraja hilo, msongamano, viungio, kaboni-nyeusi au mfumo wa rangi, kikomo cha kusaga tena na kama mistari ya utambulisho au safu za utendaji zimetolewa kwa pamoja.
PVC na CPVC
Historia ya joto na wakati wa makazi unastahili uangalifu wa karibu. Njia ya mtiririko inapaswa kuepuka kushikilia bila ya lazima, na mpango wa joto lazima usaidie kuanzisha na kusafisha kudhibitiwa. Mabadiliko ya fomula yanapaswa kufichuliwa kabla ya utengenezaji.
PE
Kiwango, nguvu ya kuyeyuka, pato na uwezo wa kupoeza hutenda pamoja. Kichwa cha PE chenye pato la juu kinahitaji mtiririko thabiti wa mduara na mfumo unaofaa wa saizi, sio tu pengo kubwa la mwaka.
PP na PPR
Taja resin halisi na bidhaa ya huduma. Bomba la maji ya moto na baridi, tube ya viwanda na ujenzi wa multilayer inaweza kuhitaji hali tofauti za zana, baridi na kukubalika.
Mtazamo wetu wa kiwanda:wakati timu ya uzalishaji inabadilisha kichungi, daraja la resin au asilimia iliyorejeshwa baada ya uwekaji wa zana kuidhinishwa, kifo hakijawa sahihi ghafla. Ingizo la mchakato limebadilika. Tunarekodi uundaji wa marejeleo kwenye makubaliano ya kiufundi ili utatuzi wa baadaye uanze kutoka kwa hali inayojulikana.

Ufunguzi wa kufa sio saizi ya mwisho ya bomba
Melt ya joto ya annular haina kuondoka kufa na kubaki kijiometri fasta. Inaweza kuvimba wakati wa kutoka, ikashuka chini inapotolewa, iwasiliane na kirekebishaji, ikasinyaa wakati wa kupoeza na kuendelea kubadilika joto lake linaposawazishwa. Ndiyo maana bomba la jina la 110 mm haitumii moja kwa moja ufunguzi wa kufa 110 mm.
Matokeo ya mwisho hutoka kwa mfumo: pato la extruder, joto na shinikizo la kuyeyuka, jiometri ya kufa na mandrel, usawa wa joto wa mzunguko, kuweka katikati, njia ya hewa, calibrator, utupu, kupoeza na kasi ya kuvuta. Ikiwa sehemu hizi zitanunuliwa kutoka kwa wasambazaji tofauti, mnunuzi anapaswa kugawa mchoro mmoja wa kiolesura unaodhibitiwa na matrix moja ya uwajibikaji wa kukubalika.
| Kipengele cha kudhibiti | Inaathiri nini moja kwa moja | Nini haiwezi kuthibitisha peke yake |
|---|---|---|
| Kufa na mandrel mtiririko njia | Usambazaji wa kuyeyuka kwa mwaka, upotezaji wa shinikizo, tabia ya makazi na umbo la awali la bomba | OD ya mwisho ya baridi, ukuta, ovality au utendaji wa shinikizo |
| Mandrel centering marekebisho | Pengo la awali la mzunguko na urekebishaji wa usambazaji wa ukuta | Matokeo thabiti wakati halijoto, mtiririko au upangaji wa mkondo wa chini unaendelea kupeperuka |
| Mpangilio wa eneo la heater | Udhibiti wa joto karibu na kichwa | Joto halisi la kuyeyuka bila njia maalum ya kipimo |
| Calibrator na tank ya utupu | Ukubwa wa nje, kupoeza mapema na usaidizi wa umbo | Ukuta sare wakati bomba la kuyeyuka linaloingia halijatulia |
| Mfumo wa baridi | Kiwango cha uimarishaji, uthabiti wa sura na uondoaji wa joto uliobaki | Jiometri nzuri wakati joto la maji au mtiririko haudhibitiwi |
| Usafirishaji | Kasi ya mstari, mteremko na usafiri thabiti | Vipimo sahihi wakati kivutaji kimetenganishwa vibaya au kasi inabadilika |
Sheria muhimu ya saizi:taja bomba ndogo na kubwa zaidi, lakini mhandisi karibu na pembe ngumu za uendeshaji. Hizi mara nyingi ni bomba kubwa zaidi kwa pato la juu, ukuta mwembamba zaidi kwa kasi ya mstari wa juu, ukubwa mdogo wa pato la chini unaoongeza muda wa makazi, na bidhaa yenye ukuta mkali zaidi au mahitaji ya uso.


Nanhaiya inatoa mandreli zinazoweza kubadilishwa, chaguzi za njia ya kupoeza na laini zinazoweza kubadilishwa kwenye safu yake ya kichwa cha bomba. Tumia chaguo hizo kwa sababu iliyoelezwa. Marekebisho ni muhimu wakati waendeshaji wana njia inayoweza kurudiwa ya kuweka katikati. Vipengele vya kuvaa vinavyoweza kubadilishwa ni muhimu wakati upeo wao, kiasi cha vipuri na utaratibu wa uingizwaji ni wazi.
Funga kiolesura cha extruder kabla machining kuanza
Kificho cha bomba kinaweza kuwa na njia bora ya mtiririko wa ndani na bado ishindwe kusakinishwa kwa sababu kiingilio, rejista, muundo wa bolt, muhuri au urefu wa katikati ulichukuliwa. Miradi ya uingizwaji ni hatari sana kwa sababu michoro ya mashine inaweza kuwa ya zamani, iliyorekebishwa au haipatikani.
Tunapendelea aina tatu za ushahidi: mchoro asili unaodhibitiwa, vipimo vipya na picha zilizo wazi na marejeleo ya mizani. Ikiwa watatu hawakubaliani, suluhisha mzozo kabla ya mchoro wa utengenezaji kutolewa.
- Uundaji wa extruder, muundo na usanidi wa skrubu
- Kipenyo cha screw na safu ya matokeo iliyokadiriwa
- Mchoro wa flange ya kutokwa au adapta
- Sajili kipenyo, kina na uvumilivu
- Kiasi cha bolt, uzi, duara la lami na mwelekeo
- Jiometri ya uso wa kuziba na njia ya gasket
- Kipenyo cha kipenyo cha kuyeyuka na urefu wa mpito
- Kiolesura cha kivunja skrini kinachohitajika
- Saizi ya mlango wa sensor ya shinikizo na eneo
- Aina ya sensor ya joto-yeyuka na kuingizwa
- Voltage ya heater, frequency, nguvu na viunganishi
- Aina ya thermocouple na utangamano wa kidhibiti
- Urefu wa kituo cha kufa na mwelekeo wa mtiririko
- Sura ya usaidizi, magurudumu, reli au pointi za kuinua
- Ufungaji unaopatikana na kibali cha matengenezo
- Umbali wa kirekebishaji na marejeleo ya upatanishi
Nanhaiya hutengeneza inayoweza kubinafsishwaflanges ya pipana vipengele vya kufa-kichwa, hivyo adapta inaweza kujadiliwa na kichwa badala ya kushoto kama mshangao wa ufungaji. Kwa mradi kamili wa laini, panga kiolesura cha kufa na kilichochaguliwamashine ya plastiki extruder, vidhibiti na vifaa vya chini vya mkondo.
Mtazamo wetu wa kiwanda:picha ya simu ya flange inatusaidia kuelewa mpangilio, lakini haifafanui mduara wa bolt au kufaa kwa rejista. Tunatumia picha kupata maswali. Tunatumia kuchora iliyosainiwa ili kukata chuma. Tofauti hiyo inazuia kosa dogo la kiolesura kuchelewesha usakinishaji mzima.


Chagua ujenzi karibu na nyenzo na wajibu wa kusafisha
Kichwa cha bomba maalum cha Nanhaiya hutumia chuma cha aloi chenye nguvu nyingi na nyuso ngumu na hutengenezwa kwa uchakataji wa usahihi wa CNC na matibabu ya joto. Mkuu wakeextruder kufa kichwaukurasa unaorodhesha 38CrMoAl, nitriding na ugumu wa uso wa HV950 hadi HV1000.
Thamani hizo ni muhimu za data ya kuanzia, lakini vipimo vilivyoidhinishwa bado vinapaswa kutambua nyenzo kamili ya kijenzi, upeo wa matibabu, kigezo kilichokamilika cha ugumu, umaliziaji wa uso wa uso, ukaguzi wa kipenyo na mahitaji yoyote ya kutu. Thamani ya ugumu kwenye sehemu moja haipaswi kunakiliwa kwa kila kifunga, kifuniko cha hita au sehemu ya muundo.
| Hali ya huduma | Wasiwasi wa manunuzi | Nini cha kufafanua katika nukuu |
|---|---|---|
| PVC iliyojaa | Abrasive madini filler, amana na kusafisha frequency | Fomula, kiwango cha kichungi, nyenzo na matibabu ya sehemu-nyevu, wigo unaoweza kubadilishwa na njia ya kusafisha |
| CPVC au kiwanja kinachohimili joto | Historia ya joto, kushikilia-up na uharibifu wa nyenzo | Dirisha la usindikaji, dhana ya njia ya mtiririko, maeneo ya kupasha joto, sehemu za vitambuzi, utaratibu wa kuanza na kuzima |
| Carbon-nyeusi PE | Usambazaji thabiti, ubora wa uso na kukimbia kwa muda mrefu | Kiwango cha kiwanja, anuwai ya pato, dirisha la shinikizo, mpangilio wa hita na ufikiaji wa kusafisha |
| Maudhui yaliyotengenezwa upya | Uchafuzi, tofauti ya mnato na chembe za abrasive | Chanzo, asilimia ya juu zaidi, mpango wa uchujaji, sampuli, mabadiliko yanayotarajiwa na vikomo vya kukubalika |
| Mabadiliko ya rangi ya mara kwa mara | Shikilia, ufikiaji, ushughulikiaji wa sehemu ya kubadilisha na chakavu | Mlolongo wa rangi, nyenzo za kusafisha, wakati unaoruhusiwa wa mabadiliko, utaratibu wa kusafisha na sehemu zinazoweza kutolewa |
Ngumu sio mkakati kamili wa nyenzo.Ugumu wa uso, kina cha kasha, ugumu wa substrate, tabia ya kutu, umaliziaji na njia ya kutengeneza lazima zilingane na kipengele na mchakato. Uliza msambazaji kuorodhesha kile kinachotibiwa, jinsi inavyothibitishwa na rekodi gani ya ukaguzi inakuja na agizo.


Tathmini ya Nanhaiyavifaa vya uzalishaji, vyetinahuduma ya kiufundiwakati wa kufuzu kwa mtoaji. Mwongozo wa usakinishaji na ushauri wa matengenezo ya muda mrefu unaweza kujumuishwa katika wigo wa usaidizi uliokubaliwa.
Fanya ubadilishaji wa ukubwa kuwa sehemu ya hesabu ya ununuzi
Bei ya chini ya zana inaweza kuwa ghali ikiwa kila badiliko litaunganisha kreni, kuharibu hita au kuhitaji uwekaji msingi wa majaribio na makosa unaorudiwa. Uliza jinsi die na mandrel huondolewa, ambapo sehemu za moto huwekwa, ni vifungo vipi vinashughulikiwa, jinsi usawazishaji unavyorejeshwa na ni mihuri gani au vifaa vya matumizi vinavyobadilishwa.
| Swali la mabadiliko | Kwa nini mnunuzi anapaswa kujali | Pato la mkataba |
|---|---|---|
| Ni saizi gani zinashiriki mwili mmoja? | Inaonyesha idadi halisi ya vichwa na seti za sehemu za kubadilisha | Matrix ya utangamano kwa bomba OD, safu ya ukuta na nyenzo |
| Ni nini kinapaswa kupozwa kabla ya kuondolewa? | Inathiri wakati wa kupumzika na usalama wa utunzaji | Joto lililoandikwa na utaratibu wa utunzaji |
| Je, kufa na mandrel vinazingatia vipi? | Huathiri chakavu cha kuanzia na urekebishaji wa ukuta | Mchoro wa marekebisho, nafasi za kumbukumbu na mafunzo |
| Ni zana gani na vifaa vya kuinua vinahitajika? | Huzuia ushughulikiaji ulioboreshwa usio salama | Orodha ya zana, uzani wa sehemu, alama za kuinua na michoro ya muundo |
| Ni sehemu gani ni vipuri vya kawaida? | Hupunguza muda wa kupungua baada ya thread, muhuri, hita au uharibifu wa kihisi | Orodha ya vipuri iliyopendekezwa ya miaka miwili kulingana na bidhaa |
| Njia ya mtiririko husafishwaje? | Hubadilisha leba, hatari ya uso na chakavu cha mabadiliko ya rangi | Zana zilizoidhinishwa za kusafisha, vifaa na hatua za disassembly |
Kwa ratiba ya bidhaa mchanganyiko, hesabu gharama ya ubadilishaji kwa saa, leba na chakavu cha kuanzia. Ikiwa mmea utabadilika kati ya saizi mbili za bomba za mbali mara kadhaa kwa wiki, vichwa viwili kamili vinaweza kulinda muda mwingi wa uzalishaji kuliko mwili mmoja wenye viingilio vingi. Ikiwa mabadiliko si ya mara kwa mara na safu ni ndogo, mwili unaoshirikiwa unaweza kuwa wa busara.
Mtazamo wetu wa kiwanda:tunauliza nani atabadilisha zana na ni vifaa gani vya kuinua vinapatikana. Muundo unaofanya kazi kwenye benchi safi ya kusanyiko inaweza kuwa mbaya kando ya bomba la moto na tank ya utupu. Ufikiaji wa waendeshaji ni ingizo la kihandisi, sio maelezo ya baada ya mauzo.

Tumia kasoro za bomba kupata eneo la mchakato unaowajibika
Wakati bomba linapokwisha vipimo, waendeshaji mara nyingi hurekebisha kufa kwanza kwa sababu bolts zake za katikati zinaonekana. Hiyo inaweza kuboresha usomaji mmoja kwa muda huku ikificha tatizo la halijoto, extruder au chini ya mkondo. Rekodi kasoro karibu na mduara na kando ya urefu wa bomba kabla ya kufanya mabadiliko kadhaa mara moja.
| Kasoro iliyozingatiwa | Hundi za kufa-kichwa | Ukaguzi wa juu na chini ya mkondo | Somo la kununua |
|---|---|---|---|
| Upande mmoja unene zaidi | Mandrel centering, amana za njia ya mtiririko, uharibifu, usawa wa hita na upatanishi wa kusanyiko | Extruder surging, upangaji wa calibrator, usambazaji wa utupu, upoaji na upangaji wa kuvuta | Inahitaji uwekaji katikati unaoweza kufikiwa, maeneo ya halijoto na rejeleo la upatanishi |
| Ukuta hubadilika karibu na kando ya bomba | Marekebisho yaliyolegea, baiskeli ya mafuta, shinikizo lisilo na utulivu au mtiririko usio sawa | Kulisha, pato la screw, udhibiti wa kasi ya mstari, utupu na utulivu wa joto la maji | Kubali dirisha la uendeshaji thabiti, sio seti moja fupi ya vipimo |
| Mistari ndefu ya uso | Uchafuzi, amana, mikwaruzo au uso ulioharibika wa midomo ya kufa | Chembe zisizoyeyuka, uchujaji, uharibifu wa calibrator na alama za kushughulikia | Bainisha zana za kusafisha, mpango wa chujio, ukaguzi wa uso na zana za vipuri |
| Michirizi ya njano, kahawia au nyeusi | Kanda zilizokufa, amana, joto la ndani kupita kiasi na muda mrefu wa kukaa | Milisho iliyochafuliwa, amana za mapipa, uchakavu wa skrubu na mazoezi ya kuzima | Kagua njia kamili ya kuyeyuka na utaratibu wa kusafisha kabla ya kunakili jiometri ya zamani |
| Shinikizo la juu la kichwa | Pengo la mwaka lililozuiliwa, halijoto ya chini, kizuizi au njia ya mtiririko isiyofaa | Vizuizi vya skrini, mnato wa nyenzo, mahitaji ya pato na hali ya kihisi | Taja sehemu ya kipimo cha shinikizo na kikomo cha uendeshaji katika vipimo |
| Ovality ya bomba | Mtiririko usio sawa wa kutoka au nafasi ya awali ya bomba | Uvaaji wa kidhibiti, utupu, usawa wa kupoeza, usaidizi na upangaji wa kuvuta | Ovality ya mwisho ni ya mtihani wa kukubalika kwa mstari kamili |
| Uso mbaya wa ndani | Mandrel kumaliza, amana, hali ya joto na mtiririko tabia | Unyevu wa nyenzo, mtawanyiko, uharibifu na utulivu wa pato | Jumuisha vigezo vya uso wa ndani na nje katika uidhinishaji wa sampuli |
Sheria ya mabadiliko moja:rekodi msingi, ubadilishe tofauti moja iliyodhibitiwa, subiri nyenzo kusafiri kupitia mstari, alama bomba iliyoathiriwa na upime tena. Marekebisho ya nasibu ya halijoto, kuweka katikati, utupu na kuvuta kwa wakati mmoja huharibu ushahidi unaohitajika kutambua sababu.
Ikiwa shinikizo la pato au kuyeyuka sio thabiti kabla ya kichwa, pia kagua screw na pipa. Nanhaiya vifaaPVC bomba screws moja, PVC bomba sambamba screw mapipanaPVC bomba conical twin-screw mapipa. Kifa haipaswi kuundwa upya ili kulipa fidia kwa sehemu ya plastiki iliyovaliwa au isiyofaa.

Bomba extrusion die head orodha hakikisho ya RFQ
RFQ kamili huruhusu mnunuzi kulinganisha wigo wa uhandisi badala ya kulinganisha bei ya chini na nukuu inayojumuisha. Weka vitu vifuatavyo kwenye kifurushi kimoja kinachodhibitiwa na marekebisho.
- Tambua bidhaa.Orodhesha kila bomba la OD, safu ya ukuta, SDR au ratiba, ujenzi wa safu, rangi na matumizi. Weka alama kwenye bidhaa ya kawaida na saizi ngumu zaidi.
- Taja kiwango.Toa kiwango halisi, sehemu, toleo, upitishaji wa kitaifa na mchoro wa ndani. Ambatanisha mpango wa ukaguzi wa bomba la kumaliza.
- Fichua nyenzo.Toa fomula kamili ya PVC au daraja halisi la PE, PP au PPR, viungio, kichungi, rangi, maudhui yaliyorejelewa na laha za data za wasambazaji.
- Bainisha kiwango.Toa pato halisi na kasi ya laini kwa kila bidhaa muhimu, pamoja na uwezo wa kupoeza unaopatikana na ratiba ya kawaida ya uendeshaji.
- Eleza extruder.Jimbo moja, parallel pacha au conical pacha screw; kipenyo cha screw; nguvu ya gari; shinikizo la kawaida la kuyeyuka na joto; mpangilio wa adapta; na mipaka ya mchakato wa sasa.
- Dhibiti kiolesura.Ambatanisha flange, rejista, mduara wa boliti, uso unaoziba, kiingilio cha kuyeyusha, urefu wa katikati, mlango wa kitambuzi na michoro ya usaidizi.
- Taja maelezo ya umeme.Orodhesha voltage na frequency za hita, aina ya thermocouple, kiwango cha kiunganishi, upatanifu wa kidhibiti, urefu wa kebo na hitaji la eneo hatari linapohitajika.
- Onyesha mstari wa chini wa mkondo.Jumuisha vipimo vya calibrator, tanki ya utupu, urefu wa kupoeza, mpangilio wa dawa au kuzamishwa, aina ya kuvuta, mstari wa katikati na umbali kutoka kwa njia ya kutoka.
- Chagua upeo wa ubadilishaji.Orodhesha seti za kubadilisha sehemu, hita na vihisi, mihuri, vifunga, zana za kushughulikia, rafu za kuhifadhi na utaratibu unaotaka wa kubadilisha ukubwa.
- Fafanua hati.Omba michoro ya kusanyiko na sehemu, bili ya vifaa, rekodi za nyenzo na matibabu ya joto, ukaguzi wa dimensional, orodha ya umeme, maagizo ya uendeshaji na orodha ya vipuri.
- Andika mtihani wa kukubalika.Taja resini, fomula, ukubwa wa bomba, muda wa kukimbia, matokeo, kasi ya laini, rekodi za mchakato, sampuli za vipimo na vigezo vya kupita/kufeli.
- Fafanua usaidizi.Kubali kuhusu mwongozo wa usakinishaji, uwajibikaji wa kuagiza, mafunzo ya waendeshaji, usaidizi wa mbali na mpaka kati ya utendakazi wa kichwa na utendakazi kamili.
Onyo la uingizwaji:kifo kilichochakaa kinaweza kisihifadhi tena vipimo vyake vya asili. Pima kiolesura cha mashine na bomba nzuri iliyohifadhiwa, pata michoro yoyote ya asili na ueleze kwa nini kichwa cha zamani kinabadilishwa. Kunakili kila kipimo kilichochakaa kunaweza kuzalisha mtiririko sawa au tatizo la upangaji.
Usanidi wa skrubu lazima pia ufanane na jukumu la nyenzo. Vinjari Nanhaiya'sscrews moja, screws pacha sambambanaconical mapipa screw screwwakati uchunguzi unashughulikia sehemu kamili ya plastiki. Kwa vifaa na zana zilizounganishwa, tumiasafu ya vipuri vya extrusion.
Kubali kichwa juu ya hali ya uzalishaji unayopanga kuuza
Ukaguzi wa dimensional unathibitisha kuwa vipengele vilivyotengenezwa vinafanana na kuchora. Haidhibitishi jinsi kiwanja maalum kitapita kupitia mstari kamili. Mpango mzuri wa kukubalika una sehemu mbili: uthibitishaji wa sehemu na uendeshaji wa uzalishaji.
| Hatua ya kukubalika | Nini cha kuthibitisha | Rekodi ya kuweka |
|---|---|---|
| Ukaguzi wa hati | Marekebisho ya mchoro yaliyoidhinishwa, muswada wa nyenzo, matrix ya sehemu ya kubadilisha, hita na orodha ya vitambuzi, miongozo na upeo wa ziada. | Sajili ya hati iliyosainiwa |
| Ukaguzi wa vipengele | Miunganisho muhimu, vipengele vya kuzingatia, nyuso za kuziba, vifungo, bandari, nyenzo, matibabu na hali inayoonekana ya uso wa mtiririko. | Rekodi za vipimo na nyenzo au matibabu zilizobainishwa katika mpangilio |
| Ukaguzi wa mkusanyiko | Fit, uelekeo, usakinishaji wa hita, uwekaji wa vitambuzi, harakati za kuweka katikati, usaidizi, kuinua na ufikiaji | Orodha ya ukaguzi ya mkusanyiko na picha |
| Ukaguzi wa joto | Kitambulisho cha eneo, majibu ya kidhibiti, usomaji wa vitambuzi, mchoro wa sasa na uthabiti wa halijoto | Ramani ya eneo na usomaji ulioimarishwa |
| Uendeshaji wa uzalishaji | Nyenzo zinazokubalika, saizi ya bomba, pato, kasi ya laini, halijoto, shinikizo la kuyeyuka, mzigo wa gari, utupu na hali ya kupoeza. | Karatasi ya mchakato wa muda na sampuli zilizobaki |
| Ukaguzi wa bomba | OD, ukuta katika nafasi za saa nyingi, ovality, wingi kwa urefu, uso wa ndani na nje, unyoofu na vipimo vya kawaida vinavyohitajika. | Ripoti ya ukaguzi inayohusishwa na nafasi ya sampuli na wakati wa uzalishaji |
| Uendeshaji wa kawaida | Kuanzisha, kusahihisha katikati, kuacha kawaida, disassembly salama au mabadiliko ya saizi moja iliyokubaliwa | Kuondoka kwa opereta na orodha ya vipengee wazi |
Tumia uundaji wa kawaida wa mnunuzi inapowezekana. Iwapo nyenzo mbadala inahitajika, rekodi tofauti na uweke kikomo kile ambacho mtihani unathibitisha. Uendeshaji wa PE uliofaulu haudhibitishi fomula ya PVC, na bidhaa ya ukuta nene ya kasi ya chini haithibitishi hali ya kasi ya juu ya ukuta mwembamba.
Mtazamo wetu wa kiwanda:tunapendelea kukimbia kwa uthabiti kwa vipimo vinavyoweza kufuatiliwa juu ya onyesho fupi la kiwango cha juu zaidi cha matokeo. Shinikizo linapaswa kutulia, usomaji wa ukuta unapaswa kubaki kudhibitiwa, hita hazipaswi kuzunguka kwa njia isiyo ya kawaida na bomba lililopozwa linapaswa kukidhi ukaguzi uliokubaliwa. Matokeo hayo yanazipa pande zote mbili hatua muhimu ya makabidhiano.


Maswali yanayoulizwa mara kwa mara
Ni habari gani inahitajika kunukuu kichwa cha kufa kwa bomba?
Tuma daraja la polima na fomula, kiwango cha bomba, saizi kamili na anuwai ya ukuta, pato la lengo na kasi ya mstari, aina ya extruder, mchoro wa inlet na flange, voltage ya heater, mahitaji ya sensorer, maelezo ya urekebishaji wa mto, sehemu za mabadiliko zinazopendekezwa na mpango wa kukubalika. Picha na michoro iliyopimwa ya muunganisho wa sasa pia ni muhimu kwa miradi ya uingizwaji.
Je, kichwa cha bomba moja kinaweza kukimbia PVC, PE na PPR?
Mwili wa nje ulioshirikiwa unaweza kuwezekana kiufundi katika mradi uliobainishwa kwa ufinyu, lakini PVC, PE na PPR hazitengenezi mtiririko sawa, hali ya joto au ukubwa. Kwanza tunalinganisha uundaji kamili, pato, anuwai ya saizi, mahitaji ya njia ya mtiririko na njia ya kusafisha. Vifaa tofauti au kichwa tofauti kinaweza kuwa chaguo salama la uzalishaji.
Je, kipenyo cha kufa kwa bomba ni sawa na kipenyo cha mwisho cha bomba?
Kwa kawaida hapana. Bomba la moto hubadilika baada ya kuacha kufa kwa sababu kuyeyuka huvimba, huchota chini, huingia kwenye calibrator na baridi. Vipimo vinavyohitajika vya kufa na mandrel lazima viundwa kwa nyenzo, pato, kasi ya mstari, ukubwa wa utupu na mfumo wa baridi, badala ya kunakiliwa moja kwa moja kutoka kwa ukubwa wa bomba la kawaida.
Je, kichwa pekee kinaweza kuthibitisha unene wa ukuta wa bomba na ovality?
Hapana. Kichwa cha kufa huanzisha usambazaji wa kuyeyuka kwa annular, lakini unene wa mwisho wa ukuta na ovality pia hutegemea utulivu wa kuyeyuka, kuzingatia, usawa wa joto, hali ya calibrator, utupu, baridi, usawazishaji wa kuvuta na kasi ya mstari. Kukubalika kunapaswa kupima mstari kamili wa uendeshaji.
Nanhaiya hutumia nyenzo gani kwa vichwa vya kufa vya extrusion?
Ukurasa mkuu wa ukurasa wa Nanhaiya wa extruder unaorodhesha 38CrMoAl yenye nitriding na ugumu wa uso wa HV950 hadi HV1000. Kichwa cha kufa kwa bomba maalum kinaelezewa kama chuma cha aloi kilicho na nyuso ngumu. Nyenzo za mwisho, matibabu ya joto na mahitaji ya uso wa mvua inapaswa kuthibitishwa kwa resin, viungio na njia ya kusafisha katika vipimo vilivyoidhinishwa.
Je, ninunue kichwa kimoja cha kufa na viingilio vingi vya ukubwa au vichwa kadhaa kamili?
Tumia sehemu za kubadilisha wakati safu ya ukubwa, utoaji na utaratibu wa kusafisha huruhusu mwili mmoja kufunika kazi bila marekebisho mengi. Vichwa tofauti vinaweza kuwa na maana wakati bidhaa zinatofautiana sana kwa kipenyo, polima, pato, muundo wa safu au mzunguko wa mabadiliko. Linganisha jumla ya muda wa mabadiliko na hatari ya uzalishaji, sio bei ya zana pekee.
Kichwa cha kufa kwa bomba kinapaswa kukubaliwaje?
Anza kwa kuchora, nyenzo, matibabu, hita, sensor, flange na ukaguzi wa njia ya mtiririko. Kisha endesha nyenzo za uzalishaji zilizokubaliwa kwa ukubwa maalum wa bomba, pato na kasi ya mstari. Rekodi halijoto, shinikizo la kuyeyuka, usomaji wa ukuta karibu na mduara, kipenyo cha nje, ovality, hali ya uso, wingi kwa urefu na vipimo vyovyote vinavyohitajika kwa kiwango cha bomba lengwa.
Ni nini husababisha upande mmoja wa ukuta wa bomba uliopanuliwa kuwa nene?
Sababu zinazowezekana ni pamoja na kufa au mandrel mis-centering, usawa wa joto la mzunguko, mtiririko wa kuyeyuka usio sawa, amana au uharibifu katika njia ya mtiririko, utoaji usio imara wa extruder, upangaji vibaya wa calibrator, utupu usio sawa au baridi, na upangaji usiofaa. Angalia mwelekeo kabla ya kutumia boli za kuweka katikati ili kuficha tatizo la mkondo wa chini.
Maudhui ya kiufundi yaliyotayarishwa kutoka kwa bidhaa ya sasa ya Nanhaiya, vifaa na maelezo ya huduma, yanayoungwa mkono na kurasa rasmi za viwango vya bomba vya ISO pekee. Jiometri ya mwisho, nyenzo, matibabu, vipimo na vigezo vya kukubalika vinafafanuliwa na vipimo vya mradi vilivyoidhinishwa.