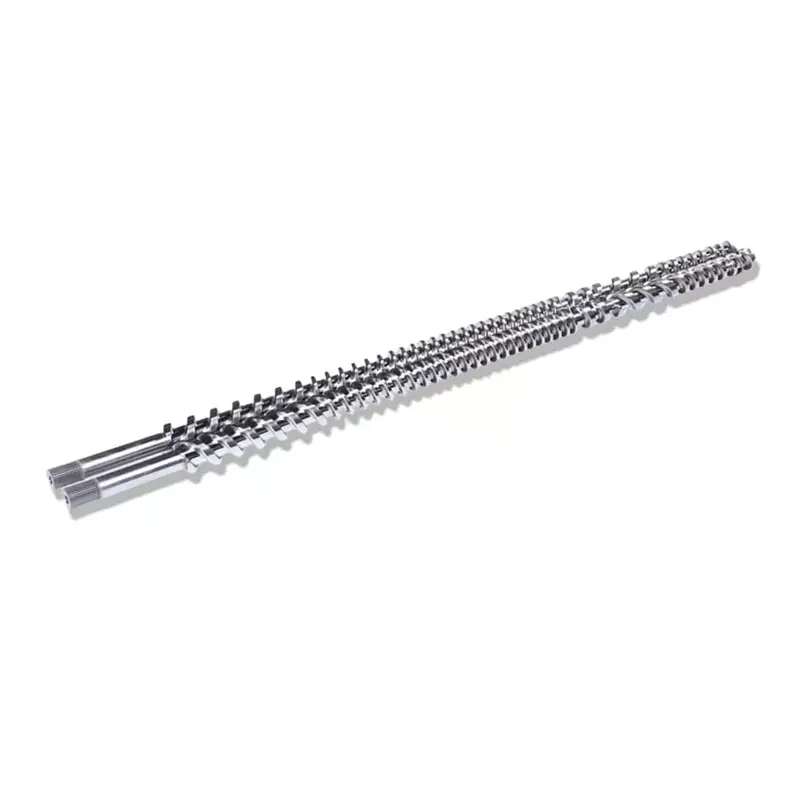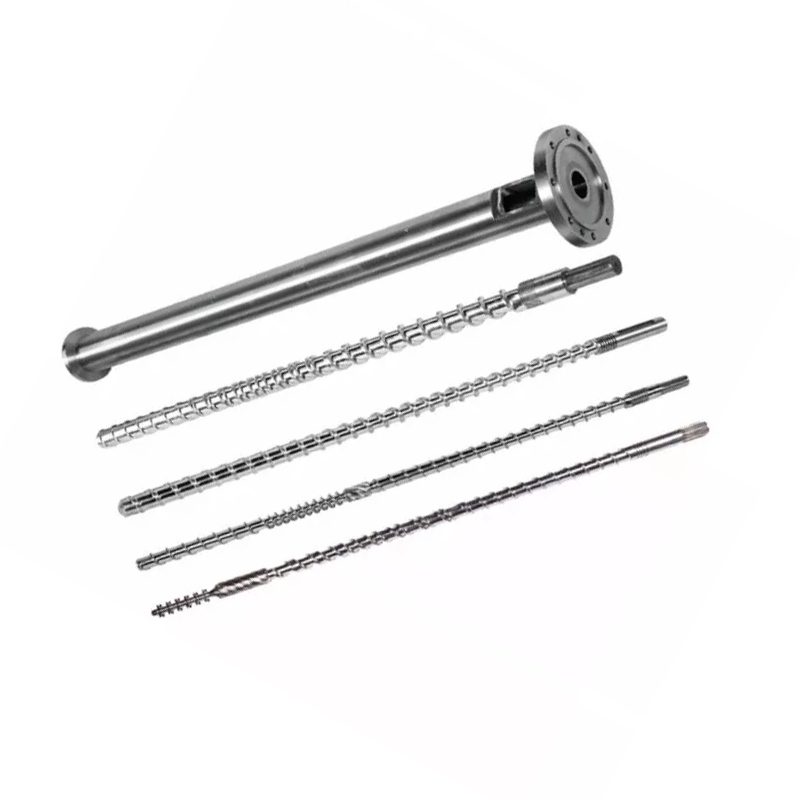
Parafujo rpm si piga towe peke yake. Mabadiliko ya kasi hubadilisha vitu vizito vinavyowasilisha, wakati wa kuyeyuka, kukata, kuzalisha shinikizo na muda wa makazi, kwa hivyo matokeo muhimu lazima yachunguzwe kulingana na hali ya joto ya kuyeyuka, mzigo wa gari, shinikizo na ubora wa bidhaa.

Jibu la haraka
Kuongezeka kwa kasi ya skrubu kwa kawaida huongeza mtiririko wa kuburuta na kasi ambayo nyenzo huingia kwenye mchakato, lakini uhusiano hauna kikomo au mstari kabisa. Rpm zaidi inaweza pia kuongeza joto la kukata, kufupisha muda wa makazi na kufichua malisho dhaifu au sehemu ya kuyeyuka.
Badilisha kigezo kimoja kinachodhibitiwa kwa wakati mmoja, subiri hali dhabiti, kisha ulinganishe pato, wasifu wa halijoto kuyeyuka, shinikizo, mzigo wa gari na ubora wa bidhaa. Simamisha moja kati ya hizo inapofikia kikomo chake kilichoidhinishwa, hata kama hifadhi inaweza kugeuka haraka zaidi.
Soma extruder kama mfumo mmoja uliounganishwa
Nyenzo huingia kwa wingi, inakuwa kitanda kilichounganishwa, huyeyuka, huchanganyika na kuondoka kupitia njia inayozuia mtiririko. Gari hutoa nishati ya mitambo huku hita za mapipa na nyaya za kupoeza hubadilishana joto na mchakato. Screw na kufa hushiriki jukumu la shinikizo.
Utafiti wa kiwango cha viwanda wa 2016 ulijaribu polima tatu, jiometri tatu za screw, kasi tano na hali tatu za joto, kwa hali 135 za uendeshaji. Waandishi walipima mahitaji ya nishati na kuyeyusha mabadiliko ya halijoto kwa pamoja. Matokeo yao yalibadilika kwa nyenzo, skrubu na masharti, ndiyo maana sheria moja ya jumla ya rpm-to-output haiwezi kutegemewa.
Mtazamo wetu wa kiwanda:hatua bora ya uendeshaji sio rpm ya juu ambayo inverter inakubali. Ni hali dhabiti zaidi ya uzalishaji ambayo hukaa ndani ya injini iliyoidhinishwa, sanduku la gia, shinikizo, halijoto na viwango vya ubora wa bidhaa. Ikiwa kikomo kimoja kinafika mapema, tambua kizuizi hicho kabla ya kuagiza gari la haraka zaidi au skrubu mpya.
Ni nini kinachobadilika wakati kasi ya screw inaongezeka
rpm ya juu husogeza uso wa skrubu haraka ukilinganisha na pipa. Katika safu thabiti, hii inaweza kuongeza usafirishaji wa vitu vizito na uwasilishaji wa kuyeyuka. Pia hubadilisha kasi ya kukata, uingizaji wa nishati ya mitambo, muda unaopatikana wa kuyeyuka na idadi ya mabadiliko ya skrubu katika matumizi ya nyenzo.
Mwelekeo wa mabadiliko ya joto la kuyeyuka sio ulimwengu wote. Utafiti wa HDPE wa 2014 ulitumia mnato wa resini tatu, jiometri tatu za skrubu na kasi kadhaa na kuweka viwango vya joto. Iligundua kuwa aina ya skrubu, mnato wa resini, halijoto iliyowekwa na kasi yote yaliyoathiriwa ya matumizi ya nishati na uthabiti wa kuyeyuka.
skrubu za ndege moja zilionyesha kasi kubwa ambapo ubora wa kuyeyuka ulizorota, huku skrubu ya kizuizi iliyojaribiwa ikidumisha ulinganifu bora wa halijoto.


Joto la kuweka pipa sio joto la kuyeyuka
Kidhibiti kinaonyesha lengo la eneo la heater na kawaida halijoto karibu na ukuta wa pipa. Polima ndani ya chaneli pia hupokea nishati ya mitambo kutoka kwa deformation na msuguano. Kupoeza kunaweza kuondoa sehemu ya joto hilo, lakini kuyeyuka kwa mwisho kunaweza kubaki joto zaidi, baridi au sare kidogo kuliko inavyopendekezwa na usomaji mmoja wa kidhibiti.
Pima halijoto ya kuyeyuka mahali palipobainishwa na ueleze mbinu ya kihisi. Utafiti wa Uhandisi wa Polima na Sayansi wa 2006 ulitumia gridi ya thermocouple katika mtiririko wa kuyeyuka. Ilipata maeneo yenye halijoto ya chini kwa upitishaji wa juu kwa skrubu zinazorushwa moja, huku skrubu ya kizuizi iliyojaribiwa yenye mchanganyiko wa Maddock ilipata kuyeyuka bora na utofauti wa chini.
Usipunguze kila eneo la heater kwa sababu tu kuyeyuka kwa kipimo ni moto.Ikiwa skrubu inatengeneza joto nyingi, upunguzaji mkali unaweza kuacha kitanda kigumu kuwa baridi zaidi huku shear ikisalia juu. Kagua mahali ambapo kuyeyuka kunatokea, pato la heater, majibu ya kupoeza na mzigo wa gari kabla ya kubadilisha wasifu wote.
Kwa nini pato linaacha kufuata rpm kwa mstari wa moja kwa moja
Kwa kasi ya chini, extruder iliyolishwa vizuri inaweza kuonyesha uhusiano wa karibu kati ya rpm na mtiririko wa wingi. Uhusiano huo hudhoofika wakati pellets hazijaza tena chaneli sawia, mabadiliko ya msongamano wa wingi, koo la mlisho huteleza, kuyeyuka kunako nyuma, au upinzani wa chini wa mkondo hubadilisha usawa wa mtiririko wa shinikizo.
Utafiti wa mwaka wa 2022 wa Chuo Kikuu cha Stuttgart ulilinganisha maeneo ya mipasho laini, yenye mipasho na yenye mshono kwa kasi kubwa ya skrubu. Ilipata kizingiti zaidi ambayo upitishaji haukuwa wa mstari, na umbo la pellet na saizi hiyo iliathiri kizingiti hicho. Hii inasaidia sheria inayotumika ya kiwanda: rekodi malisho halisi na pia jina la polima.



Jinsi ya kusoma kasi iliyochapishwa ya Nanhaiya na anuwai ya matokeo
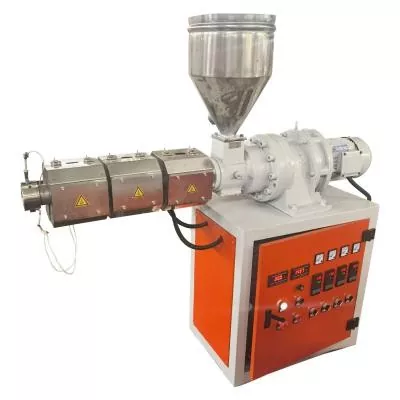
Nanhaiya huchapisha jedwali lifuatalo la familia kwenye zote mbilikitengo cha screw mojana ukurasa wa kasi ya juu wa PE/PP. Ni muhimu kwa kutambua aina mbalimbali za bidhaa za kampuni. Sio dhamana ya uendeshaji kwa nyenzo isiyojulikana na kufa.
| Mfano | L/D | Toleo lililochapishwa | Kasi iliyochapishwa | Kuendesha gari |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 hadi 5 kg / h | 10 hadi 60 rpm | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | 25:1 | 5 hadi 8 kg / h | 10 hadi 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHY30 | 25:1 | 5 hadi 10 kg / h | 10 hadi 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHY45 | 25:1 hadi 36:1 | 10 hadi 120 kg / h | 10 hadi 150 rpm | 5.5 hadi 22 kW |
| NHY65 | 25:1 hadi 36:1 | 60 hadi 300 kg / h | 20 hadi 150 rpm | 22 hadi 75 kW |
| NHY75 | 25:1 hadi 36:1 | 200 hadi 450 kg / h | 20 hadi 150 rpm | 30 hadi 132 kW |
| NHY90 | 25:1 hadi 36:1 | 180 hadi 600 kg / h | 20 hadi 110 rpm | 30 hadi 185 kW |
| NHY120 | 25:1 hadi 36:1 | 320 hadi 1000 kg / h | 20 hadi 90 rpm | 75 hadi 280 kW |
| NHY150 | 25:1 hadi 36:1 | 400 hadi 1300 kg / h | 20 hadi 75 rpm | 90 hadi 400 kW |
Chanzo: Tovuti ya Nanhaiya, iliyoangaliwa tarehe 31 Agosti 2026. Kila safu mlalo ina thamani kubwa za mfululizo. Usichanganye pato la juu zaidi, kasi na nambari ya gari kwenye usanidi mmoja wa mashine unaodhaniwa.
Madai ya tovuti ya Nanhaiya:ukurasa wa kasi ya juu wa PE/PP unasema kuwa muundo wa skrubu ulioboreshwa na kisanduku cha gia chenye torati ya juu kinaweza ufanisi maradufu dhidi ya vifaa vya kitamaduni, na kwamba muundo wake unaweza kupunguza joto la PP extrusion.
Ukurasa hausemi mashine ya kulinganisha, resini, kufa, njia ya majaribio au dirisha la kukubalika. Chukua taarifa zote mbili kama madai ya mtoa huduma ambayo yanahitaji itifaki ya majaribio mahususi ya mradi kabla ya kuingiza ROI au dhamana ya ununuzi.
Tafsiri mchanganyiko, sio usomaji wa pekee
| Mwenendo baada ya kuongezeka kwa rpm | Tafsiri inayowezekana | Cheki inayofuata |
|---|---|---|
| Pato huinuka, shinikizo na mzigo hubakia thabiti, ubora unashikilia | Mstari unaweza bado kuwa ndani ya dirisha lake la uendeshaji muhimu | Thibitisha ulinganifu wa halijoto ya kuyeyuka na uwezo wa kupoeza chini ya mkondo |
| Rpm hupanda lakini faida za pato hupungua | Uwezo wa malisho, kuyeyuka au upinzani wa mto unaweza kuwa kikwazo | Angalia uthabiti wa malisho, pato mahususi, kichujio na shinikizo la kufa |
| Kuyeyuka joto na mzigo wa motor huongezeka haraka | Nishati ya mitambo na upinzani unaongezeka | Kagua mnato wa resin, jiometri ya screw, hali ya chujio na wasifu wa joto |
| Kiwango cha wastani cha kuyeyuka hushuka lakini tofauti huongezeka | Kuyeyuka kuchelewa au kutokamilika kunaweza kuwepo | Kagua kasoro za bidhaa na ulinganishe na uwezo wa kuyeyuka wa skrubu |
| Mizunguko ya shinikizo na pato na mzigo wa motor | Tatizo linaweza kuwa malisho, kuyeyuka, udhibiti wa joto au kizuizi | Tumiamwongozo wa utambuzi wa kuongezeka |
| Mzigo huinuka baada ya kichujio au mabadiliko ya kufa | Upinzani wa mkondo wa chini ulibadilisha mahali pa kufanya kazi | Linganisha shinikizo safi na chafu kwa nyenzo sawa na kiwango |


Tumia jaribio la hatua linalodhibitiwa badala ya kufuata vidhibiti
- Chagua kura moja ya nyenzo na bidhaa.Rekodi daraja la resin, pellet au fomu ya kusaga, viungio, unyevu na mlolongo wa hivi karibuni wa nyenzo.
- Weka msingi.Rekodi rpm halisi, malisho, pato, joto la kuyeyuka, shinikizo, mzigo wa gari, usomaji wa eneo na ubora wa bidhaa baada ya laini kutengemaa.
- Badilisha kigezo kimoja kilichoidhinishwa.Tumia muda wa kuongeza na kuimarisha ulioelezwa na utaratibu wa mstari. Usibadilishe kasi, malisho na halijoto pamoja.
- Linganisha wastani na tofauti.Wastani unaokubalika unaweza kuficha shinikizo la baiskeli au wasifu usio sawa wa halijoto ya kuyeyuka.
- Weka alama kwenye hali ya kikomo ya kwanza.Inaweza kuwa mzigo wa gari, shinikizo, ubora wa kuyeyuka, utulivu wa dimensional, uwezo wa kupoeza au kasoro ya uso.
- Rudia ndani ya mipaka iliyoidhinishwa pekee.Upeo unaofaa hufikiwa wakati ongezeko lingine linatoa pato kidogo sana au kusukuma hali iliyopimwa nje ya kukubalika.
Mtazamo wetu wa kiwanda:mteja anayetuma pointi tano za uendeshaji thabiti hutupatia ushahidi muhimu zaidi wa muundo kuliko mteja anayetuma rpm moja ya juu zaidi. Mwenendo unaonyesha mahali ambapo laini inapoteza ufanisi na ikiwa mabadiliko yanayofuata yatakuwa katika sehemu ya mipasho, jiometri ya skrubu, hali ya uvaaji au vifaa vya chini vya mkondo.
Wakati mwenendo wa mchakato unarudi kwenye vifaa
Rpm ya juu haiwezi kurekebisha uondoaji mwingi wa skrubu hadi pipa, sehemu ya mlisho yenye ukubwa wa chini, sehemu ya kuyeyuka ambayo iko nyuma, au kichanganyaji kinachosababisha hasara kubwa sana ya shinikizo. Inaweza kufanya mipaka hiyo iwe rahisi kuona. Safisha na upime vipengele vilivyochakaa kabla ya kuvinakili.
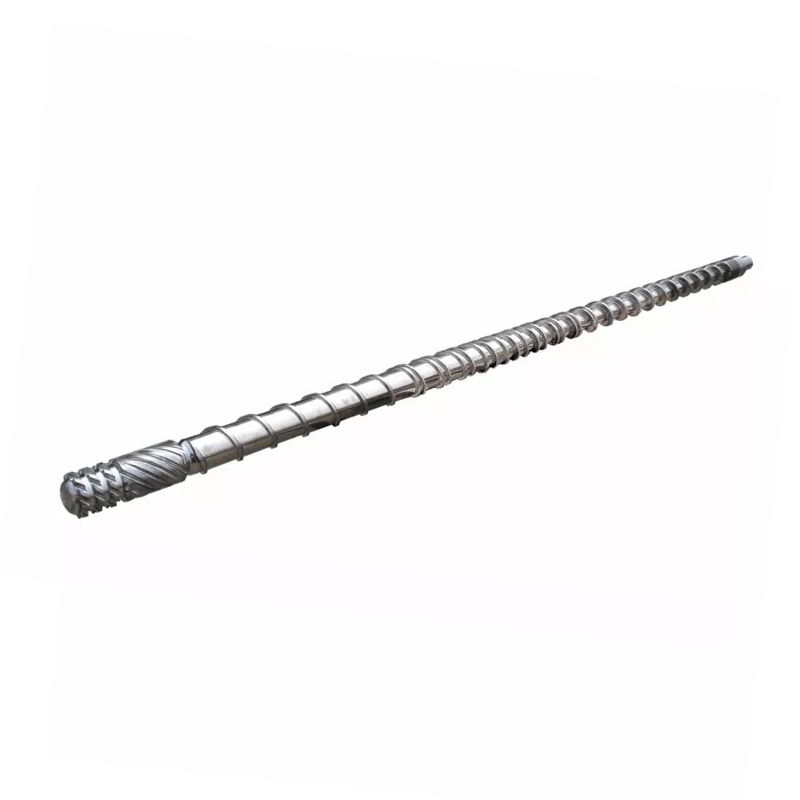
Tumiakizuizi, kawaida na kuchanganya screw kulinganishawakati usawa wa kuyeyuka hubadilika kwa kasi. Tumiamwongozo wa kipimo cha kuvaawakati pato maalum linapungua kwa njia safi ya mtiririko na nyenzo thabiti.
ya Nanhaiyaukurasa wa vifaainasema kwamba lathe zake za CNC zinaweza mashine za kazi hadi 6 m na vifaa vyake vya kuchimba visima na kusaga vina usahihi wa nafasi ya 0.02 mm. Hizo ni uwezo uliochapishwa wa kiwango cha kiwanda. Mchoro ulioidhinishwa bado lazima ufafanue vipimo na pointi za ukaguzi wa utaratibu.

Data ya ukaguzi wa skrubu moja wa pato la juu
- Kitengeneza mashine, modeli na kipenyo cha skrubu
- Vipimo vya awali na vya sasa vya screw na pipa
- Daraja la resin, fomu ya pellet, regrind na viongeza
- Pato la kawaida na linalolengwa na ubora unaokubalika
- Uwiano wa injini, kisanduku cha gia na data iliyokadiriwa ya torque
- Rpm halisi, mzigo wa gari na mwenendo wa nishati
- Sehemu za kuweka mapipa na usomaji halisi wa eneo
- Melt eneo la halijoto na njia ya kihisi
- Mwenendo wa shinikizo, maelezo ya kichujio na kufa
- Vikomo vya kupoeza, kuvuta na chini ya mkondo
- Picha za kasoro na sampuli zilizobaki
- Mchoro wa asili na vipimo vya uunganisho
Maswali yanayoulizwa mara kwa mara
Je! kuongeza kasi ya screw kila wakati huongeza pato la nje?
Hapana. Pato linaweza kupanda kwa kasi ya skrubu ndani ya dirisha dhabiti la uendeshaji, lakini uwezo wa mlisho, umbo la pellet, jiometri ya skrubu, uwezo wa kuyeyuka, upinzani wa kufa, mzigo wa gari na uchakavu unaweza kupunguza matokeo. Kwa kasi ya juu, pato maalum linaweza kuanguka au kuyeyuka kunaweza kuwa sawa.
Joto la kuweka pipa ni sawa na halijoto ya kuyeyuka?
Vipimo vya nambari za pipa hudhibiti maeneo ya hita, wakati polima pia hupokea nishati ya mitambo kutoka kwa mzunguko wa skrubu na kukata. Pima kuyeyuka mahali palipobainishwa kwa kihisi kinachofaa na urekodi mbinu badala ya kutibu mahali pa kuweka kidhibiti kama halijoto halisi ya kuyeyuka.
Kwa nini joto linaweza kuyeyuka wakati kasi ya skrubu inapoongezeka?
Kasi ya juu ya skrubu inaweza kuongeza kasi ya kukata na kuingiza nishati ya mitambo. Ni kiasi gani cha mabadiliko ya joto la kuyeyuka inategemea mnato wa resin, jiometri ya screw, kujaza, wasifu wa pipa na upinzani wa chini ya mkondo. Baadhi ya michanganyiko ya skrubu na nyenzo badala yake inaweza kuonyesha kuyeyuka duni au kutokamilika zaidi ya kasi muhimu.
Kwa nini pato linaweza kuacha kuongezeka hata wakati rpm inapoongezeka?
Sehemu ya malisho inaweza kuacha kujaza sawia, utelezi wa pellet unaweza kubadilika, wiani wa wingi unaweza kutofautiana, uwezo wa kuyeyuka unaweza kufikiwa, au kufa na upinzani wa chujio unaweza kuzuia mfumo. Screw iliyovaliwa na pipa pia inaweza kuongeza uvujaji na kupunguza pampu muhimu.
Waendeshaji wanapaswa kurekodi nini baada ya kubadilisha kasi ya screw?
Rekodi kasi halisi ya skrubu, kasi ya mlisho, pato, joto na mabadiliko ya kuyeyuka, shinikizo na mabadiliko ya kuyeyuka, mzigo wa gari, halijoto ya eneo, mwitikio wa kupoeza, ubora wa bidhaa na wakati unaoruhusiwa kufikia hali mpya thabiti.
Je, ni data gani ninapaswa kutuma Nanhaiya kwa ukaguzi wa skrubu moja yenye pato la juu?
Tuma daraja la resin na fomu, viungio na vichungi, pato linalohitajika, rpm ya sasa, data ya gari na sanduku la gia, wasifu wa pipa, hali ya joto ya kuyeyuka na shinikizo, maelezo ya kufa na chujio, michoro ya screw na pipa, vipimo vya kuvaa na kasoro ya bidhaa au kikomo cha uzalishaji unachohitaji kutatua.
Ujumbe wa uhariri: Maelezo na madai ya bidhaa ya Nanhaiya yanatambuliwa kama taarifa iliyochapishwa na kampuni. Utafiti wa kujitegemea unaunga mkono uhusiano wa mchakato, sio hakikisho kwa muundo wowote wa Nanhaiya. Vikomo vya mwisho na masharti ya kukubalika yanahitaji nyenzo, mashine, mchoro ulioidhinishwa na mpango wa mtihani wa mradi.